
À retenir
- Module (ou diametral pitch), nombre de dents, angle de pression, angle et sens d'hélice, déport et largeur de denture définissent la denture : les diamètres seuls ne suffisent pas.
- Précisez la classe de précision, le matériau, le traitement thermique, la dureté superficielle et la profondeur de couche : sans ces données, les offres ne sont pas comparables.
- Sans plan, envoyez la pièce usée et, si possible, la roue conjuguée, avec photos, relevés de cotes et données de la plaque signalétique.
- Les conditions de service (puissance, vitesse, régime de fonctionnement, chocs) sont indispensables dès qu'il faut concevoir, améliorer ou vérifier la capacité de charge.
Pourquoi les données de denture conditionnent le devis
Un engrenage sur mesure ne se résume pas à un diamètre extérieur et à un nombre de dents. Deux roues d’apparence identique peuvent avoir un module, un angle de pression ou un déport différents — et ne pas engrener correctement avec la pièce en place. Une demande complète permet au fabricant de chiffrer la bonne gamme de fabrication (taillage, traitement thermique, rectification, contrôle) au lieu de chiffrer des hypothèses. Elle raccourcit aussi les échanges techniques qui précèdent chaque offre.
Les données ci-dessous concernent les engrenages droits, hélicoïdaux, à chevrons, coniques, à vis sans fin et à denture intérieure. Distinguez clairement ce qui est imposé (par exemple la géométrie de la roue conjuguée) de ce que le fabricant peut optimiser.
Les données qui identifient un engrenage
Géométrie de denture
- Type d’engrenage : denture droite, hélicoïdale, à chevrons (double hélicoïdale), conique droit ou spiro, hypoïde, roue et vis sans fin, couronne à denture intérieure, crémaillère, cannelures.
- Module m (mm) ou diametral pitch DP (1/pouce). Conversion : m = 25,4 / DP. Les matériels d’origine américaine ou britannique utilisent souvent le DP ou un angle de pression non métrique : signalez-le si vous le savez.
- Nombre de dents z de la roue et, si possible, de la roue conjuguée.
- Angle de pression α : 20° en standard ; 14,5° sur des matériels anciens ; 25° sur certaines transmissions très chargées.
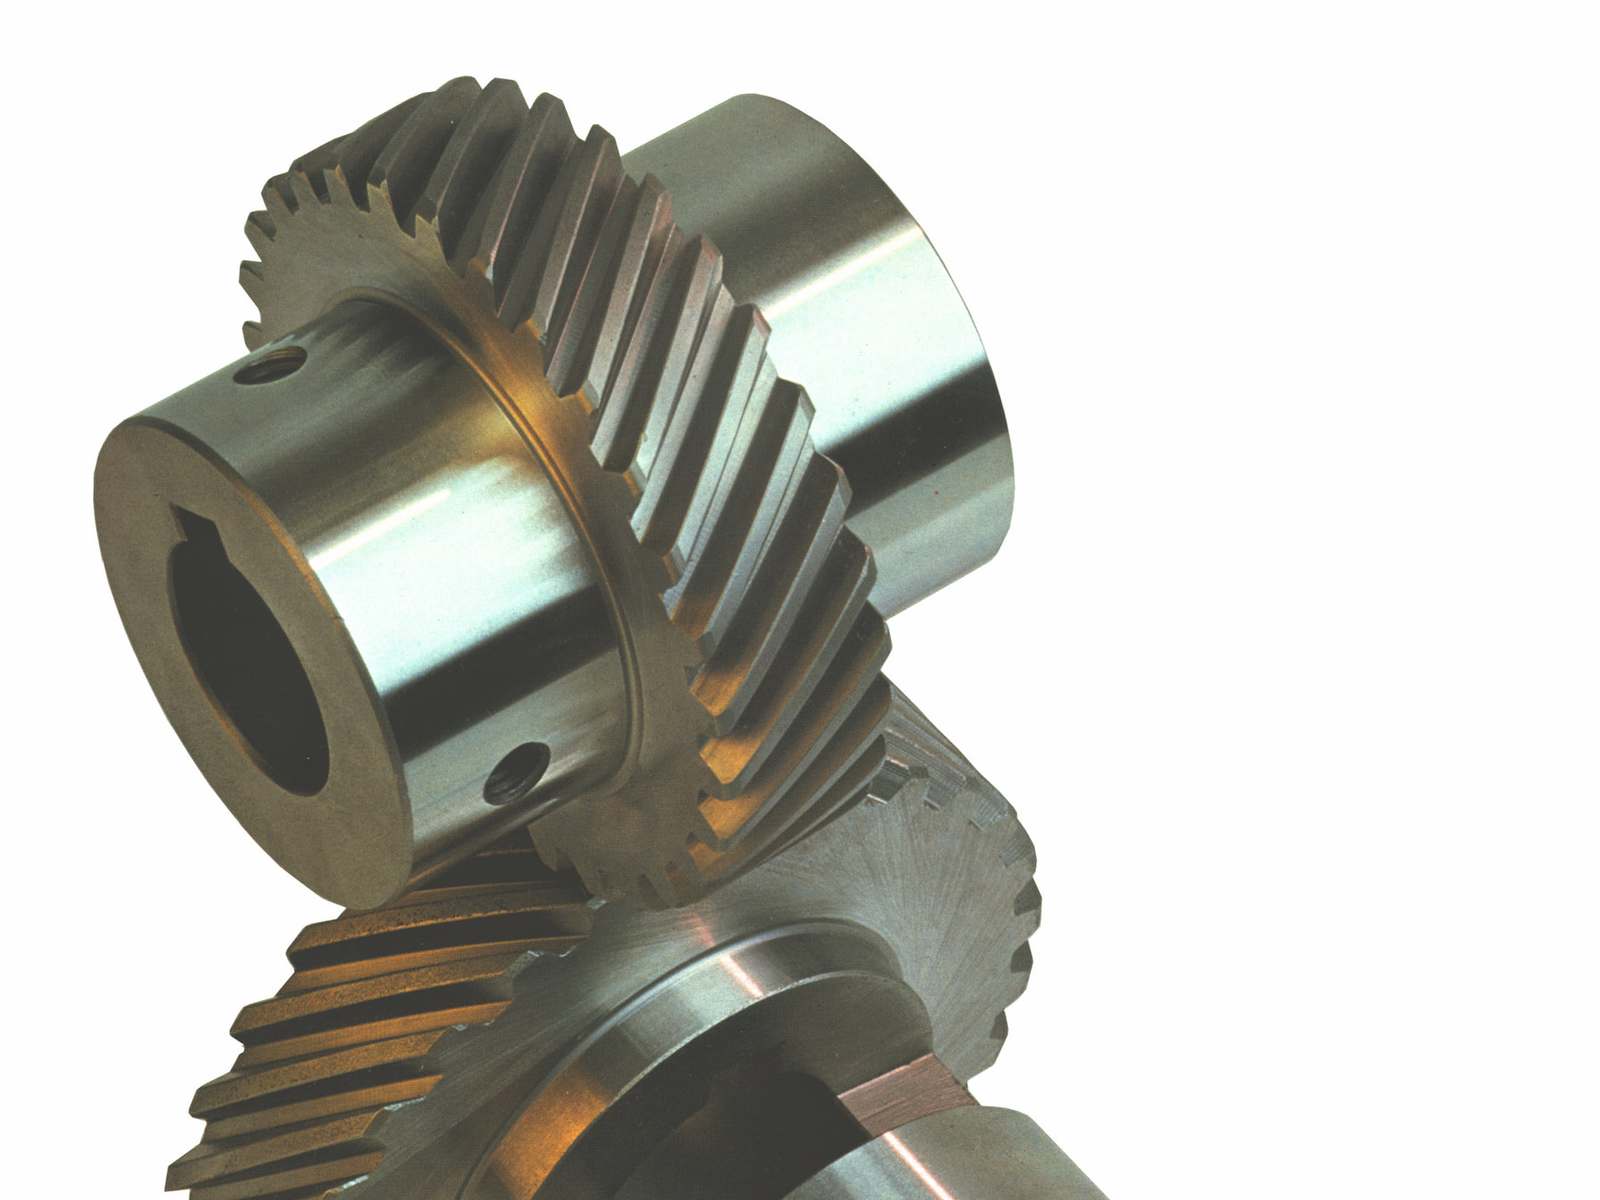
- Angle d’hélice β et sens d’hélice (à droite ou à gauche). Sur arbres parallèles, deux roues hélicoïdales extérieures qui engrènent ont des sens d’hélice opposés.
- Coefficient de déport x. À défaut, fournissez les mesures qui permettent de le calculer : cote sur k dents (Wk) ou cote sur piges/billes, diamètre de tête et entraxe.
- Largeur de denture b et, pour une denture à chevrons, largeur de la gorge centrale.
- Diamètre de tête, diamètre de pied, alésage, rainure de clavette ou cannelures, dimensions du moyeu et de la toile, faces de référence axiales.
Précision et ajustements
Indiquez une classe de précision selon la norme en vigueur dans votre usine : ISO 1328-1, DIN 3961/DIN 3962 ou AGMA 2015. Ajoutez la tolérance d’épaisseur de dent ou le jeu entre dents requis (DIN 3967 est courante sur les plans métriques), la tolérance d’alésage (par exemple H7) et la norme de clavette. Une précision surdimensionnée augmente le coût sans bénéfice ; une précision insuffisante donne un engrenage bruyant ou à durée de vie réduite. En cas de doute, décrivez l’application et la vitesse et demandez une proposition.
Matériau, traitement thermique et état de surface
- Matériau avec sa désignation européenne et son numéro matière, par exemple 18CrNiMo7-6 (1.6587) ou 42CrMo4 (1.7225).
- Traitement thermique : cémentation, nitruration ou nitrocarburation, trempe par induction, trempe et revenu, ou aucun.
- Dureté superficielle et dureté à cœur, par exemple 58–62 HRC sur les flancs.
- Profondeur de couche : pour une pièce cémentée, la profondeur conventionnelle de cémentation CHD (généralement à 550 HV, ISO 18203) ; pour la trempe par induction, la zone trempée (flanc seul ou flanc et pied, dent par dent ou au défilé) ; pour la nitruration, la profondeur de nitruration.
- Finition : denture taillée, ou rectifiée après traitement thermique ; rugosité Ra des flancs si elle est spécifiée.
Notre guide matériaux et traitements thermiques des engrenages explique comment choisir et spécifier ces valeurs.
Données complémentaires : coniques, vis sans fin, dentures intérieures
- Engrenages coniques : angle entre axes (le plus souvent 90°), forme de denture (droite, spiro, Zerol, hypoïde), angle et sens de spirale, désaxement hypoïde, distance de montage, et fourniture éventuelle en couple apparié (rodé ou rectifié).
- Roue et vis sans fin : nombre de filets, module axial, angle et sens d’hélice, entraxe, matériau de la jante de roue (souvent en bronze) et dureté de la vis.
- Dentures intérieures : couronne rapportée ou intégrée au carter, perçages de fixation, données du pignon ou des satellites conjugués.
Que faire sans plan ?
Beaucoup de demandes concernent une pièce cassée sur une machine ancienne. Dans ce cas :
- Envoyez l’échantillon, nettoyé et protégé contre la corrosion. Si possible, joignez la roue conjuguée : le relevé des deux pièces permet de reconstituer avec certitude le module, le déport et l’entraxe.
- Relevez ce qui est mesurable sur site : nombre de dents ; diamètre de tête (mesure directe si le nombre de dents est pair, avec correction s’il est impair) ; largeur de denture ; cote sur plusieurs dents au micromètre à plateaux ; entraxe des arbres dans le carter ; sens d’hélice.
- Photographiez la pièce entière, la denture en gros plan avec un réglet pour l’échelle, la zone endommagée, l’alésage et la rainure de clavette, ainsi que la plaque signalétique du réducteur.
- Notez les données de la plaque signalétique : constructeur, type, rapport de réduction, puissance, vitesse et numéro de série.
- Signalez l’usure : une dent usée est plus mince que la dent d’origine. Mesurez dans la zone la moins chargée (souvent aux extrémités de la largeur de denture) et indiquez quel flanc portait la charge.
- Matériau : une mesure de dureté sur le flanc et sur le moyeu est utile. Pour une pièce critique, seule une analyse chimique en laboratoire identifie l’acier de façon fiable.
La méthode de reconstitution d’un plan à partir d’une pièce usée est détaillée dans notre guide sur la rétro-ingénierie des pièces de rechange et sur la page rétro-ingénierie.
Conditions de service
Elles sont nécessaires dès que le fabricant doit concevoir la denture, changer de matériau ou de traitement thermique, ou vérifier qu’une pièce de remplacement convient. Un calcul de capacité de charge selon ISO 6336, DIN 3990 ou AGMA 2001/2101 demande au minimum :
- la puissance transmise (kW) ou le couple (N·m) et les vitesses (tr/min) ;
- le régime de fonctionnement : heures par jour, fréquence des démarrages, inversions de sens, chocs (concasseurs, broyeurs, laminoirs) ;
- la lubrification : type et viscosité d’huile, barbotage ou graissage sous pression, température de fonctionnement ;
- l’environnement : poussière, eau, température ambiante ;
- l’application : entraînement de convoyeur, pignon de broyeur, levage de pont roulant, réducteur d’extrudeuse, pompe.
Si la pièce a cassé, décrivez l’avarie : notre guide sur les causes de défaillance des engrenages aide à identifier le mode de dommage.
Quantité, documents et livraison
Précisez la quantité (pièces de rechange comprises), la fourniture éventuelle en couples appariés, les documents de contrôle attendus (certificat matière, rapport dimensionnel, rapport de dureté, rapport de contrôle de denture, type de document EN 10204), le marquage, l’emballage, le lieu de livraison et la date souhaitée. Une date réaliste permet de planifier le traitement thermique et la rectification, qui déterminent souvent le délai global.
Check-list de la demande de devis
| Donnée | Pourquoi elle compte | À défaut, envoyez |
|---|---|---|
| Type d’engrenage | Définit la gamme de fabrication | Photos de la roue et de la roue conjuguée |
| Module / DP, nombre de dents | Taille de la denture | Échantillon, diamètre de tête, entraxe |
| Angle de pression, angle et sens d’hélice | Engrènement avec la pièce conjuguée | Échantillon ou roue conjuguée |
| Déport de denture | Épaisseur de dent et entraxe | Cote sur k dents (Wk) |
| Largeur de denture, alésage, clavette | Montage sur l’arbre | Croquis coté |
| Classe de précision, jeu | Bruit, répartition de charge, coût | Application et vitesse |
| Matériau | Résistance et traitement thermique | Mesures de dureté, ancien certificat |
| Traitement thermique, dureté, profondeur | Capacité de charge et usure | Application et historique des avaries |
| État de surface / rectification | Qualité de la portée | Classe de précision et vitesse |
| Puissance, vitesse, régime | Vérification ou calcul | Plaques signalétiques moteur et réducteur |
| Quantité, documents | Prix et plan de contrôle | — |
| Lieu et date de livraison | Planification et transport | — |
Les erreurs les plus fréquentes
- N’indiquer que le diamètre extérieur et le nombre de dents : module et déport ne peuvent pas être dissociés sans autre donnée.
- Confondre module et diametral pitch, ou supposer 20° alors que la roue d’origine est à 14,5°.
- Oublier le sens d’hélice, ou le sens de spirale d’un pignon conique.
- Remplacer une seule roue d’un couple usé : une roue neuve qui travaille contre une roue usée s’use souvent rapidement ; envisagez le remplacement du couple.
- Spécifier une dureté sans profondeur de couche (ou l’inverse) : les deux sont nécessaires pour une pièce cémentée.
- Mesurer une dent usée comme si elle était neuve, d’où une épaisseur de dent et un jeu erronés.
- Omettre l’alésage, la clavette et la position axiale, aussi importants pour le montage que la denture.
- Aucune classe de précision, ou une classe bien plus serrée que ce qu’exige l’application.
Comment TSIRIKOS peut vous aider
TSIRIKOS fabrique des engrenages industriels sur plan ou d’après échantillon : dentures droites, hélicoïdales, à chevrons, engrenages coniques dont couples coniques spiro, roues et vis sans fin, couronnes à denture intérieure, ainsi que pignons arbrés et pièces cannelées. Taillage, traitements thermiques, rectification de denture et contrôle sont réalisés dans nos ateliers du Pirée, en Grèce. Vous avez un plan : consultez la page fabrication sur plan. Vous n’avez qu’une pièce usée : nous partons de l’échantillon.
Envoyez vos données, plans ou photos depuis la page demande de devis. Votre dossier est incomplet ? Ce n’est pas un problème : nous vous indiquerons ce qui manque.
Questions techniques
TSIRIKOS peut-il chiffrer un engrenage sans plan ?
Oui. TSIRIKOS fabrique sur plan ou d’après échantillon. Sans plan, la pièce est relevée, la géométrie de denture est reconstituée et un plan vous est soumis pour validation avant fabrication. L’envoi de la roue conjuguée rend la reconstitution nettement plus fiable.
Sous quel format envoyer les plans ?
Un plan coté en PDF est le minimum. Si vous disposez de fichiers CAO, ajoutez-les en DWG, DXF ou STEP. Un tableau de caractéristiques de denture sur le plan (module, nombre de dents, angle de pression, angle d’hélice, déport, classe de précision, cote sur k dents ou cote sur piges) évite la plupart des questions techniques.
Je ne connais pas le déport de denture. Est-ce bloquant ?
Non, peu d’utilisateurs le connaissent. Indiquez le diamètre de tête, l’entraxe du couple et une cote sur k dents (ou une cote sur piges/billes) : le déport se calcule à partir de ces valeurs. Sur un échantillon, il est déterminé lors du relevé.
Selon quelles normes les engrenages sont-ils calculés et contrôlés ?
Les engrenages droits, hélicoïdaux et intérieurs sont conçus et fabriqués notamment selon ISO 6336, ISO 1328, DIN 3990 et les normes AGMA ; les engrenages coniques également selon DIN 3971 et DIN 3991, les engrenages à vis sans fin selon DIN 3975 et DIN 3996. Indiquez la norme et la classe sur votre plan.
Pouvez-vous fournir des documents de contrôle selon EN 10204 ?
Oui. Le service contrôle qualité délivre des documents de contrôle selon EN 10204 (types 2.1, 2.2, 3.1 et 3.2 ; le type 3.2 implique un inspecteur indépendant désigné par l’acheteur ou par la réglementation). Précisez le type de document requis dans votre demande.
Livrez-vous des engrenages à l'étranger ?
TSIRIKOS produit aussi pour des clients à l’étranger, principalement en Afrique du Nord et en Méditerranée. Toute la fabrication est réalisée en Grèce ; le transport, l’emballage et les conditions de livraison (Incoterms) sont convenus pour chaque commande.