
Services · Traitements thermiques
Traitements thermiques : cémentation gazeuse, nitruration et trempe par induction
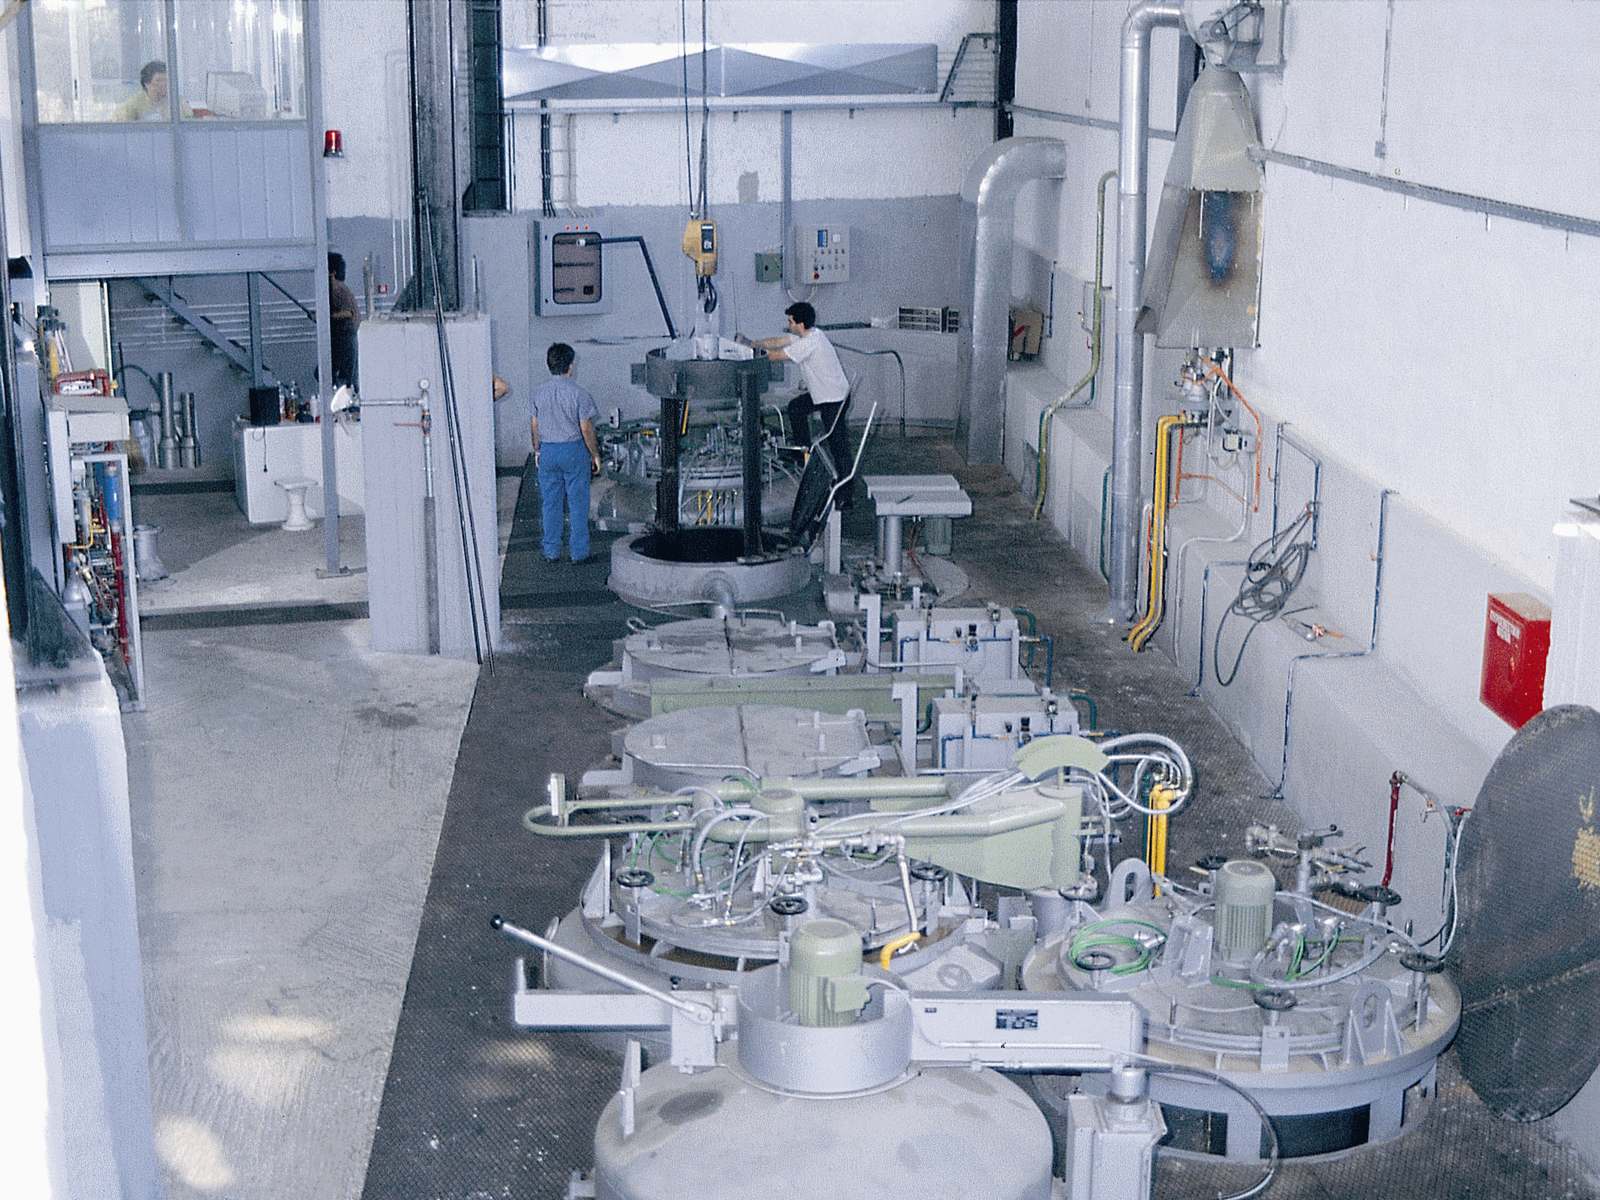
TSIRIKOS dispose de son propre atelier de traitement thermique au Pirée, en Grèce, pour ses engrenages et pièces et pour des pièces confiées par des clients : cémentation gazeuse avec trempe à l’huile et revenu, carbonitruration, nitruration gazeuse, nitrocarburation gazeuse, trempe par induction, trempe et revenu, normalisation, recuit et vieillissement. Les cycles de cémentation sont pilotés par ordinateur et les conditions de traitement sont enregistrées.
Principales applications
-
Roues dentées et pignons arbrés
En savoir plus : Roues dentées et pignons arbrésCémentation gazeuse des roues et pignons arbrés avant rectification de denture.
-
Vis et fourreaux d'extrusion
En savoir plus : Vis et fourreaux d'extrusionNitruration et nitrocarburation pour la résistance à l’usure et à la corrosion des vis et des fourreaux.
-
Filières d'extrusion d'aluminium
En savoir plus : Filières d'extrusion d'aluminiumTraitement thermique de durcissement des filières d’extrusion d’aluminium.
-
Arbres, broches et pièces d'usure
Broches et arbres de machines, pignons de distribution, outillages, soupapes, vilebrequins, arbres à cames, chemises et pièces de pompes.
-
Grandes couronnes dentées
Trempe par induction dent par dent de grandes couronnes à denture droite.
Procédés
-
Cémentation gazeuse, trempe à l'huile et revenu
Diffusion de carbone en surface des aciers de cémentation sous atmosphère protectrice, suivie d’une trempe à l’huile et d’un revenu.
-
Carbonitruration
Cémentation avec enrichissement simultané en azote, suivie d’une trempe.
-
Nitruration gazeuse (cycles courts et longs)
Nitruration à basse température, sans trempe, pour des surfaces dures et résistantes à l’usure avec un minimum de déformations.
-
Nitrocarburation gazeuse
Formation d’une couche de combinaison (« couche blanche ») qui améliore la résistance à l’usure, à la fatigue et à la corrosion ; la basse température limite déformations et risques de fissuration.
-
Trempe par induction
Durcissement superficiel localisé, y compris la trempe dent par dent de grandes roues, dans l’atelier de trempe par induction.
-
Trempe, revenu, normalisation, recuit, vieillissement
Trempe et revenu des aciers alliés, normalisation, recuit et traitements de vieillissement.
-
Traitement de pièces de clients
Le traitement thermique est proposé en sous-traitance pour des pièces usinées par nos clients, pas seulement pour notre propre production.
-
Cémentation : profondeur jusqu'à 2,5 mm
Profondeur de cémentation (CHD) jusqu’à 2,5 mm depuis la surface.
-
Cémentation : dureté superficielle 55-65 HRC
Dureté superficielle sur aciers de cémentation (ex. 1.5919, 1.6587) de 55-65 HRC selon le programme de cémentation.
-
Nitrocarburation : dureté superficielle 55-62 HRC
Dureté superficielle de 55-62 HRC selon la matière et les paramètres de traitement.
-
Dimensions utiles des fours et charge maximale
Chaque charge est adaptée aux dimensions utiles et à la capacité de charge de nos fours et de notre équipement d’induction : indiquez les dimensions et la masse de la pièce dans votre demande.
Un atelier de traitement thermique intégré
Le traitement thermique détermine la capacité de charge et la durée de vie d’une roue dentée ou d’un arbre. L’avoir en interne permet de définir ensemble les surépaisseurs d’usinage, le cycle thermique et les opérations de finition, et d’éviter que des pièces trempées circulent entre plusieurs sous-traitants. Notre atelier traite notre propre production et, en sous-traitance, des pièces confiées par nos clients.
Procédés
Cémentation gazeuse, trempe et revenu
La cémentation gazeuse enrichit en carbone la surface d’un acier de cémentation à bas carbone. Après trempe à l’huile et revenu, la pièce présente une couche superficielle dure et résistante à l’usure et un cœur tenace : c’est le traitement de référence des roues et pignons arbrés fortement chargés. Notre atmosphère de cémentation associe azote et méthanol, pour protéger les pièces de l’oxydation, et propane pour régler le potentiel carbone.
Les cycles sont conçus à l’aide d’un logiciel dédié : à partir des données matière (facteur d’alliage, dureté à cœur), il simule le profil de carbone en fonction de la profondeur selon les lois de la diffusion et définit température, potentiel carbone et durée. Le traitement est ensuite piloté électroniquement, et ses conditions sont enregistrées en continu.
Carbonitruration
Variante de la cémentation dans laquelle de l’azote est ajouté à l’atmosphère, suivie d’une trempe. À ne pas confondre avec la nitrocarburation.
Nitruration gazeuse
La nitruration se fait à basse température, sans trempe : les déformations sont faibles et les pièces peuvent être nitrurées presque à la cote finale. Des cycles courts ou longs sont appliqués selon la profondeur recherchée.
Nitrocarburation gazeuse
La nitrocarburation forme une couche de combinaison (« couche blanche ») qui améliore la résistance à l’usure, à la fatigue et à la corrosion (sauf sur les aciers inoxydables). La basse température du procédé limite les déformations et le risque de fissuration. Pièces typiques : broches, pignons de distribution, outillages, vis et fourreaux d’extrusion, soupapes, vilebrequins.
Trempe par induction
La trempe par induction ne chauffe que la zone à durcir (portée, came, flanc de dent) et la trempe immédiatement. Les grandes couronnes peuvent être trempées dent par dent.
Trempe, revenu et autres traitements
La trempe et le revenu des aciers alliés, la normalisation, le recuit et le vieillissement complètent l’offre.
Bien spécifier un traitement thermique
La plupart des litiges de traitement thermique naissent d’un plan incomplet. Indiquez :
- la nuance de matière ;
- le procédé ;
- la dureté superficielle et, si nécessaire, la dureté à cœur ;
- la profondeur avec son critère : pour la cémentation, la profondeur de cémentation (CHD) à une dureté limite de 550 HV selon l’ISO 18203 ; pour la nitruration, la profondeur de nitruration définie par rapport à la dureté à cœur ;
- les zones à protéger et la surépaisseur de rectification laissée sur la pièce.
Notre guide sur les matériaux et traitements thermiques des engrenages explique ces notions.
Le traitement thermique dans une gamme complète
Comme l’usinage de précision, le taillage et la rectification sont réalisés sur le même site, nous pouvons livrer une pièce finie, traitée et rectifiée : par exemple des engrenages industriels ou des vis et fourreaux d’extrusion nitrurés. Pour les clients à l’étranger, les pièces sont traitées dans nos ateliers en Grèce, puis expédiées selon les conditions convenues à la commande. Pour un traitement seul, envoyez le plan, la matière et vos exigences depuis la page demande de devis.
Matériaux
-
Aciers de cémentation
Pour la cémentation, par exemple 1.5919 (15CrNi6) et 1.6587 (18CrNiMo7-6).
-
Aciers de nitruration et de nitrocarburation
À titre indicatif : 1.8521 15CrMoV5-9, 1.8515 31CrMo12, 1.8519 31CrMoV9, 1.8550 34CrAlNi7, 1.8509 41CrAlMo7, 1.8507 34CrAlMo5.
-
Aciers d'amélioration et aciers à outils
À titre indicatif pour la nitrocarburation : 1.6580 30CrNiMo8, 1.6582 34CrNiMo6, 1.7225 42CrMo4, 1.2738 40CrMnNiMo8-6-4.
Aciers que nous traitons couramment. L’aptitude d’autres nuances est vérifiée à chaque demande.
Notre démarche
-
Conception du cycle
Température, potentiel carbone et durée sont définis à l’aide d’un logiciel dédié qui simule le profil de carbone en fonction de la profondeur à partir des données matière.
-
Atmosphère protectrice
Azote et méthanol protègent les pièces de l’oxydation ; le propane règle le potentiel carbone.
-
Procédé piloté
La cémentation est pilotée par un régulateur électronique et un logiciel sur PC qui maintiennent les paramètres dans les tolérances.
-
Enregistrement continu
Les conditions de traitement sont enregistrées en continu, ce qui assure la traçabilité de chaque traitement.
-
Enregistrement toutes les 10 secondes
Les conditions de cémentation sont enregistrées toutes les 10 secondes.
-
Contrôle de dureté et documents
La dureté est mesurée après traitement et un certificat de qualité accompagne les pièces traitées.
Points de contrôle qualité
-
Contrôle de dureté superficielle
Dureté superficielle mesurée après traitement thermique.
-
Recherche de fissures
Surfaces examinées pour détecter les microfissures après trempe.
-
Certificat de traitement thermique
Un certificat de qualité est délivré pour les traitements réalisés dans le centre de traitement sous atmosphère protectrice.
Images représentatives
-
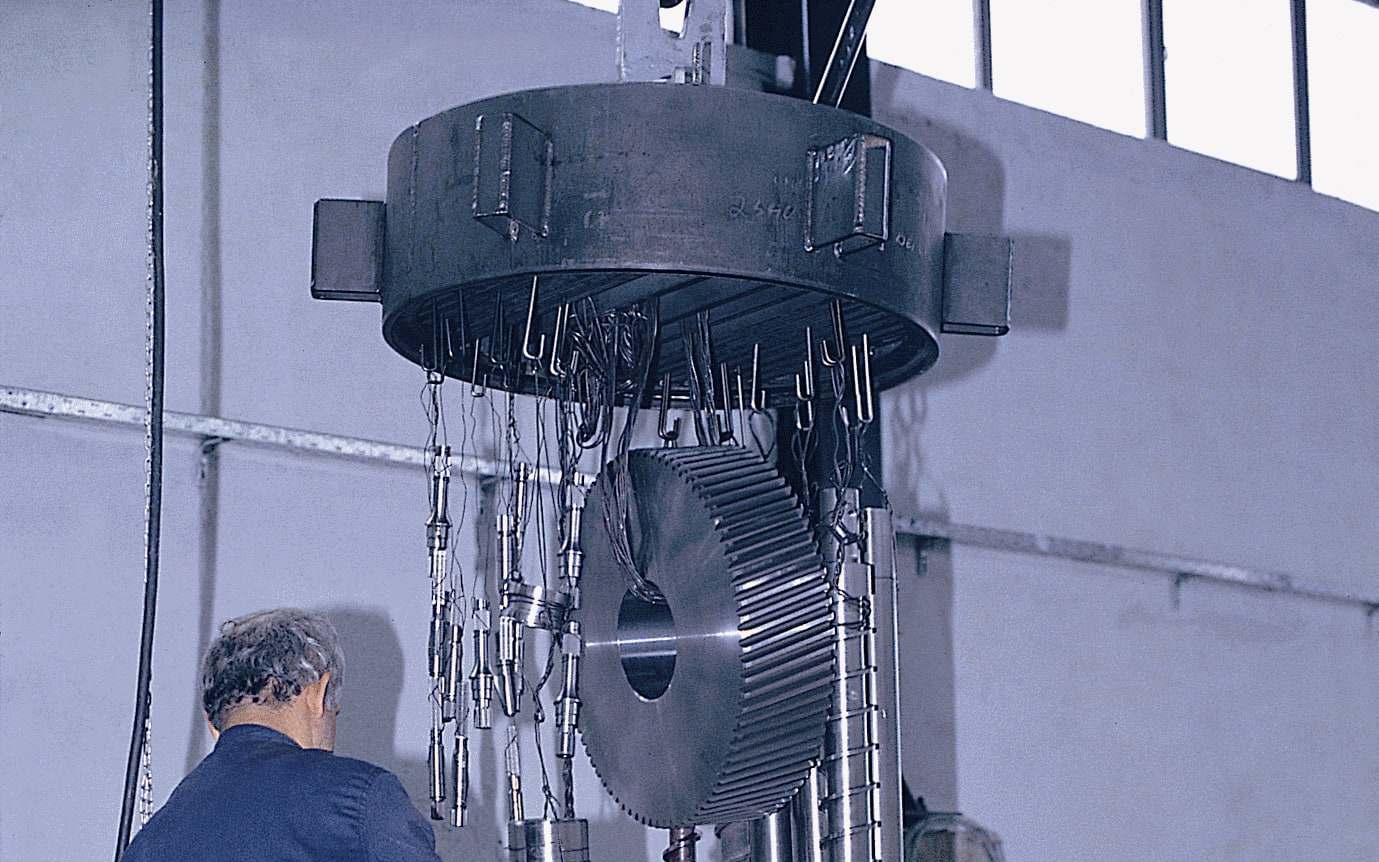
Vis d'extrudeuse, roue hélicoïdale et arbres suspendus à un montage au-dessus d'un four à cuve -
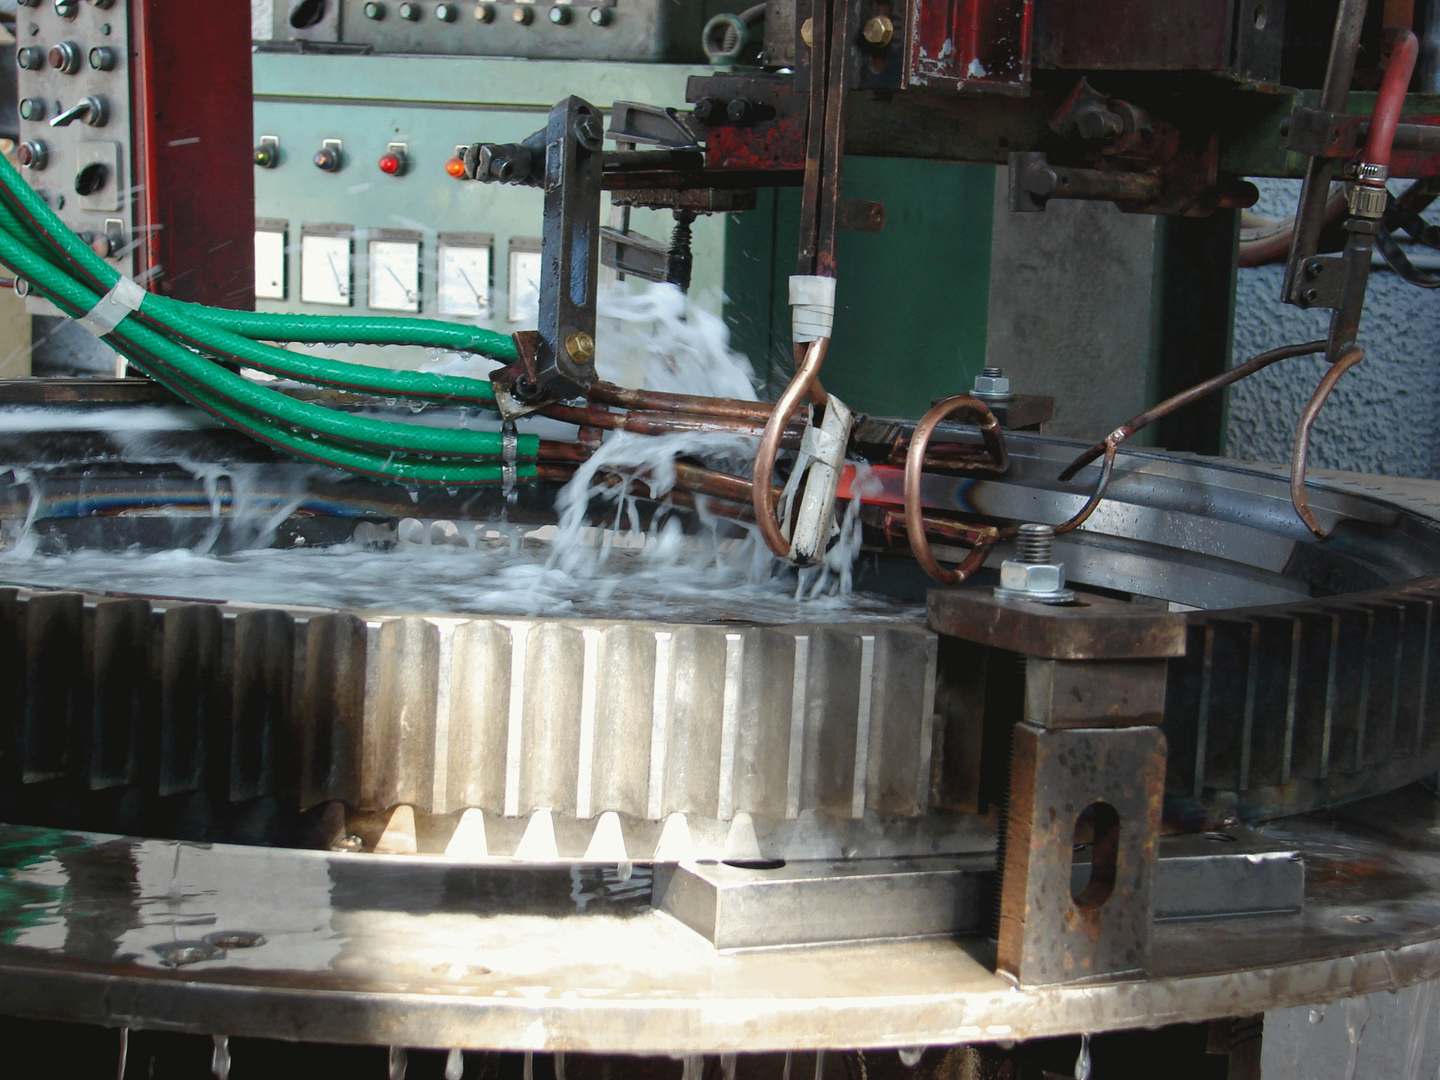
Grande couronne dentée droite en cours de trempe par induction dent par dent, avec arrosage -
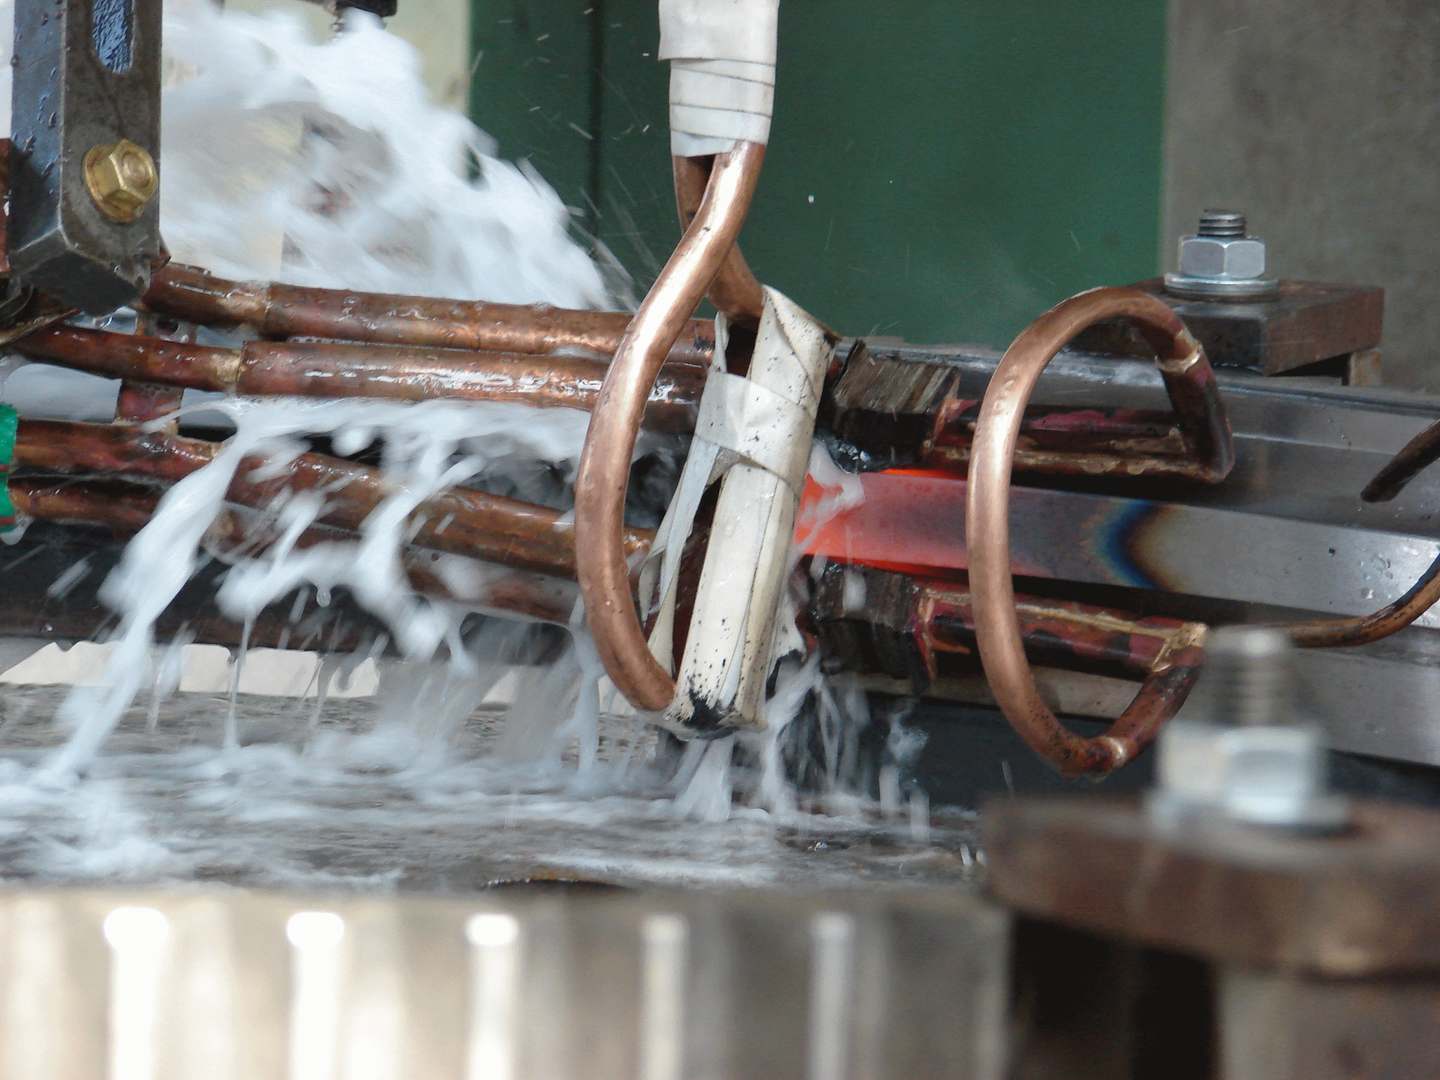
Inducteur en cuivre portant une dent d'engrenage au rouge pendant l'arrosage de trempe -
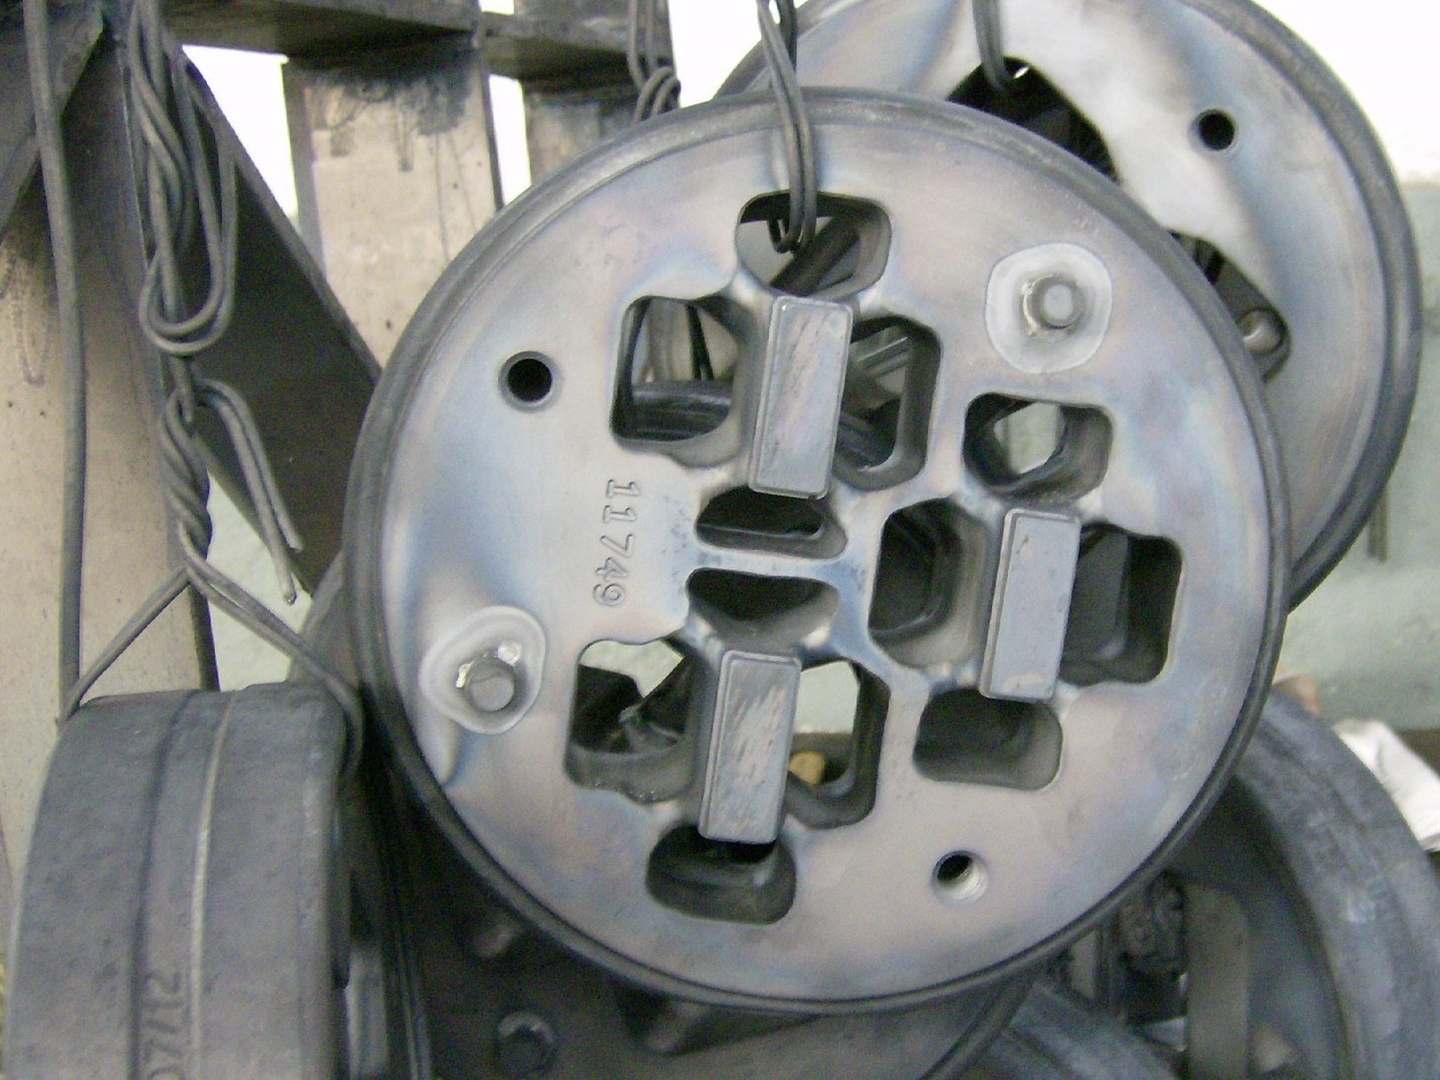
Filières d'extrusion d'aluminium suspendues à des fils dans l'atelier
Questions techniques
Traitez-vous des pièces que vous n'avez pas usinées ?
Oui. Le traitement thermique est proposé en sous-traitance pour des pièces de clients, y compris des filières d’extrusion d’aluminium. Envoyez la matière, le plan, la dureté et la profondeur demandées.
Quelle différence entre nitruration et nitrocarburation ?
Ce sont deux traitements thermochimiques à basse température, sans trempe. La nitruration diffuse de l’azote et crée une couche de diffusion dure ; la nitrocarburation apporte carbone et azote et forme une fine couche de combinaison, résistante à l’usure et à la corrosion. La carbonitruration est un autre procédé : une variante de la cémentation, à haute température, suivie d’une trempe.
Pourquoi rectifier les engrenages après cémentation ?
La trempe qui suit la cémentation provoque des déformations. La rectification des flancs de denture et des portées après trempe rétablit la précision du profil, de l’hélice et des ajustements. Nous cémentons et rectifions en interne les roues à denture droite et hélicoïdale.
Quelle profondeur de cémentation indiquer sur le plan ?
Elle dépend du module, de la charge et de la surépaisseur de rectification. Indiquez la profondeur de cémentation (CHD) avec sa dureté limite, conventionnellement 550 HV selon l’ISO 18203, ainsi que la dureté superficielle. Notre guide sur les matériaux et traitements thermiques des engrenages détaille ces notions.
Fournissez-vous les enregistrements de traitement ?
Oui. Les conditions de cémentation sont enregistrées en continu et un certificat de qualité est délivré pour chaque traitement. Précisez dans votre demande les documents dont vous avez besoin.
Pages associées
Demande de devis — Traitements thermiques : cémentation gazeuse, nitruration et trempe par induction
Cémentation gazeuse, carbonitruration, nitruration, nitrocarburation, trempe par induction, trempe et revenu, pour nos propres pièces et pour des pièces confiées par nos clients.
Veuillez joindre vos plans et spécifications techniques à votre e-mail.