
Capacités
Nos capacités : bureau d'études, usinage, taillage d'engrenages, traitements thermiques, montage et réparation
TSIRIKOS mène un engrenage, un réducteur ou une pièce mécanique du plan ou de l’échantillon jusqu’à la pièce finie et contrôlée, sur un seul site : calcul et conception, usinage, taillage et rectification de denture, traitements thermiques, montage, contrôle et réparation. Cette page résume nos moyens par famille de procédés et renvoie aux pages produits et services détaillées.
Nos capacités en un coup d'œil
Huit familles de procédés couvrent l’essentiel des demandes que nous recevons. Chaque carte renvoie à la page détaillée.
-
Bureau d'études
En savoir plus : Bureau d'étudesConception et recalcul d’engrenages et de réducteurs selon votre application ; analyse des plans clients.
-
Usinage
En savoir plus : UsinageTournage, fraisage CNC et conventionnel, alésage horizontal, filetage, taillage de cannelures, rectification.
-
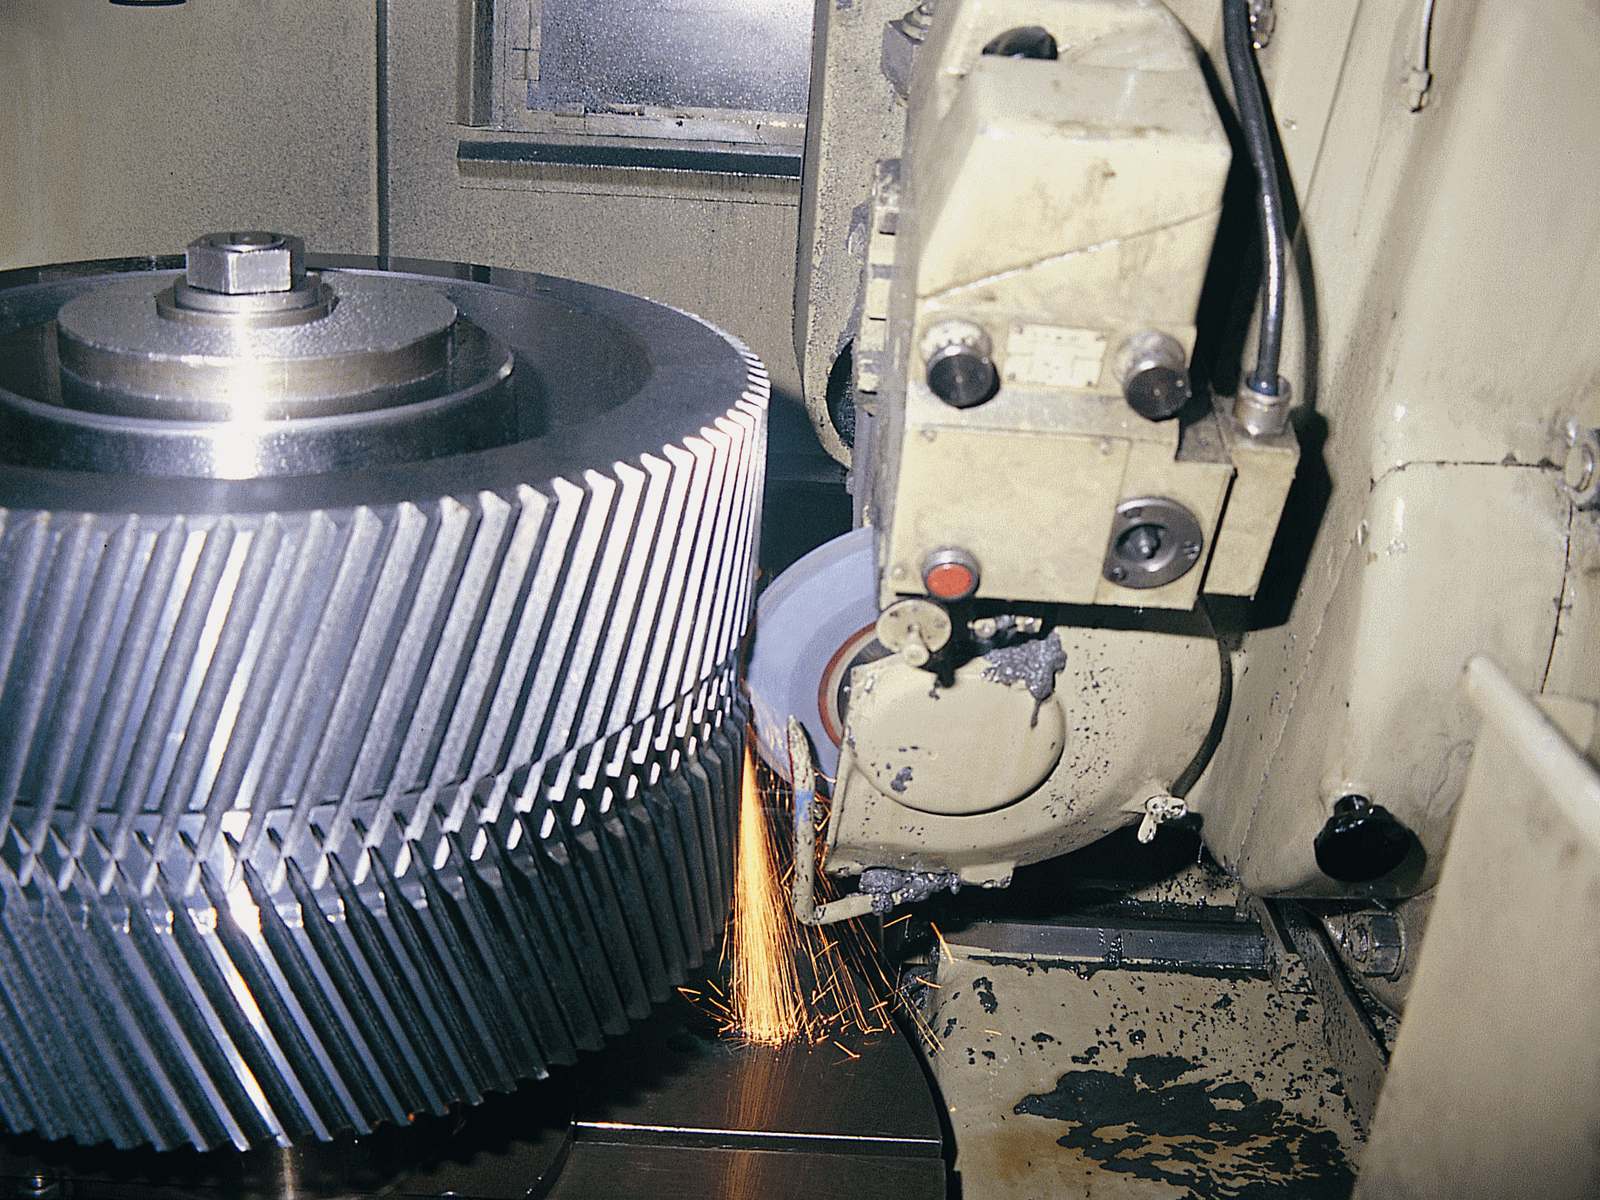
Taillage et rectification de denture
En savoir plus : Taillage et rectification de dentureTaillage par fraise-mère de roues droites, hélicoïdales et à chevrons, couples coniques spiro, roues de vis sans fin, rectification des flancs.
-
Traitements thermiques
En savoir plus : Traitements thermiquesCémentation gazeuse, nitruration, nitrocarburation, trempe par induction, trempe et revenu, en interne.
-
Montage
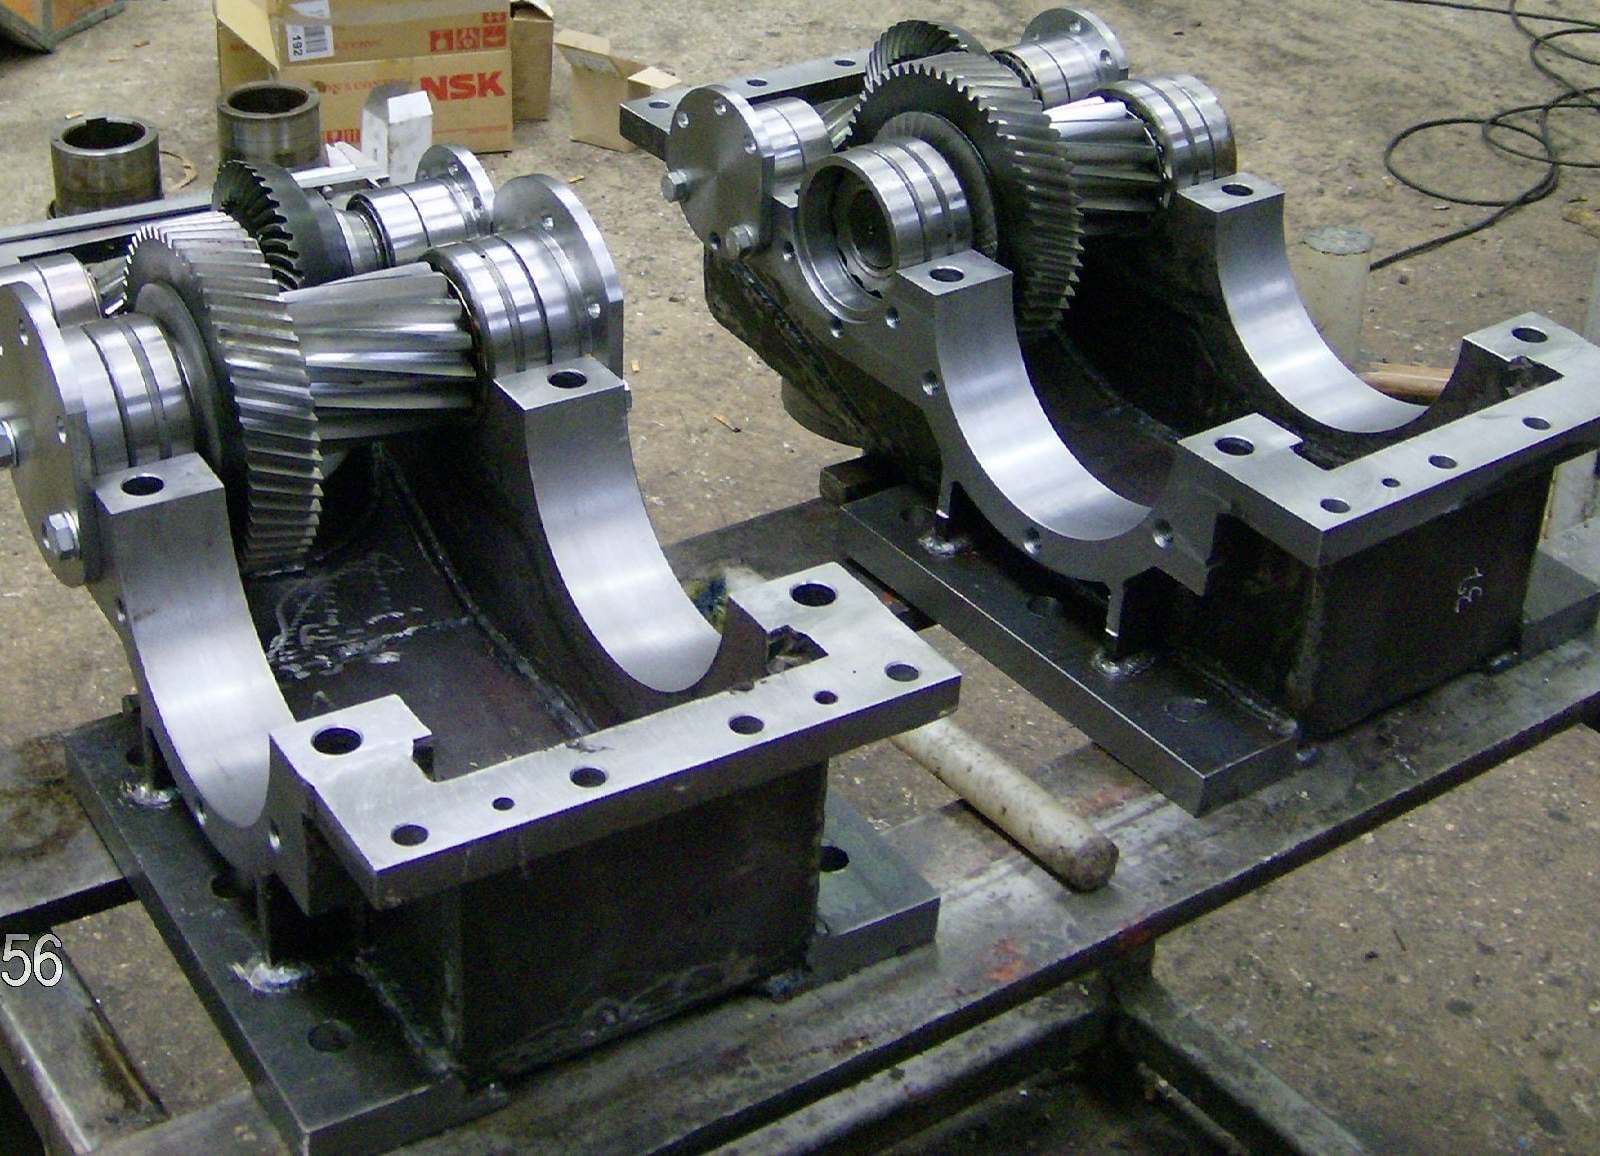
En savoir plus : MontageMontage de réducteurs avec contrôle de l’engrènement et de la portée des dentures.
-
Contrôle et essais
En savoir plus : Contrôle et essaisContrôles dimensionnels, de dureté, de rugosité, de fissures et de denture ; essais en charge des réducteurs réparés si nécessaire.
-
Réparation et remise en état
En savoir plus : Réparation et remise en étatRéducteurs, engrenages, arbres, pièces de pompes, vis et fourreaux d’extrusion.
-
Sur plan ou sur échantillon
En savoir plus : Sur plan ou sur échantillonFabrication selon votre plan, ou d’après une pièce usée après relevé et validation du plan.
Bureau d'études
Des engrenages et des réducteurs calculés pour votre service
Notre bureau d’études engrenages et réducteurs calcule de nouveaux étages, recalcule les étages existants lorsqu’une pièce doit être remplacée ou renforcée, et analyse les plans clients avant fabrication. Nous appliquons la méthode ISO, DIN ou AGMA demandée par le client et tenons compte des conditions réelles : puissance et pointes de couple, vitesse, chocs, lubrification, montage, température et environnement.
- Calcul de capacité de charge des engrenages droits, hélicoïdaux et coniques
- Choix de la nuance d'acier, du traitement thermique et de la profondeur de cémentation
- Plans de fabrication établis à partir de vos données ou d'un échantillon relevé
- Propositions techniques sur vos plans avant chiffrage
Usinage
Tournage, fraisage, alésage et rectification
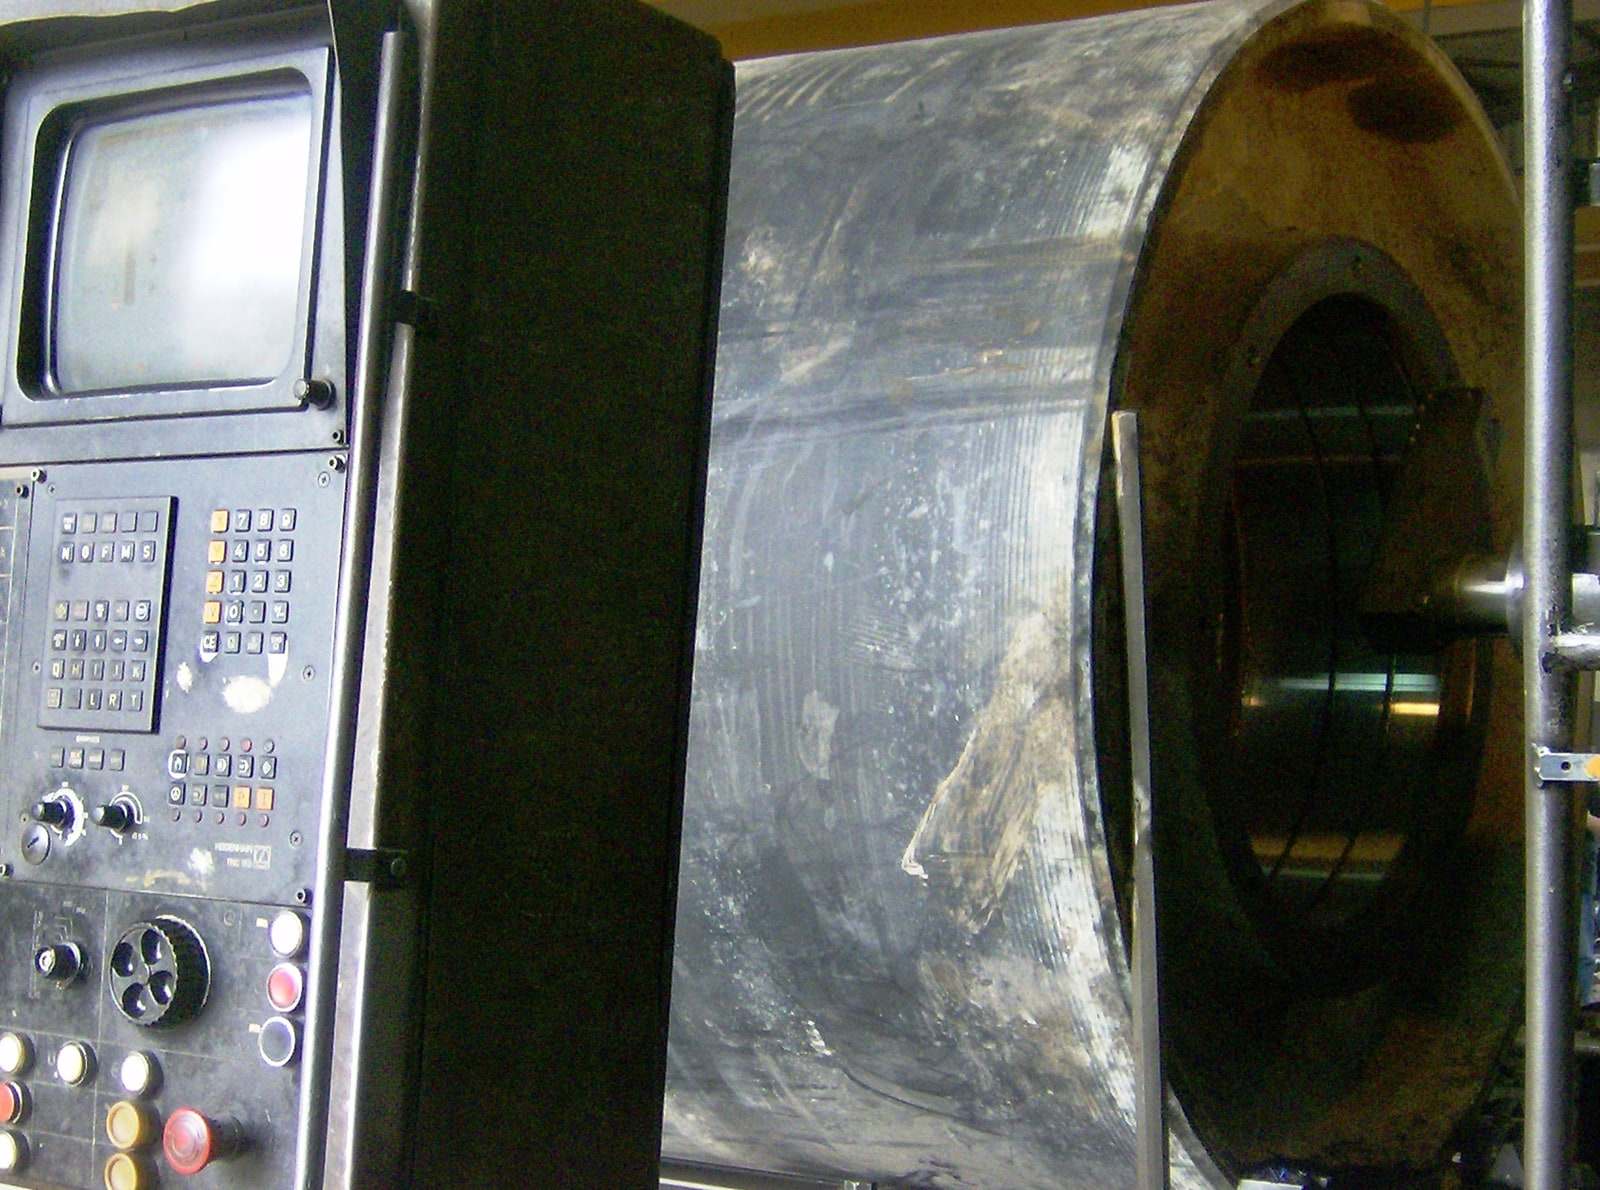
L’atelier d’usinage couvre le tournage conventionnel et CNC, le fraisage sur centres d’usinage à commande numérique et fraiseuses universelles, l’alésage horizontal de carters et de grandes pièces mécanosoudées, le filetage, le taillage de cannelures et la rectification. Grandes bagues, tambours, pièces d’hélices et carters de réducteurs y côtoient de petites séries d’arbres et de bagues. Détails sur la page usinage de précision.
- Tournage d'arbres, de bagues et de pièces de grand diamètre, y compris sur tour en l'air
- Centres d'usinage CNC pour carters et corps de pompes
- Alésage horizontal de carters, de moyeux et de tambours
- Cannelures extérieures et intérieures, filetage
- Rectification cylindrique intérieure et extérieure, plane, de vis sans fin et de vis d'extrusion
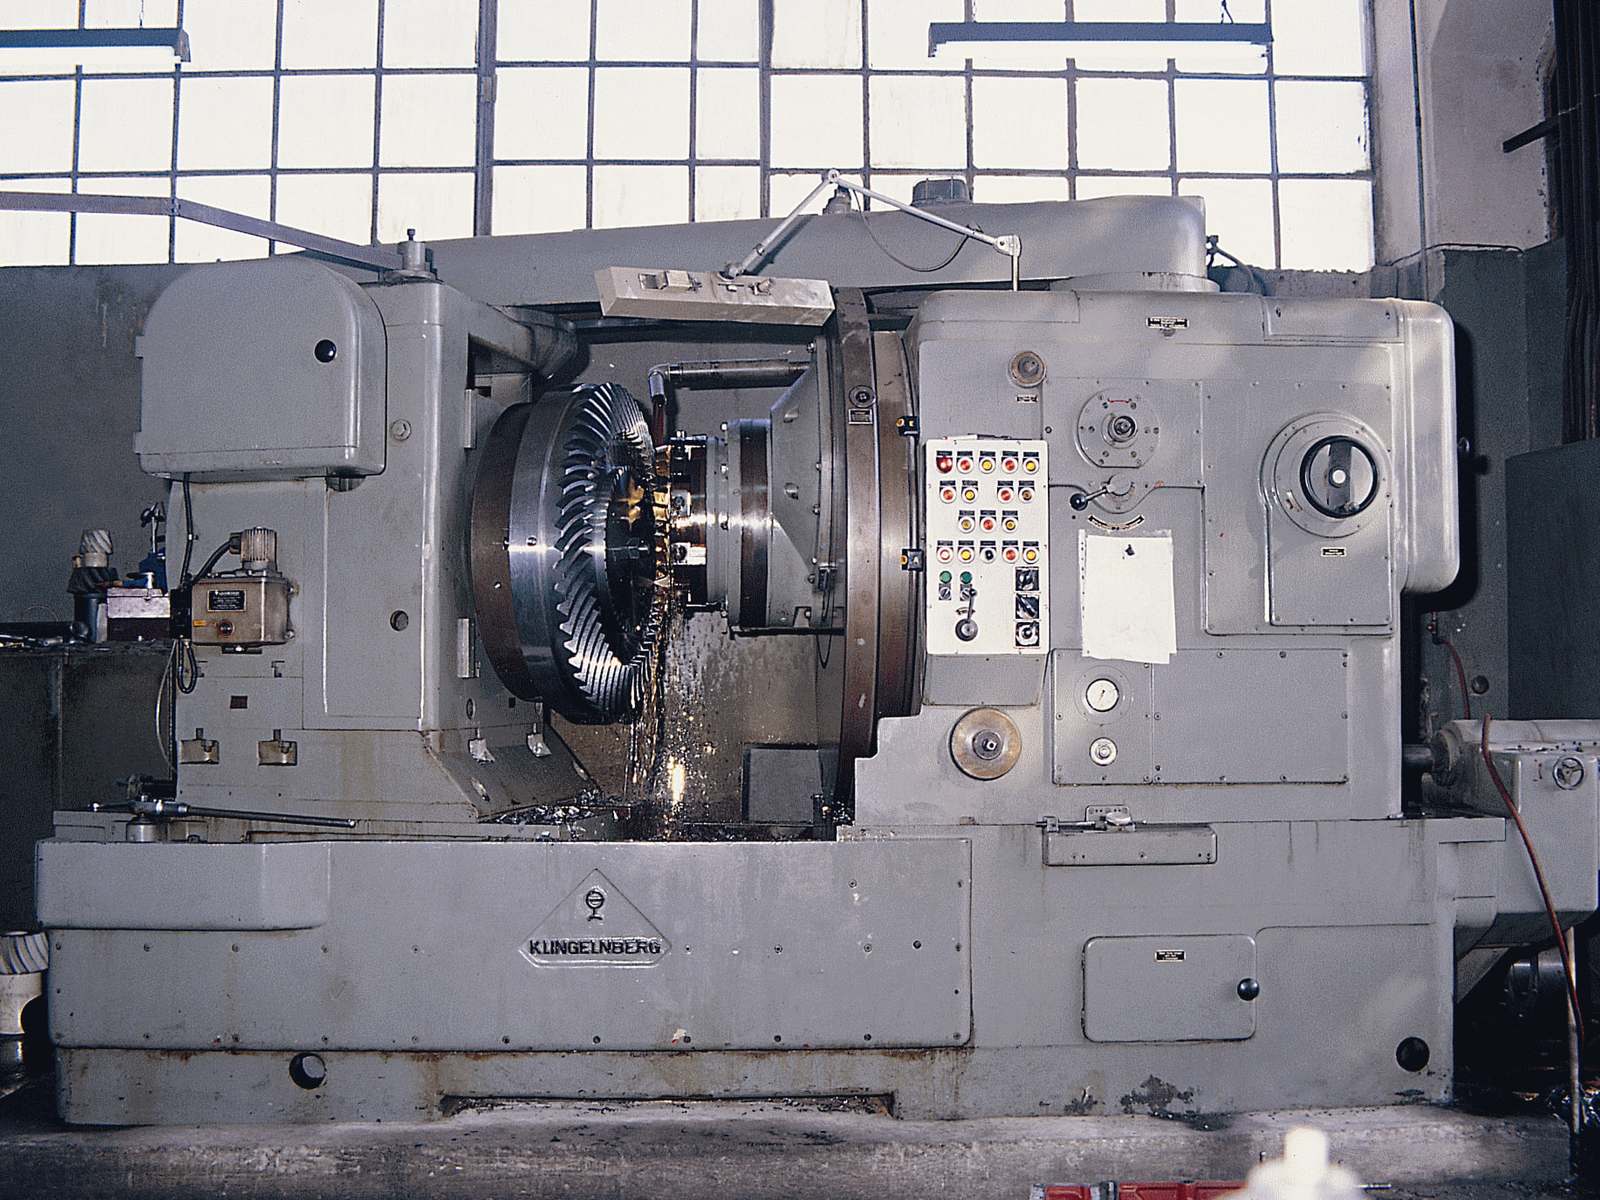
Taillage et rectification de denture
Du taillage par fraise-mère à la denture rectifiée
Le taillage d’engrenages est le cœur du métier de l’entreprise depuis 1965. Nous taillons par fraise-mère des roues à denture droite, hélicoïdale et à chevrons, taillons des couples coniques spiro, des roues de vis sans fin (y compris multifilets, avec tête tangentielle) et réalisons des couronnes à denture intérieure et des engrenages spéciaux. Les roues cémentées sont terminées par rectification de denture lorsque le plan l’exige. Voir la gamme complète des engrenages industriels.
- Roues à denture droite, hélicoïdale et à chevrons
- Engrenages coniques à denture droite et spirale, couples coniques
- Couples roue et vis sans fin, monofilet et multifilet ; rectification de vis sans fin
- Couronnes à denture intérieure et pièces de trains épicycloïdaux
- Engrenages spéciaux : roues à rochet, pignons à chaîne, moyeux cannelés, dentures Hirth
Traitements thermiques
Des traitements thermiques internes et maîtrisés
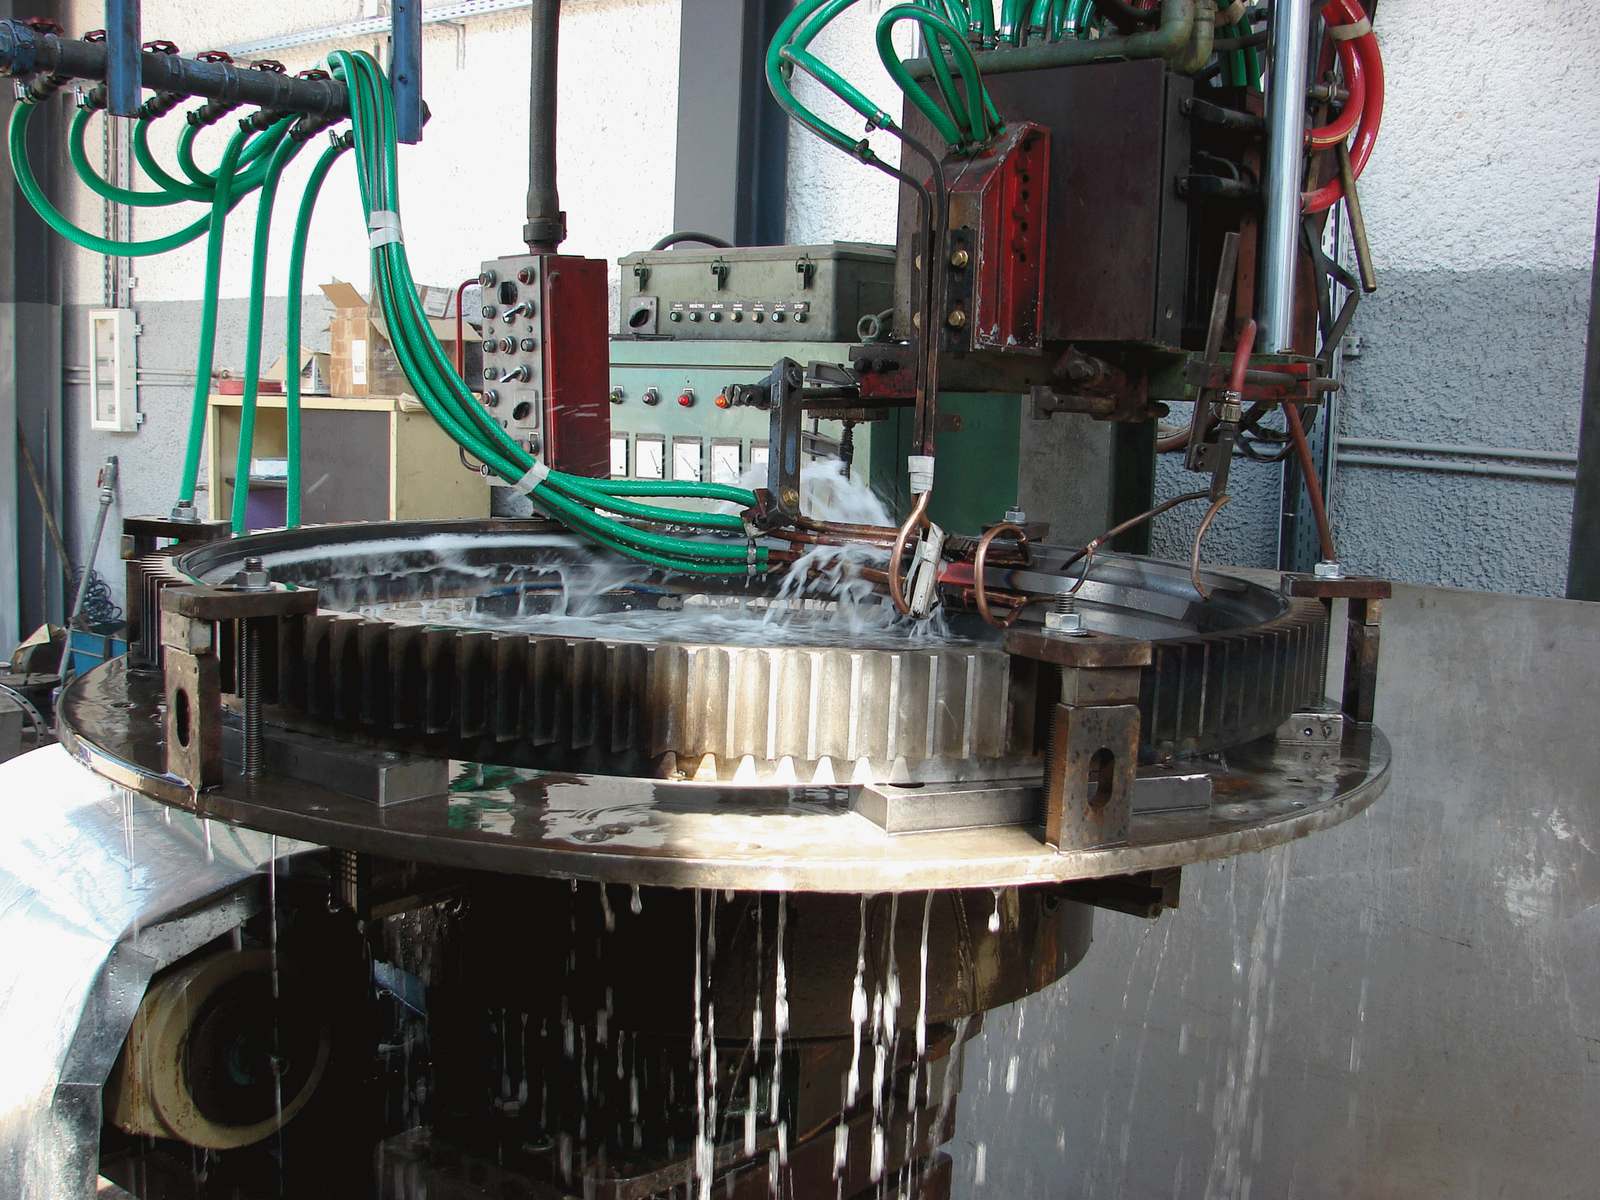
Les traitements thermiques sont réalisés dans notre propre installation : nuance d’acier, profondeur de cémentation et surépaisseur de rectification sont donc définies ensemble. Le centre de traitement gazeux travaille sous atmosphère protectrice ; les cycles de cémentation sont conçus avec un logiciel dédié et les conditions du procédé sont enregistrées en continu. Nous traitons aussi des pièces fournies par d’autres entreprises. Plus d’informations sur la page traitements thermiques.
- Cémentation gazeuse, trempe à l'huile et revenu
- Carbonitruration, nitruration gazeuse (cycles courts et longs), nitrocarburation gazeuse
- Trempe par induction, y compris dent par dent sur de grandes roues
- Trempe, trempe et revenu, normalisation, vieillissement
- Traitement de filières d'extrusion d'aluminium
Montage, contrôle et essais
Monté, contrôlé et documenté
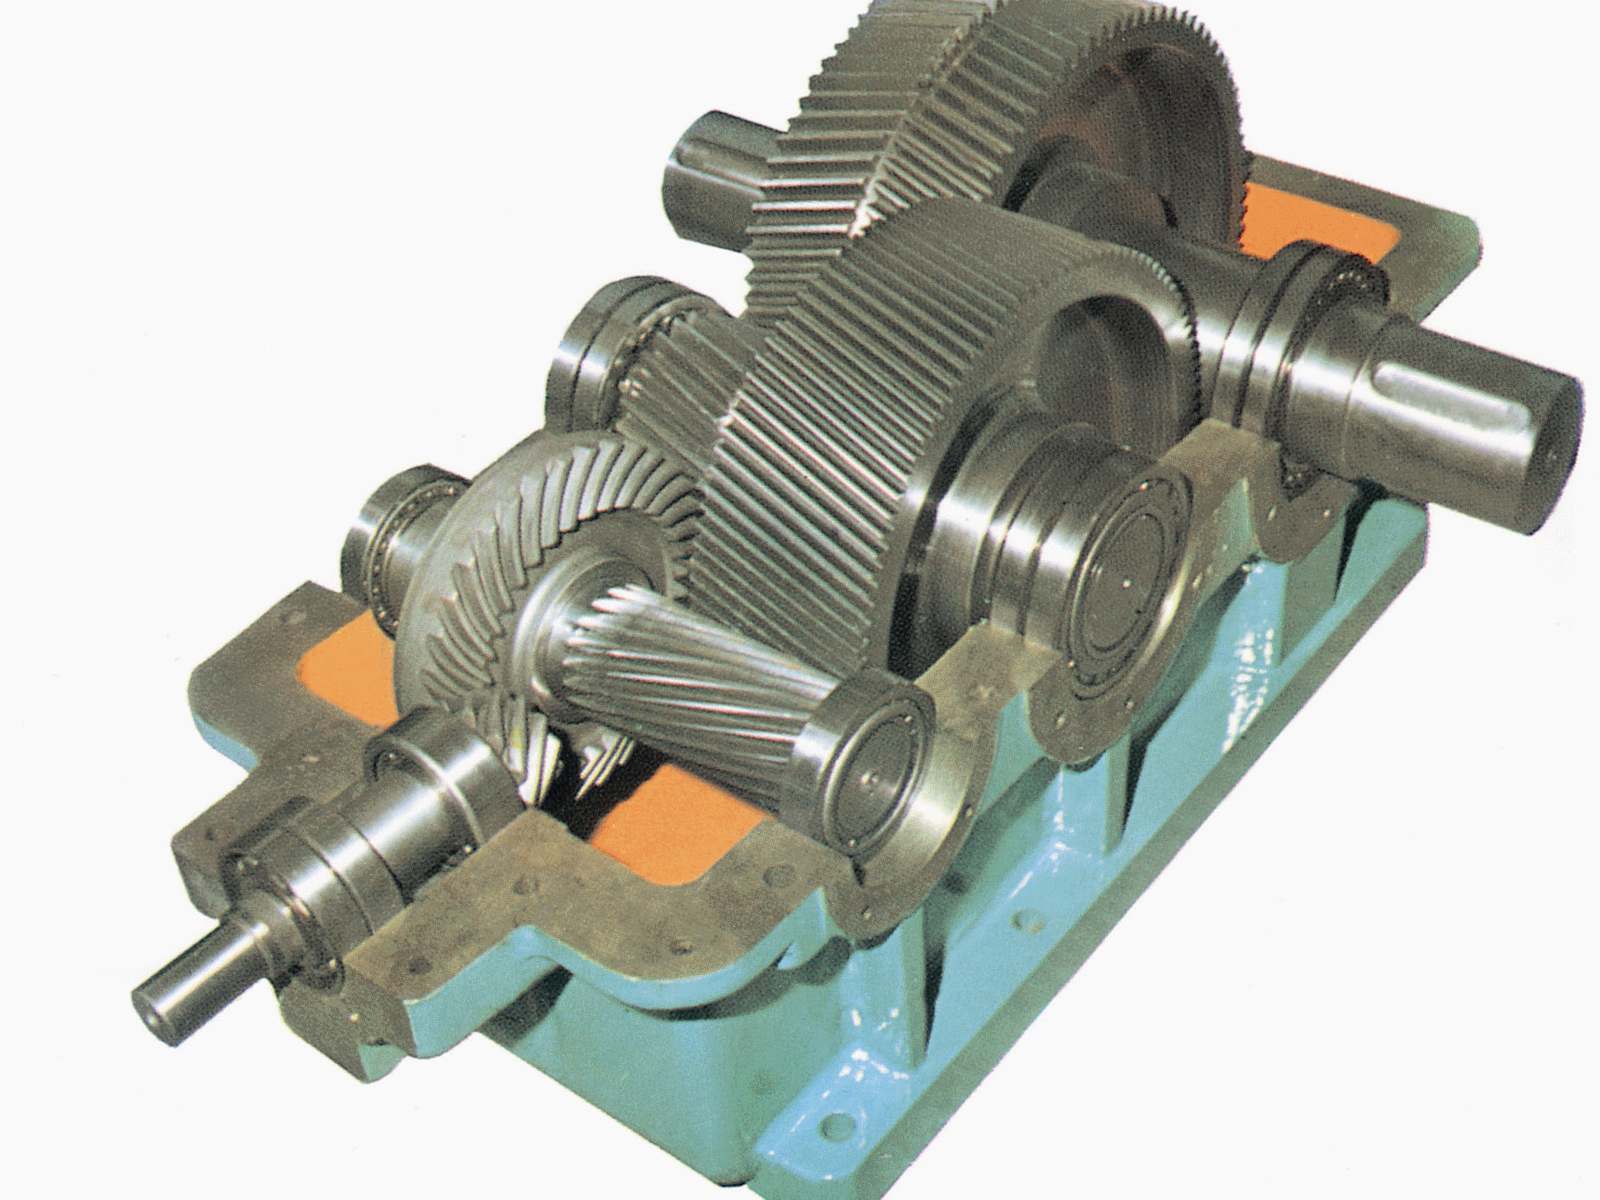
Les réducteurs sont montés dans notre atelier de montage, où l’engrènement et la portée des dentures sont vérifiés avant fermeture du carter. Le service contrôle qualité inspecte les pièces en cours de fabrication et avant expédition. Les réducteurs réparés peuvent subir un essai en charge si nécessaire, avec contrôle des températures de l’huile et des roulements et du bruit. Notre banc d’essai de réducteurs en boucle fermée (dos à dos), d’une puissance d’essai jusqu’à 9 000 kW, assure le suivi des vibrations, de la température, du bruit et de la propreté de l’huile. Voir qualité et approche technique.
- Contrôle dimensionnel, dureté après traitement thermique, rugosité
- Recherche de microfissures en surface
- Contrôle de la forme de denture
- Documents de contrôle selon EN 10204, selon accord à la commande
Réparation et remise en état
Remise en état de réducteurs et d'équipements mécaniques
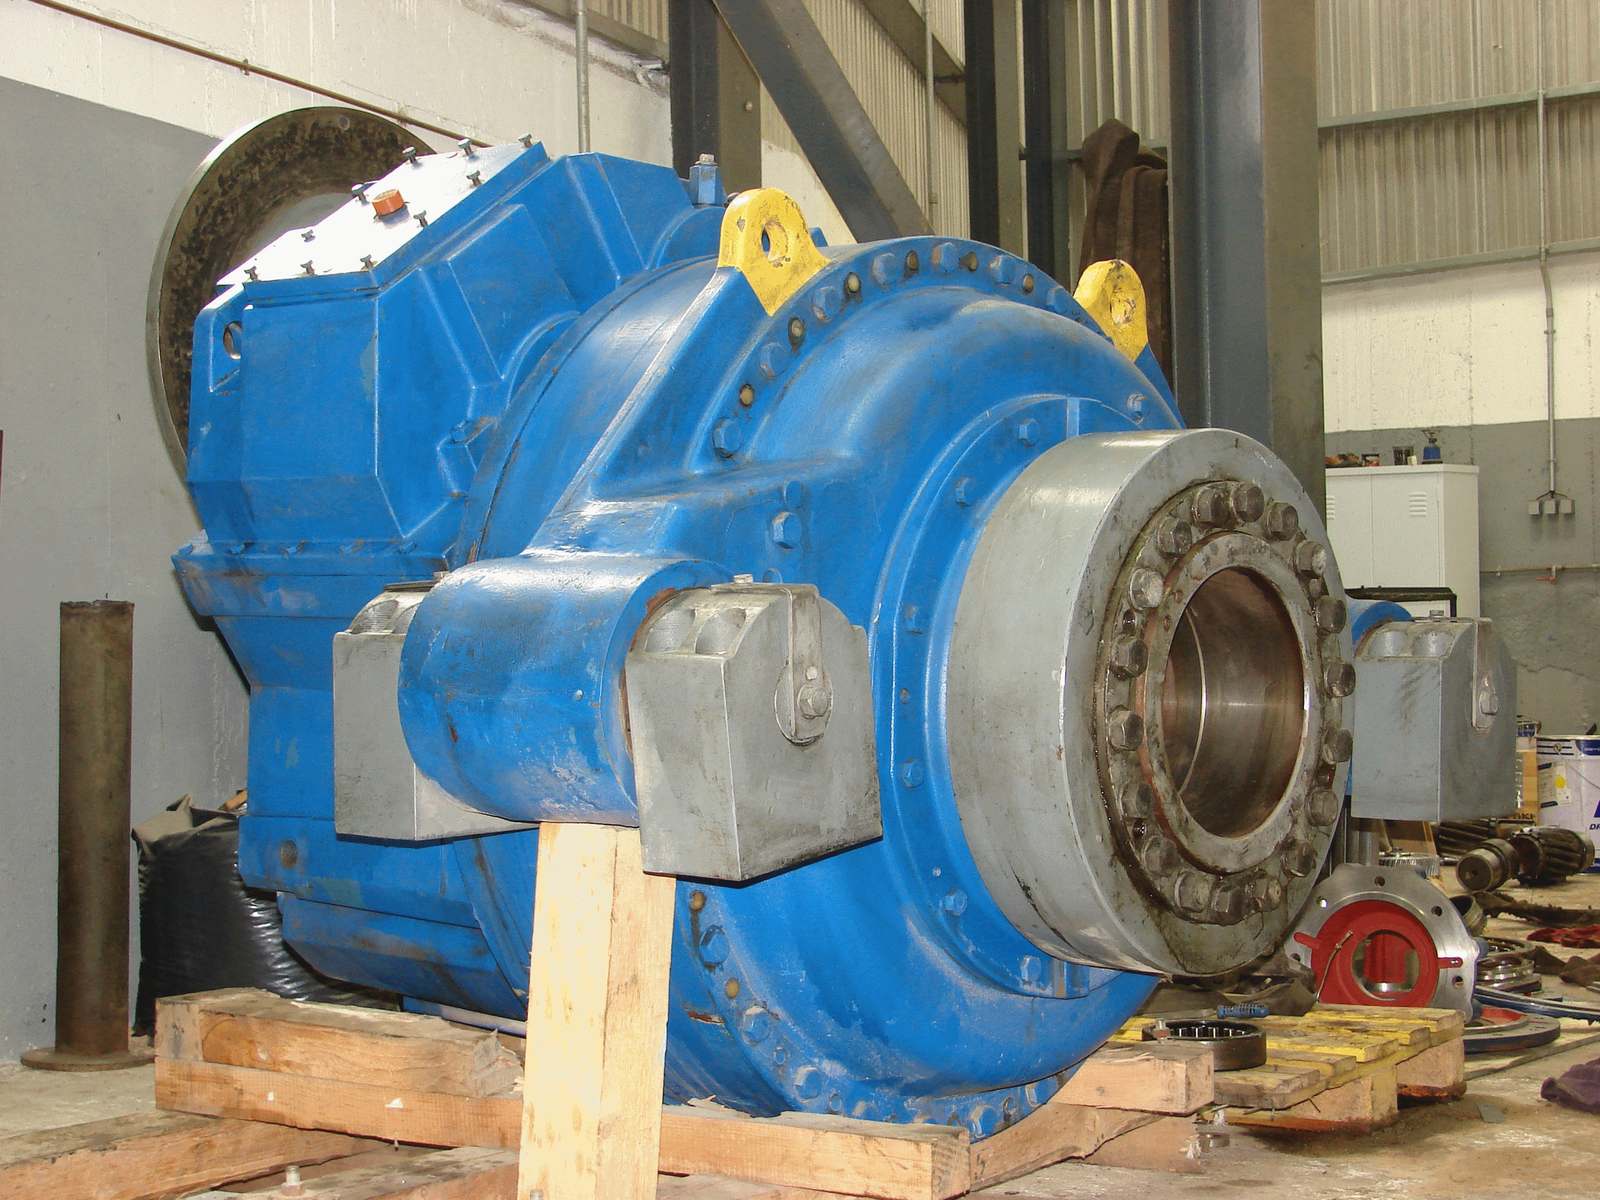
Nous expertisons, démontons, réparons et remontons les réducteurs industriels dans notre atelier, et fabriquons les engrenages, arbres et bagues nécessaires. Les arbres peuvent être rechargés par soudage ou par métallisation puis rectifiés à la cote ; une roue endommagée peut recevoir une nouvelle couronne dentée sur son corps d’origine. Un rapport de maintenance indique le type et le numéro de série du réducteur, les travaux réalisés et les pièces remplacées. Voir réparation de réducteurs et réparation mécanique industrielle.
- Réducteurs à arbres parallèles, cylindro-coniques et planétaires
- Réparation et remplacement d'engrenages et d'arbres
- Réparation de carters par soudage et réusinage
- Remise en état de vis et de fourreaux d'extrusion
Fabrication sur plan ou d'après échantillon
Nous ne vendons pas de produits catalogue : chaque pièce est fabriquée selon votre cahier des charges.
-
Plan ou échantillon
Envoyez un plan avec tolérances, matière et traitement thermique, ou un échantillon, voire une pièce usée, en l’absence de plan.
-
Relevé et données
Sur échantillon, nous relevons la pièce, déterminons les caractéristiques de denture et identifions les points à préciser, comme la matière et la dureté.
-
Plan et validation
Nous établissons ou complétons le plan de fabrication et le validons avec vous avant fabrication.
-
Fabrication et contrôle
Usinage, traitement thermique, rectification et contrôle dans notre usine, avec les documents prévus à la commande.
Capacités
Principales valeurs de nos moyens de taillage, d’usinage, de traitement thermique et d’essai de réducteurs.
| Procédé | Capacité |
|---|---|
| Taillage d’engrenages (denture à chevrons) | Diamètre extérieur jusqu’à 4 m, module 1 à 20 |
| Taillage de couples coniques spiro | Diamètre extérieur jusqu’à 1 000 mm, module jusqu’à 13 |
| Volume de pièce en fraisage et alésage | 3,5 × 7 × 5 m |
| Centres d’usinage CNC | Centre horizontal 4 axes à 60 outils ; 2 centres CNC 4 axes ; 1 fraiseuse verticale CNC 3 axes |
| Cémentation gazeuse | Profondeur de cémentation jusqu’à 2,5 mm ; dureté superficielle 55 à 65 HRC, selon la nuance d’acier et le cycle de cémentation |
| Nitrocarburation gazeuse | Dureté superficielle 55 à 62 HRC, selon la matière et les paramètres du procédé |
| Banc d’essai de réducteurs (dos à dos) | Puissance d’essai jusqu’à 9 000 kW |
À l'atelier
-
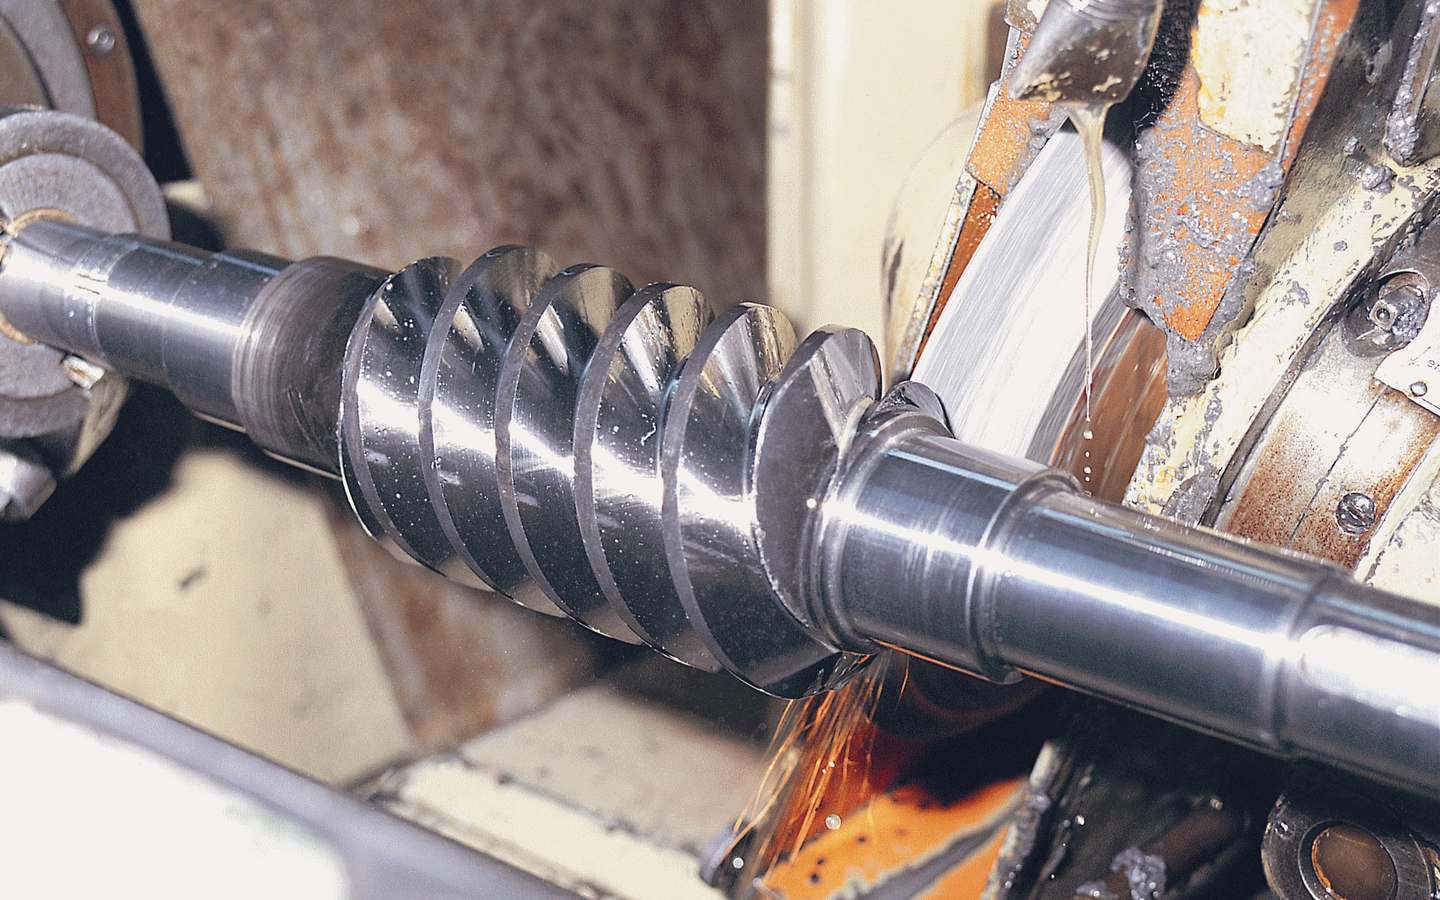
Rectification d'une vis sans fin sur rectifieuse de filets, avec arrosage et étincelles -
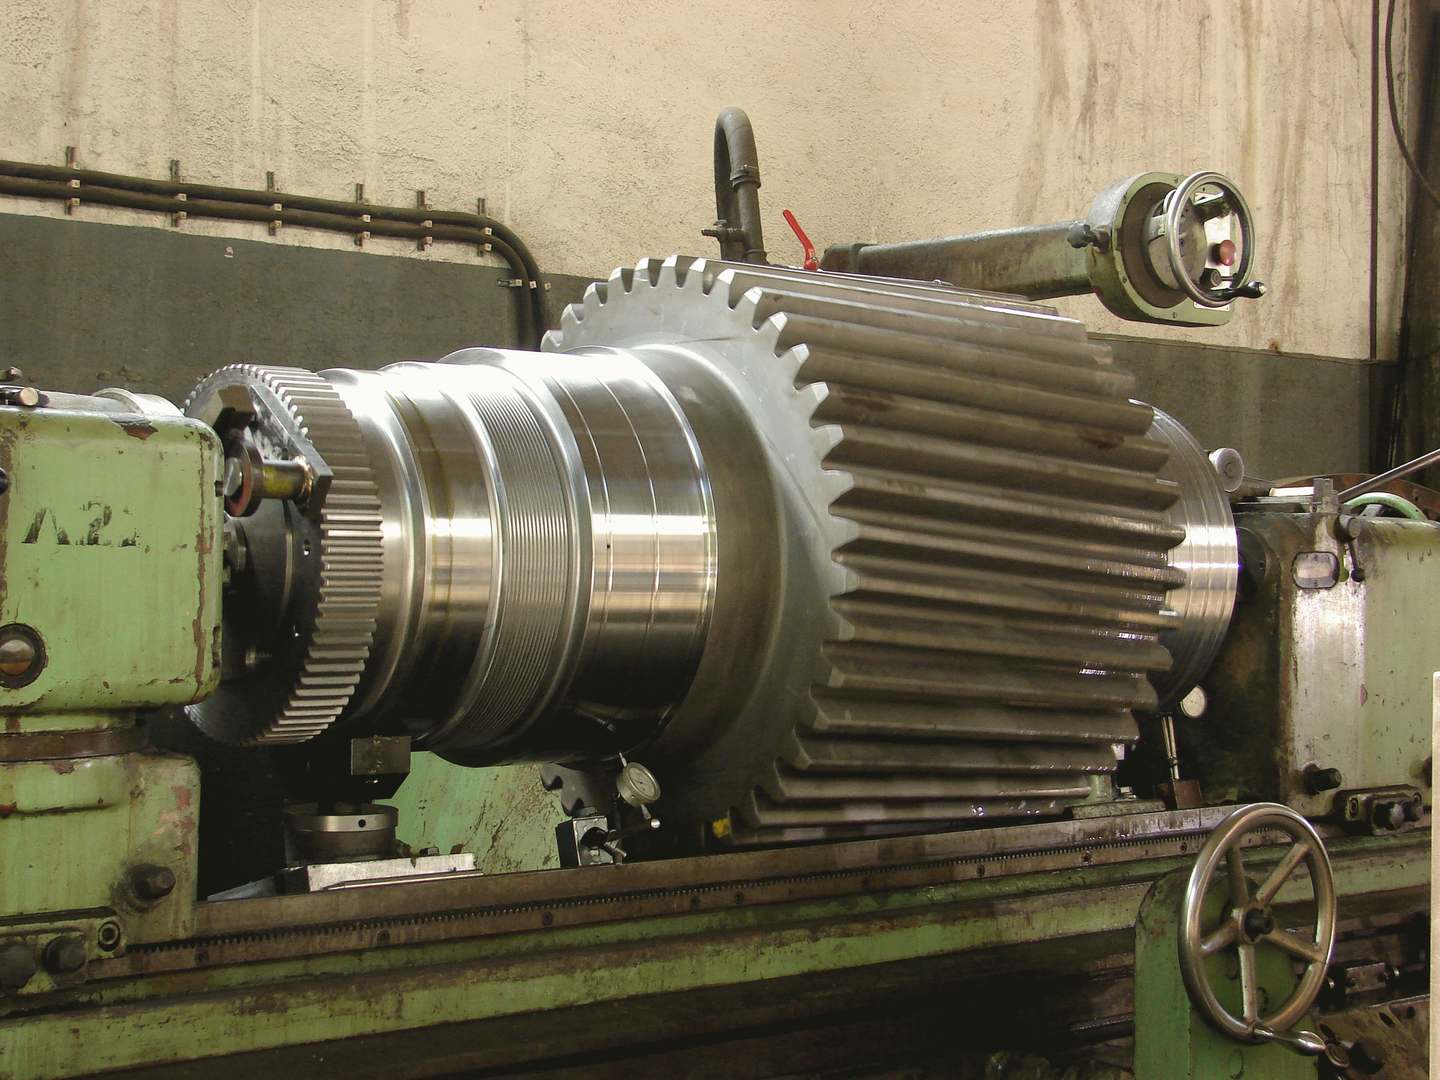
Grand arbre-pignon à denture droite monté sur rectifieuse cylindrique pour la rectification des portées -
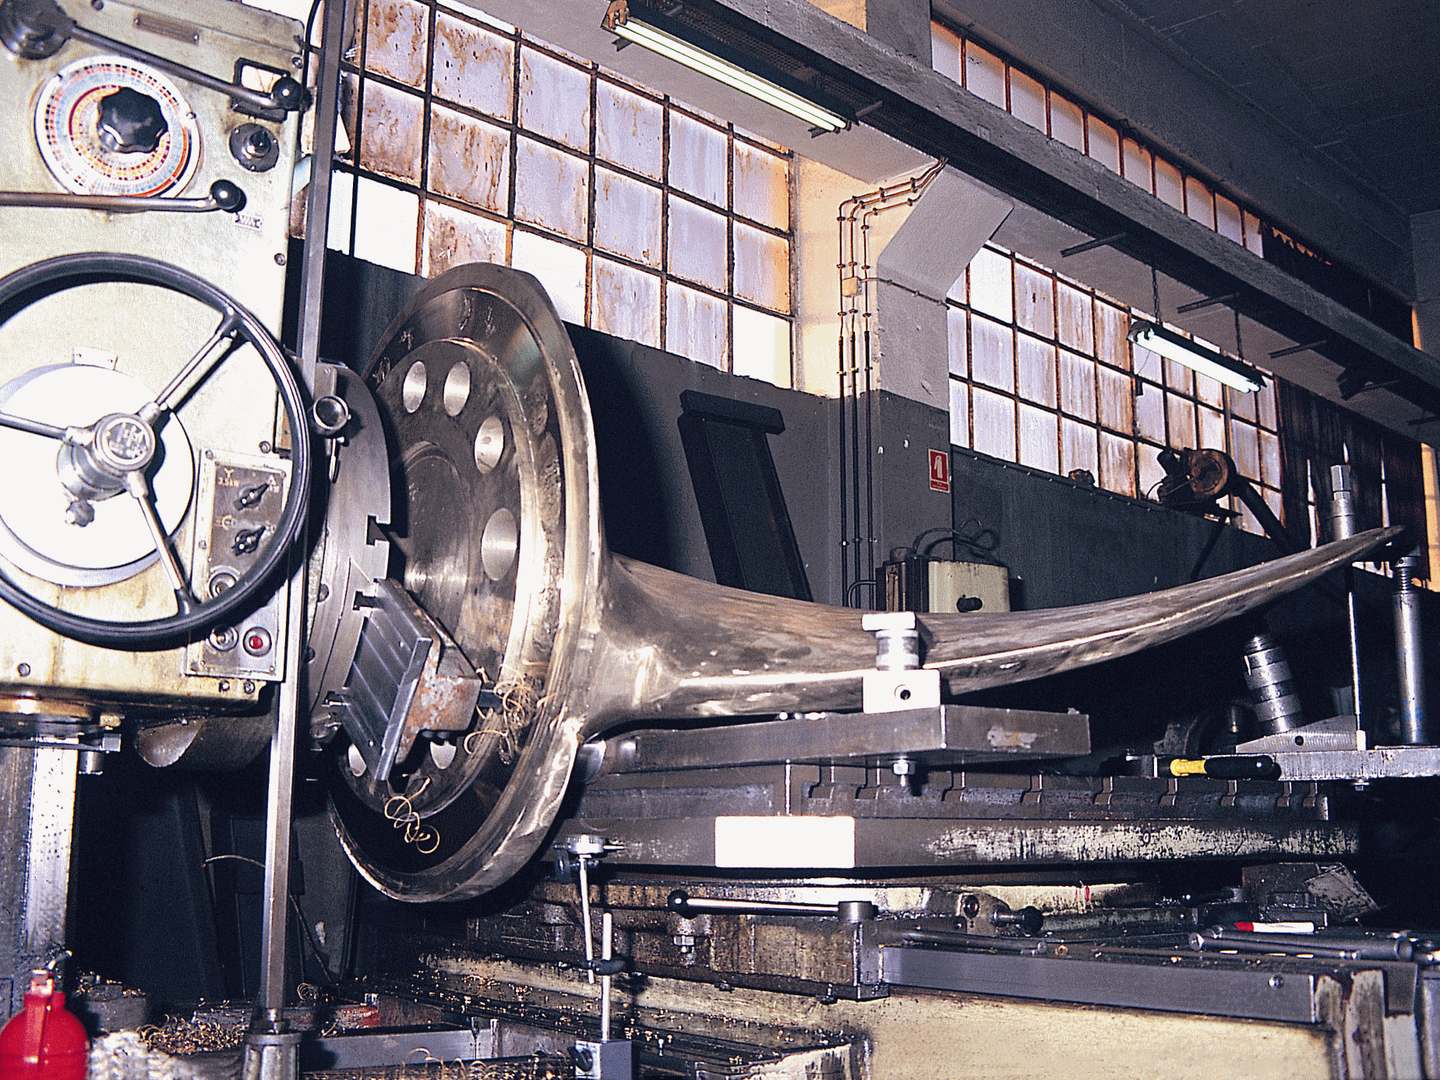
Usinage de la bride d'une pale d'hélice marine sur aléseuse-fraiseuse horizontale -
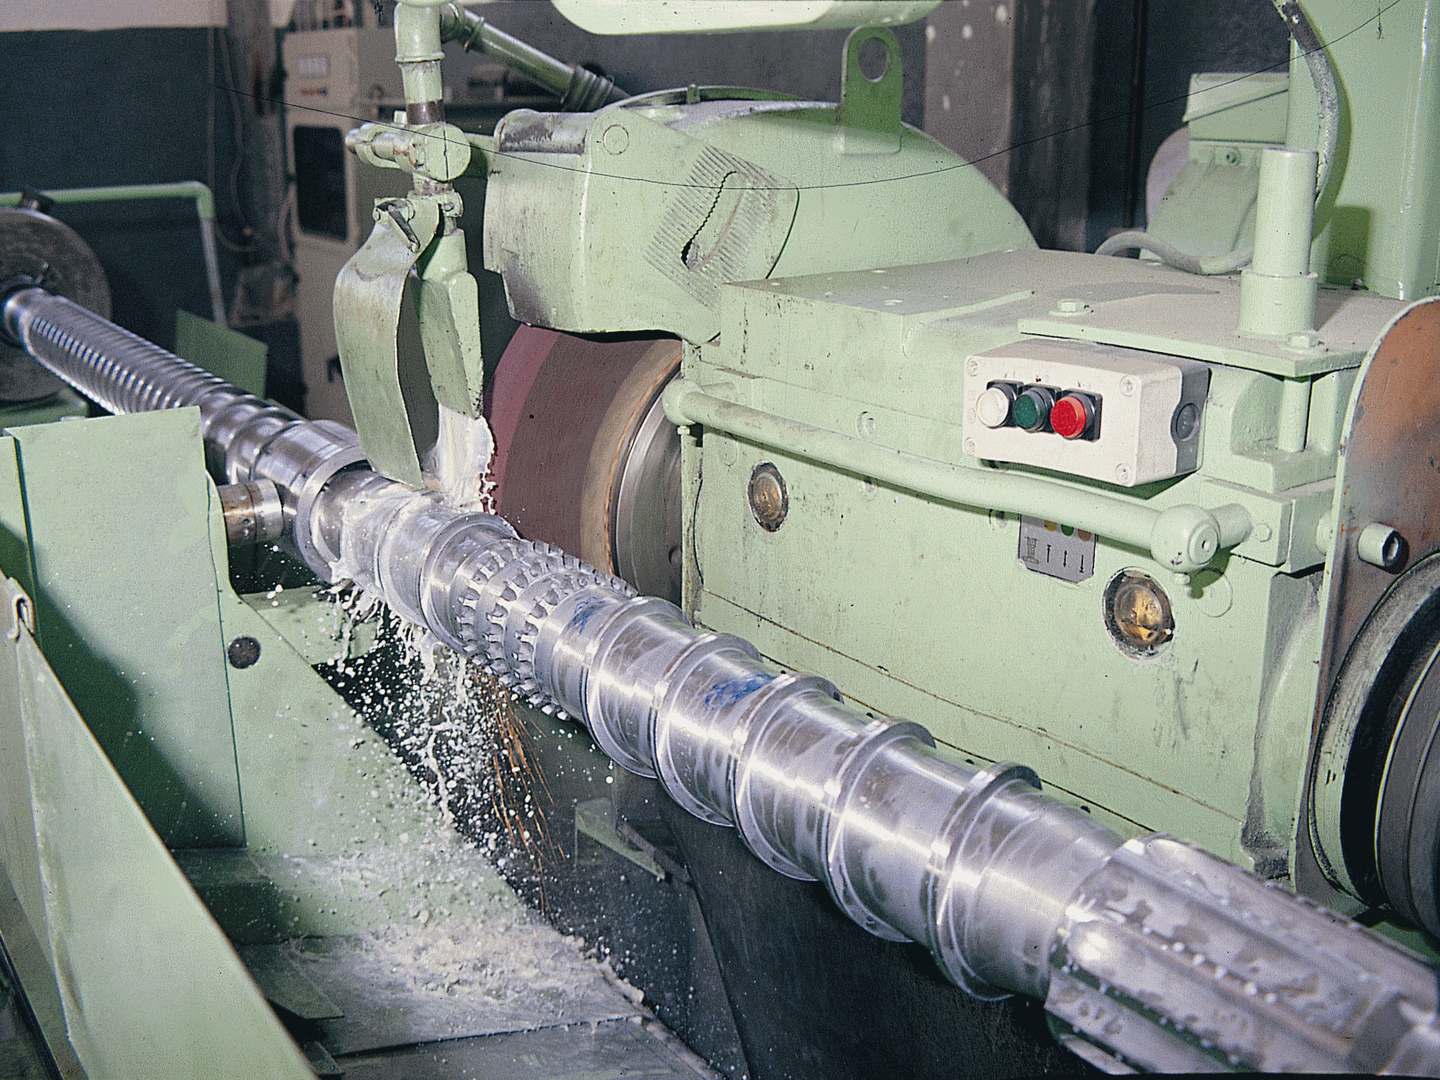
Rectification d'une vis d'extrudeuse sur rectifieuse cylindrique avec arrosage
Produits et services en détail
Chacune de ces capacités est détaillée sur les pages suivantes.
-
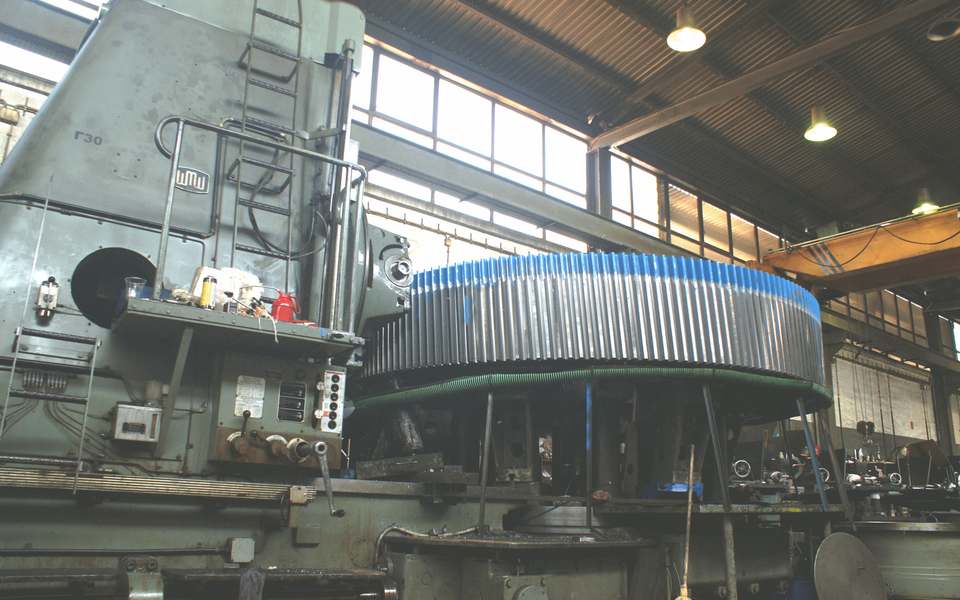
Engrenages industriels sur mesure, sur plan ou d’après échantillon
Engrenages à denture droite, hélicoïdale, à chevrons, coniques, roue et vis sans fin, couronnes à denture intérieure, pignons arbrés et pièces spéciales, fabriqués sur plan ou d’après échantillon. -
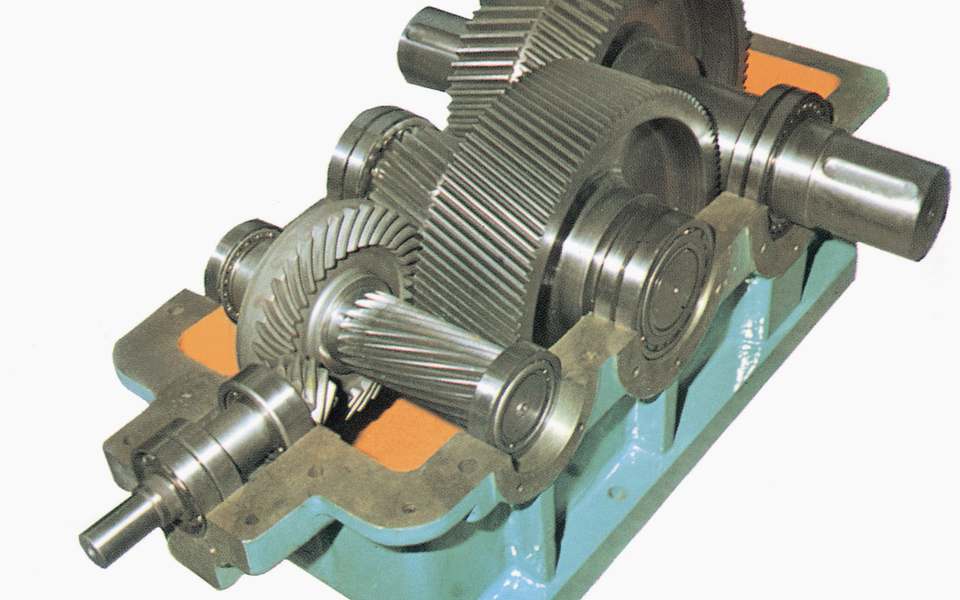
Réducteurs industriels : conception, fabrication et remise en état
Réducteurs à arbres parallèles et cylindro-coniques sur mesure, pièces pour trains planétaires, pièces de réducteurs, réparation, remise en état et amélioration de réducteurs existants. -
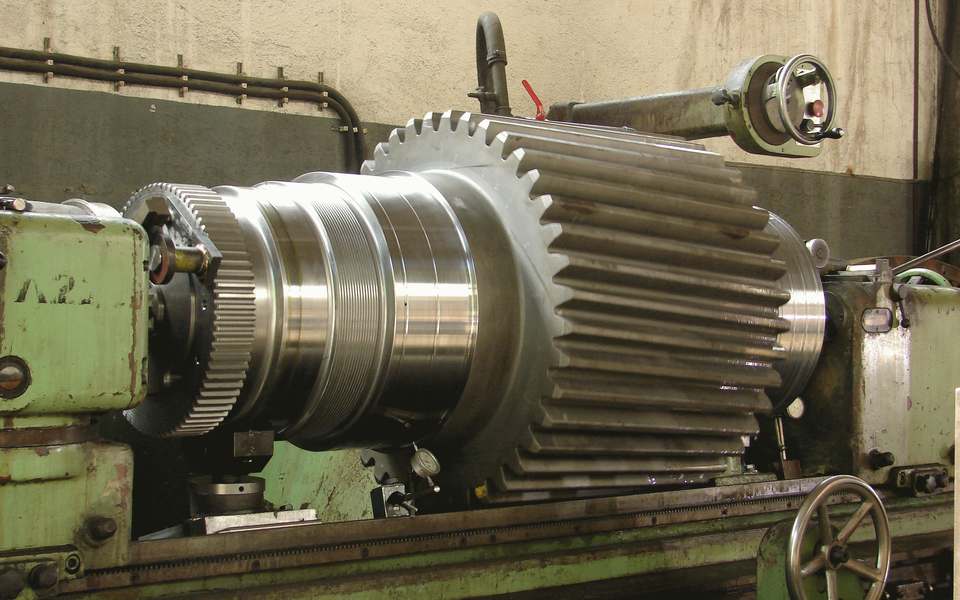
Arbres, pignons arbrés et arbres cannelés sur plan
Arbres, pignons arbrés, arbres cannelés et arbres longs fabriqués sur plan ou d'après échantillon, avec taillage, traitement thermique et rectification intégrés. -
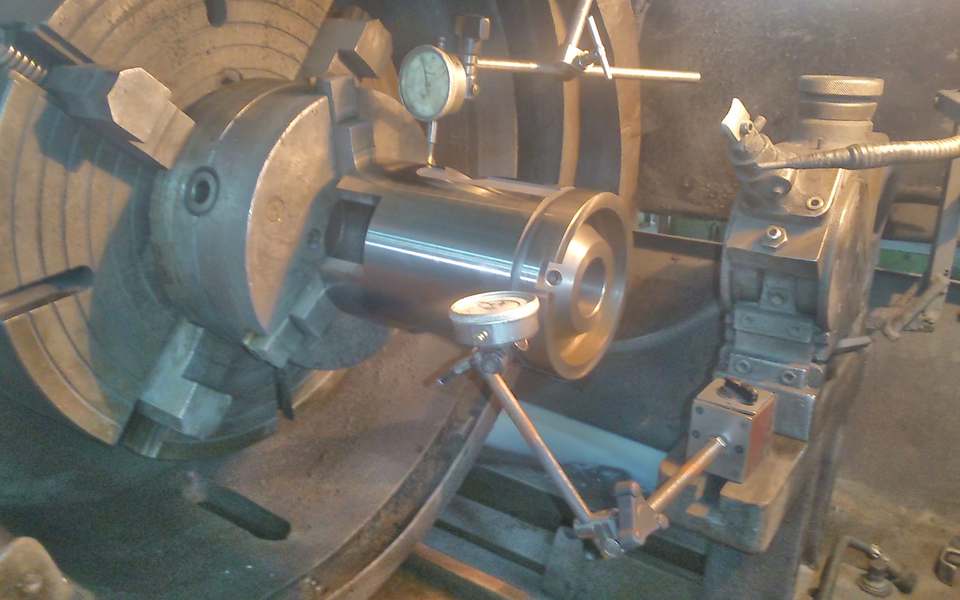
Composants de transmission mécanique sur plan
Accouplements, moyeux cannelés, poulies, pignons à chaîne, bagues, couronnes, roues de vis sans fin et dentures Hirth, fabriqués pour s'adapter à votre transmission existante. -
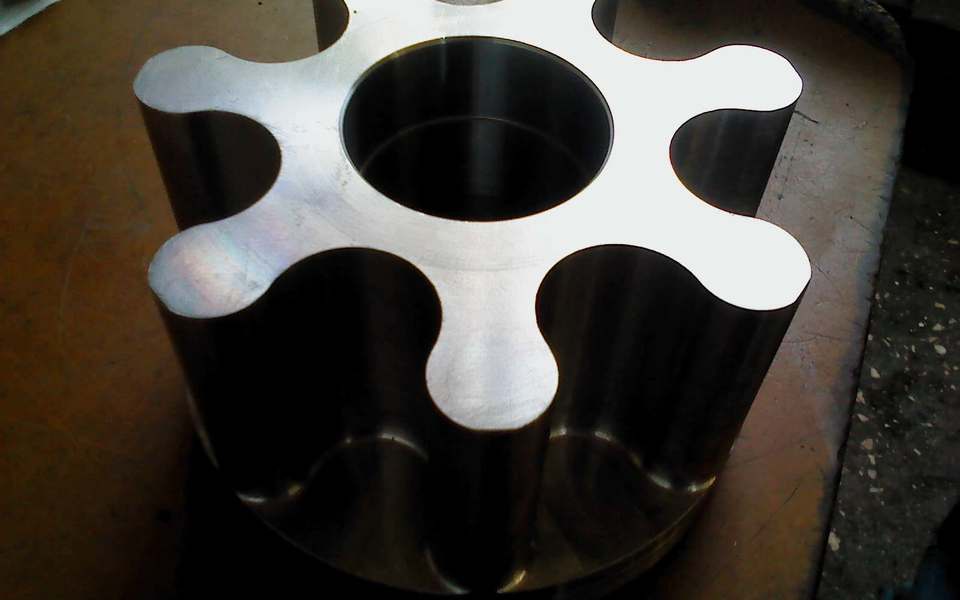
Pièces mécaniques sur plan
Pièces spéciales usinées sur plan — rotors, couronnes, brides, tambours, carters, outillages, pièces d'hélice — avec traitement thermique et rectification intégrés. -
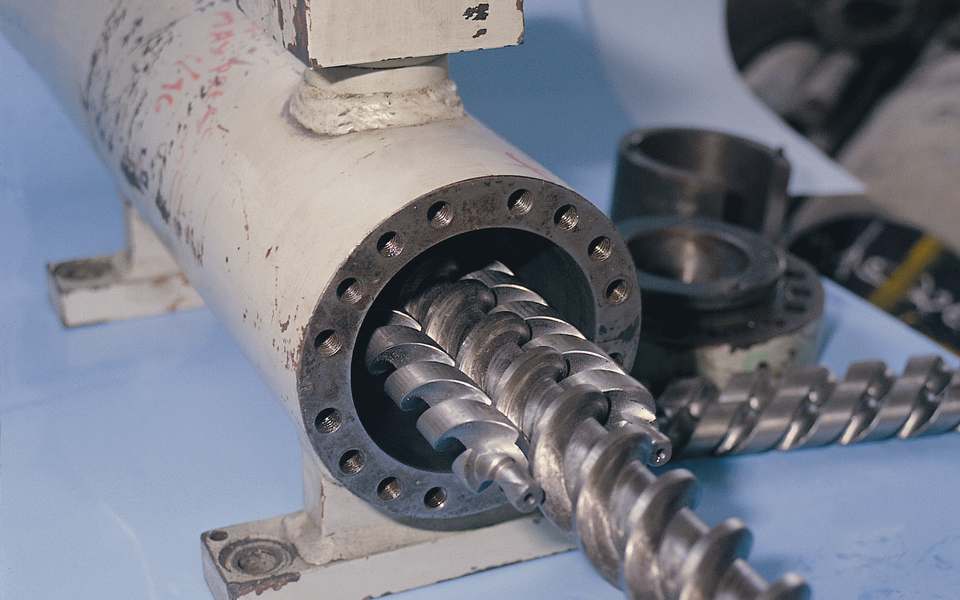
Vis et fourreaux d'extrusion
Vis d'extrusion et d'injection, fourreaux mono-vis et bi-vis, clapets et filières, sur plan ou d'après échantillon, nitrurés dans nos ateliers et remis en état en cas d'usure. -
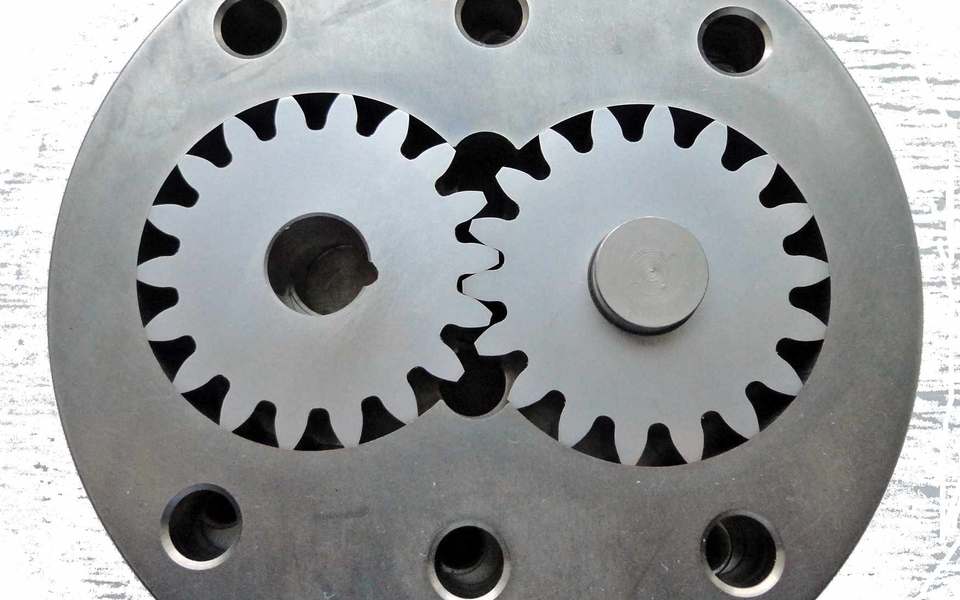
Pièces de rechange industrielles sur plan ou d'après échantillon
Engrenages, arbres, bagues, pièces de pompes et pièces d'origine introuvables refabriqués sur plan ou d'après échantillon, pour des usines en Grèce et à l'étranger. -
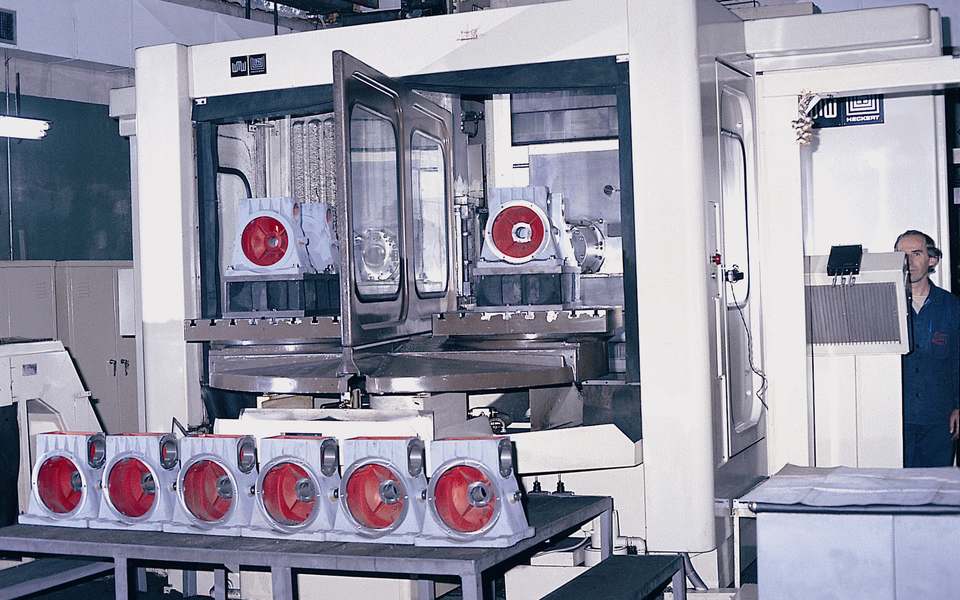
Usinage de précision : centres d'usinage CNC et usinage conventionnel
Fraisage sur centres d'usinage CNC, tournage, alésage, filetage et rectification d'arbres, carters, bagues et ébauches d'engrenages, fabriqués sur plan en Grèce. -
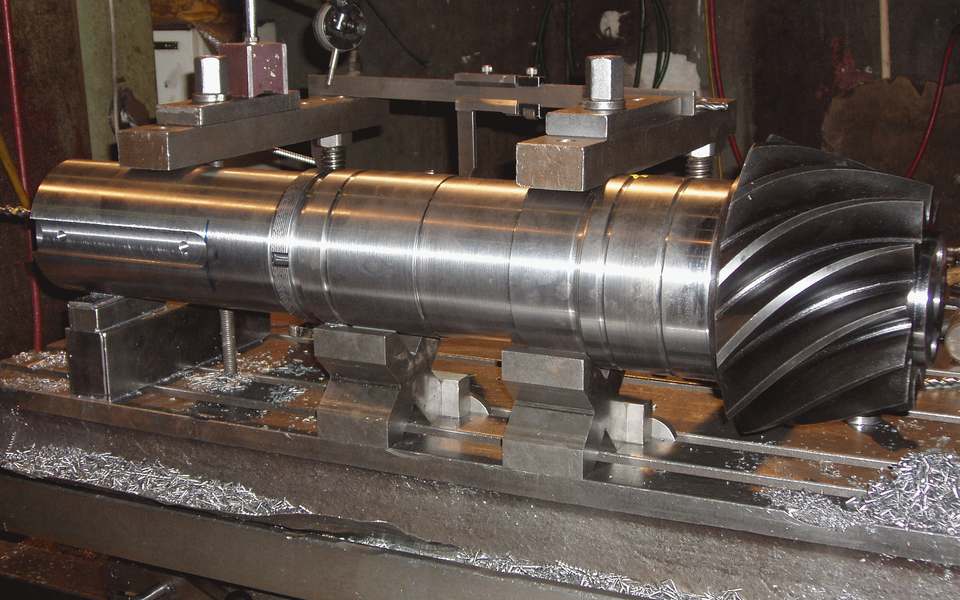
Fabrication sur plan : engrenages, arbres et pièces mécaniques
Pièces mécaniques sur plan : analyse du plan, clarification des tolérances, matière, traitement thermique, usinage et contrôle d'engrenages, d'arbres et de pièces spéciales. -
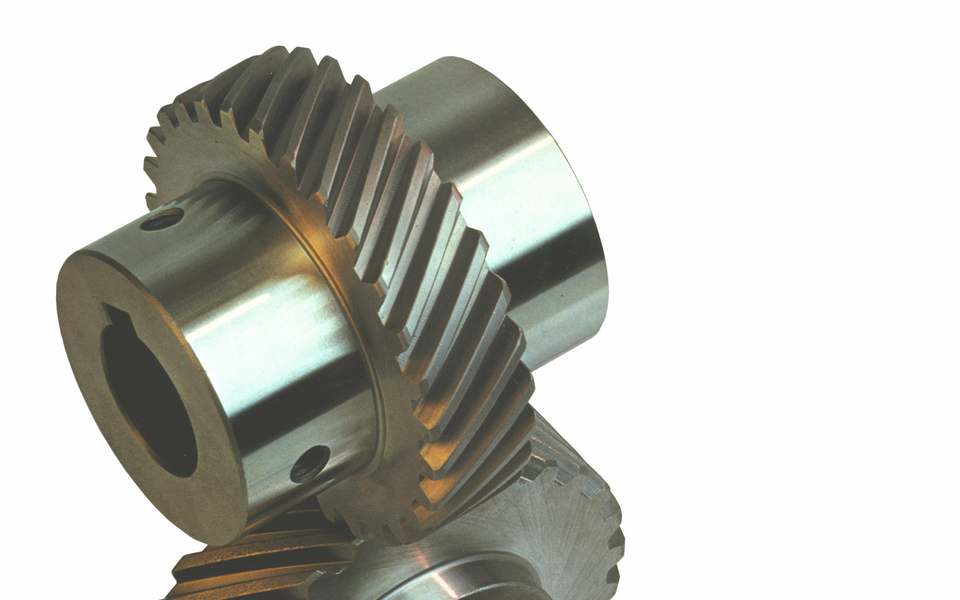
Rétro-ingénierie : fabrication de pièces de rechange d'après échantillon
Pièces de rechange fabriquées d'après une pièce d'origine ou usée : relevé, détermination de la denture, identification matière, plan validé par vous, fabrication. -
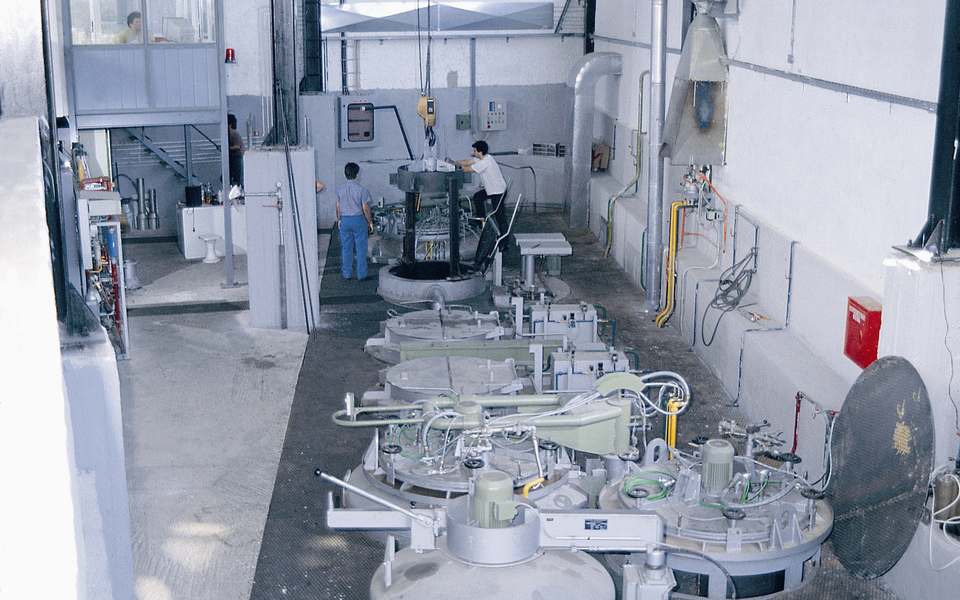
Traitements thermiques : cémentation gazeuse, nitruration et trempe par induction
Cémentation gazeuse, carbonitruration, nitruration, nitrocarburation, trempe par induction, trempe et revenu, pour nos propres pièces et pour des pièces confiées par nos clients. -
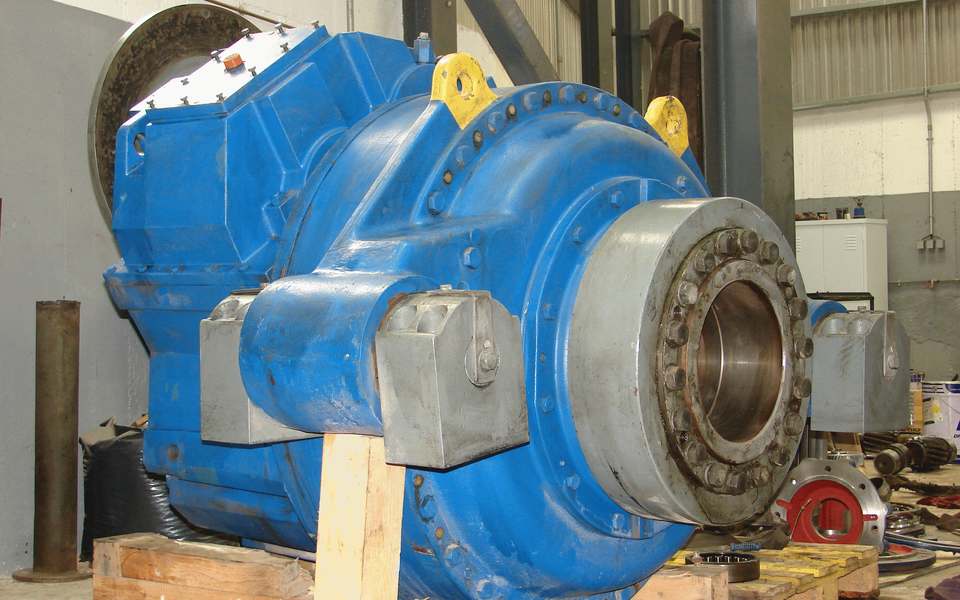
Réparation et remise en état de réducteurs industriels
Expertise, démontage et remise en état de réducteurs industriels, avec roues et arbres refabriqués en interne et un rapport de maintenance pour chaque réducteur. -
Réparation mécanique industrielle : pompes, engrenages, arbres et vis d'extrusion
Remise en état de pièces de pompes, d'engrenages, d'arbres, de vis et fourreaux d'extrusion et de pièces spéciales, ou fabrication d'une pièce neuve si la réparation ne se justifie pas.
Pouvons-nous fabriquer votre pièce ?
Envoyez-nous un plan, la description d’un échantillon ou des photos avec les cotes principales. Nous revenons vers vous avec nos questions ou un devis.
Veuillez joindre vos plans et spécifications techniques à votre e-mail.