
Produits
Engrenages industriels sur mesure, sur plan ou d’après échantillon
TSIRIKOS fabrique des engrenages industriels sur mesure – à denture droite, hélicoïdale, à chevrons, coniques, couples roue et vis sans fin, roues à denture intérieure, pignons et engrenages spéciaux – d’après votre plan ou une pièce d’origine usée. Taillage, traitement thermique, rectification de denture et contrôle sont réalisés dans nos ateliers du Pirée, en Grèce.
Principales applications
-
Réducteurs et multiplicateurs
En savoir plus : Réducteurs et multiplicateursEngrenages et couples de remplacement pour réducteurs industriels, et engrenages pour réducteurs neufs conçus selon votre application.
-
Mines, carrières et cimenteries
En savoir plus : Mines, carrières et cimenteriesEngrenages pour broyeurs, concasseurs, convoyeurs et autres équipements de traitement soumis aux chocs et aux poussières.
-
Levage, ports et machines marines
En savoir plus : Levage, ports et machines marinesEngrenages pour mécanismes de levage, engins portuaires, treuils et machines de bord, dont des engrenages coniques pour ponts roulants.
-
Engins de chantier et de terrassement
Engrenages, couples spiro-coniques et pièces de différentiel de remplacement pour engins dont les pièces d’origine ne sont plus disponibles.
-
Plasturgie, recyclage et industries de process
En savoir plus : Plasturgie, recyclage et industries de processEngrenages pour entraînements d’extrudeuses et de machines de recyclage, agitateurs, mélangeurs et pompes.
Types d’engrenages fabriqués
-
Engrenages à denture droite
Roues à denture droite extérieure et roues doubles (engrenages étagés) pour réducteurs et machines, taillés puis, si le plan l’exige, cémentés et rectifiés.
-
Engrenages à denture hélicoïdale
Roues et couples hélicoïdaux pour arbres parallèles, cœur de métier depuis 1965 ; en général cémentés gazeux, trempés et rectifiés sur denture.
-
Roues à chevrons et à double denture hélicoïdale
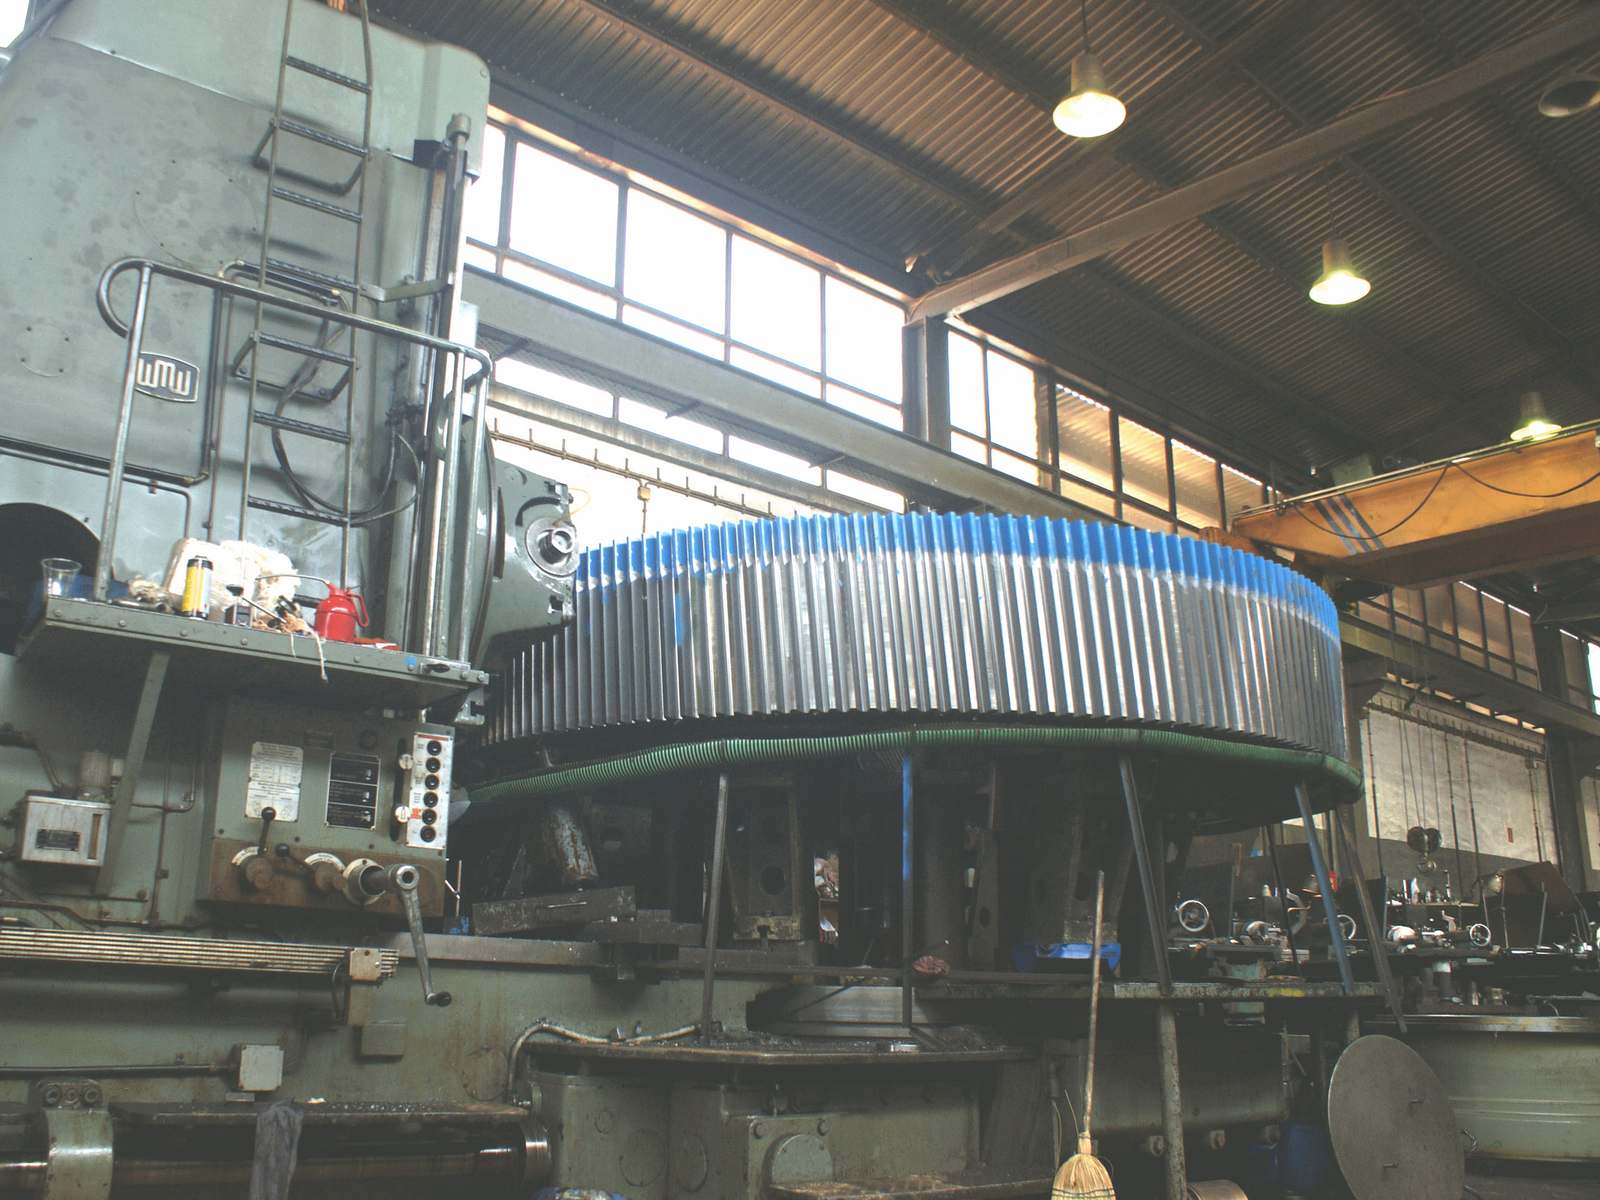
Roues à double denture hélicoïdale avec gorge centrale et roues à chevrons continus pour entraînements lourds, sans poussée axiale.
-
Engrenages coniques droits et spiro-coniques
Engrenages coniques à denture droite, à denture spirale et couples coniques (couronne et pignon d’attaque) appairés, taillés par génération dans nos ateliers.
-
Couples hypoïdes et Zerol
Couples hypoïdes et Zerol pour différentiels et transmissions à arbres orthogonaux, y compris des couples hypoïdes de remplacement.
-
Couples roue et vis sans fin
Vis sans fin et roues, à un ou plusieurs filets ; rectification des vis et taillage des roues multifilets à grand angle avec tête tangentielle.
-
Roues à denture intérieure
Couronnes à denture intérieure droite ou hélicoïdale, notamment pour étages planétaires.
-
Pignons et pignons arbrés
En savoir plus : Pignons et pignons arbrésPignons taillés dans la masse de l’arbre lorsque le diamètre de pied ne permet pas d’alésage.
-
Engrenages spéciaux
En savoir plus : Engrenages spéciauxRoues à rochet, pignons à chaîne, moyeux cannelés et dentures Hirth, fabriqués sur plan.
-
Crémaillères
Crémaillères sur plan.
-
Capacité de taillage : Ø 4 m, module 1 à 20
Diamètre d’usinage maximal de 4 m et module de 1 à 20 pour les roues à chevrons.
-
Capacité spiro-conique : Ø 1 000 mm, module 13
Diamètre extérieur maximal de 1 000 mm et module maximal de 13 pour le taillage spiro-conique.
Les engrenages que nous fabriquons
TSIRIKOS ne vend pas d’engrenages sur catalogue. Chaque engrenage est fabriqué d’après le plan du client, son cahier des charges ou une pièce d’origine usée, avec les tolérances qu’exige l’application. Voici les principales familles ; la liste des types d’engrenages de cette page précise notre périmètre actuel.
Engrenages à denture droite et hélicoïdale
La denture droite est parallèle à l’axe : simple à tailler et à contrôler, elle ne génère pas de poussée axiale et convient à de nombreux étages de réducteurs à vitesse modérée. La denture hélicoïdale est inclinée d’un angle d’hélice : plusieurs dents partagent la charge en permanence, d’où un fonctionnement plus silencieux et une capacité de charge supérieure à encombrement égal, au prix d’un effort axial que les roulements doivent reprendre. Les engrenages hélicoïdaux sont au cœur de notre activité depuis 1965, généralement cémentés gazeux, trempés puis rectifiés sur denture. Nous fabriquons aussi des roues doubles (engrenages étagés) pour réducteurs.
Roues à chevrons
Deux hélices opposées annulent mutuellement leur poussée axiale. La roue à chevrons – ou à double denture hélicoïdale – est donc courante dans les entraînements lourds à fort couple, comme les réducteurs de broyeurs et de laminoirs. On rencontre des roues avec gorge centrale de dégagement d’outil et des chevrons continus : c’est le plan qui détermine la version à reproduire.
Engrenages coniques
Les engrenages coniques transmettent le mouvement entre arbres concourants, généralement à 90°. La denture droite convient aux faibles vitesses. La denture spirale, à dents courbes, est plus silencieuse et supporte des charges plus élevées : on la trouve dans les réducteurs à arbres orthogonaux, les différentiels et les mécanismes de levage. Nous taillons les couples spiro-coniques par génération dans nos ateliers et livrons couronne et pignon d’attaque appairés. Les couples hypoïdes (axes décalés) et Zerol sont étudiés au cas par cas.
Couples roue et vis sans fin
La vis sans fin et sa roue transmettent le mouvement entre arbres orthogonaux non concourants et permettent de grands rapports de réduction en un seul étage. Nous fabriquons vis et roues à un ou plusieurs filets, rectifions les vis, et taillons les roues multifilets à grand angle avec une tête tangentielle.
Dentures intérieures, pignons arbrés et engrenages spéciaux
Les couronnes à denture intérieure forment l’élément extérieur des trains planétaires. Les petits pignons sont souvent taillés dans la masse de l’arbre lorsque le diamètre de pied ne laisse pas la place d’un alésage : voir nos arbres et pignons arbrés. Nous réalisons aussi sur plan des roues à rochet, des pignons à chaîne, des moyeux cannelés et des dentures Hirth.
Du plan à l’engrenage fini
L’usinage, le traitement thermique et la rectification étant réalisés sur un même site, toute la gamme est maîtrisée par la même équipe :
- Étude technique – vérification du plan ou des relevés, de la géométrie et de la capacité de charge au regard de l’application.
- Matière – acier choisi selon le service ; des aciers de composition spéciale sont importés lorsque la pièce l’exige.
- Ébauche – tournage et fraisage, avec surépaisseurs pour le traitement thermique et la rectification.
- Taillage – taillage par fraise-mère des dentures droites, hélicoïdales et à chevrons, taillage par génération des couples spiro-coniques, taillage des vis et des roues.
- Traitement thermique – cémentation gazeuse, nitruration, nitrocarburation ou trempe par induction dans notre atelier de traitements thermiques.
- Finition – rectification des flancs après cémentation, rectification des alésages et des portées.
- Contrôle – dimensions, forme de denture, dureté, rugosité et recherche de fissures avant expédition.
Bien définir l’engrenage de remplacement
Lorsqu’un engrenage est remplacé à l’identique, le plus sûr est de reproduire exactement la géométrie d’origine : module, nombre de dents, angle de pression, angle et sens d’hélice, déport de profil et largeur de denture doivent correspondre à l’engrenage conjugué. Quelques points méritent une décision explicite :
- Remplacer par couple. Un engrenage neuf qui travaille avec un conjugué usé s’use vite et peut devenir bruyant. Sur les entraînements critiques, remplacez pignon et roue ensemble.
- Traitement thermique et profondeur de cémentation. Une denture cémentée-rectifiée supporte bien plus de charge qu’une denture trempée à cœur de même taille, à condition que la profondeur de cémentation soit adaptée au module et aux charges. Notre guide des matériaux et traitements thermiques des engrenages détaille les options.
- Classe de précision. Indiquez la classe requise (ISO 1328, DIN 3962 ou AGMA) ; les classes élevées imposent en général une rectification de denture.
- Ruptures répétées. Si un engrenage a cassé plusieurs fois, il est utile de revoir avec nous le matériau, le traitement thermique ou la géométrie avant de fabriquer la pièce de remplacement.
Fabriqué en Grèce, livré à l’international
Fabriqués et contrôlés en Grèce, nos engrenages peuvent être expédiés vers vos sites selon les conditions convenues à chaque commande. Les échanges techniques se font sur la base de vos plans, relevés et photos ; la page Export présente la démarche.
Que nous envoyer pour un devis ?
Les données utiles sont listées dans la rubrique devis de cette page. Sans plan, envoyez la pièce usée ou des photos nettes avec les dimensions principales, le nombre de dents et les données de l’engrenage conjugué : nous pouvons travailler d’après échantillon grâce à la rétro-ingénierie. Notre guide Comment demander un devis pour un engrenage sur mesure explique chaque paramètre. Pour un ensemble complet, consultez nos réducteurs industriels.
Vos données sont prêtes ? Demander un devis : nous étudions votre demande et revenons vers vous avec nos questions techniques si un point reste à préciser.
Matériaux
-
Aciers de cémentation
Aciers tels que le 18CrNiMo7-6 (1.6587) pour engrenages cémentés et rectifiés : couche dure résistante à l’usure, cœur tenace.
-
Aciers de trempe à cœur et de nitruration
Aciers tels que le 42CrMo4 (1.7225), le 34CrNiMo6 (1.6582) et le 31CrMoV9 (1.8519) pour engrenages trempés et revenus, nitrurés ou nitrocarburés.
-
Aciers de composition spéciale
Nuances importées et choisies selon l’application et les exigences de chaque pièce.
-
Bronze pour roues de vis sans fin
Jantes ou roues en bronze pour couples roue et vis sans fin, selon le plan.
La nuance indiquée sur votre plan prime toujours. À défaut, nous proposons un matériau adapté au service et le validons avec vous avant fabrication.
Démarche de fabrication
-
Étude technique
Vérification du plan ou des relevés, de la géométrie et de la capacité de charge selon l’application, par les méthodes ISO 6336, DIN 3990 ou AGMA demandées.
-
Matière et ébauche
Choix de l’acier, puis tournage et fraisage de l’ébauche avec surépaisseurs pour le traitement thermique et la rectification.
-
Taillage
Taillage par fraise-mère des dentures droites, hélicoïdales et à chevrons, taillage par génération des couples spiro-coniques, taillage des vis et roues.
-
Mortaisage des dentures intérieures
Taillage par outil-pignon des couronnes intérieures et des dentures épaulées.
-
Traitement thermique
Cémentation gazeuse avec trempe à l’huile et revenu, nitruration gazeuse, nitrocarburation ou trempe par induction, dans notre propre atelier.
-
Rectification et finition
Rectification des flancs de denture après cémentation pour un profil correct et une faible rugosité ; rectification des alésages, faces et portées.
-
Contrôle final
Contrôle dimensionnel, de la forme de denture, de la dureté et de la rugosité, recherche de fissures avant expédition.
Points de contrôle qualité
-
Contrôle de la forme de denture
La forme de denture est contrôlée sur les engrenages finis.
-
Dureté après traitement thermique
La dureté superficielle est contrôlée après traitement thermique ; les paramètres de cémentation gazeuse sont enregistrés en continu pendant le cycle.
-
Rugosité
La rugosité des flancs rectifiés et des portées est mesurée après usinage et rectification de finition.
-
Recherche de fissures
Les surfaces sont examinées pour détecter les microfissures après traitement thermique et rectification.
-
Portée de contact
La portée de contact des engrenages conjugués peut être vérifiée, par exemple pour un couple conique livré appairé.
-
Documents de contrôle
Documents de contrôle selon EN 10204 (types 2.1, 2.2, 3.1) ; le certificat 3.2 exige l’intervention d’un inspecteur indépendant désigné par le client ou un tiers.
Images représentatives
-
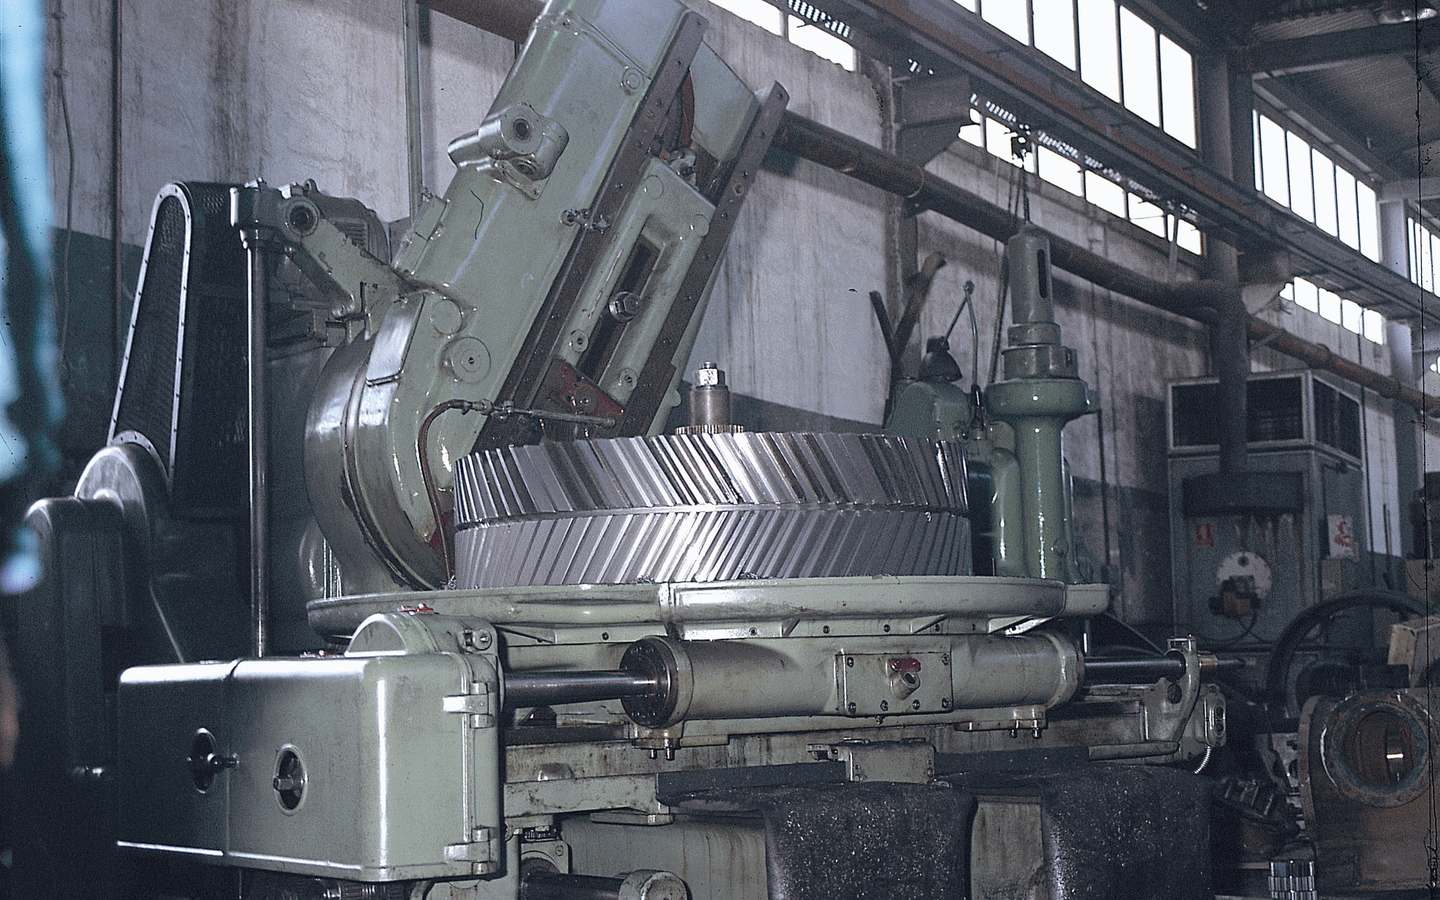
Grande roue à double denture hélicoïdale sur tailleuse à fraise-mère verticale -
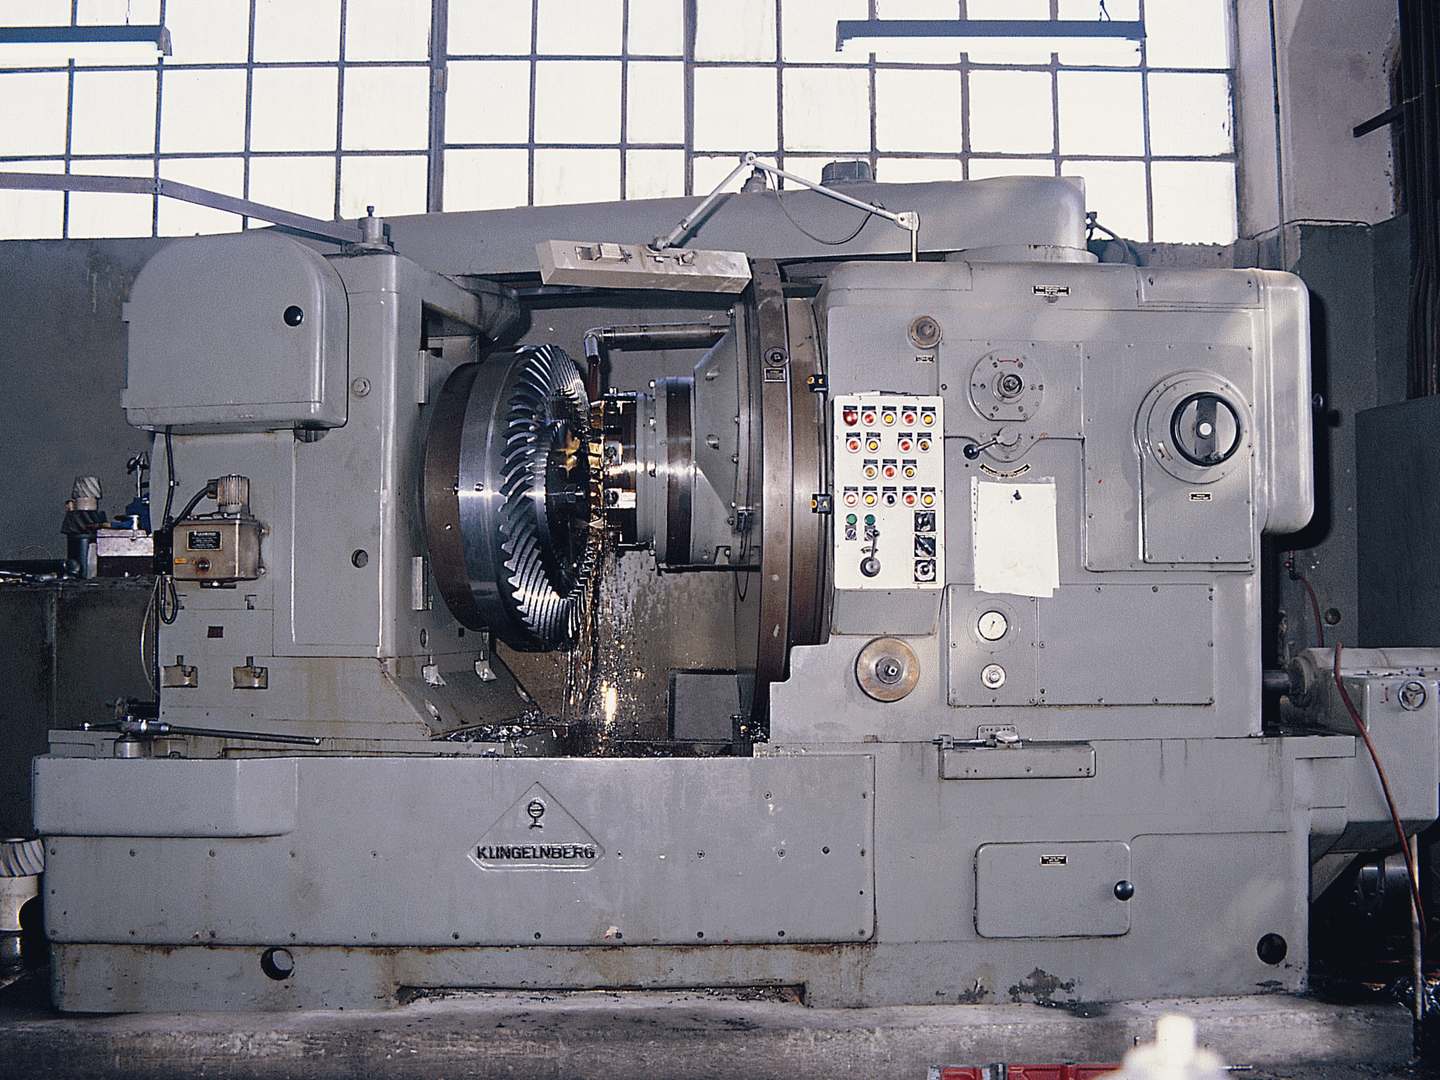
Taillage d'une roue conique à denture spirale sur machine Klingelnberg -
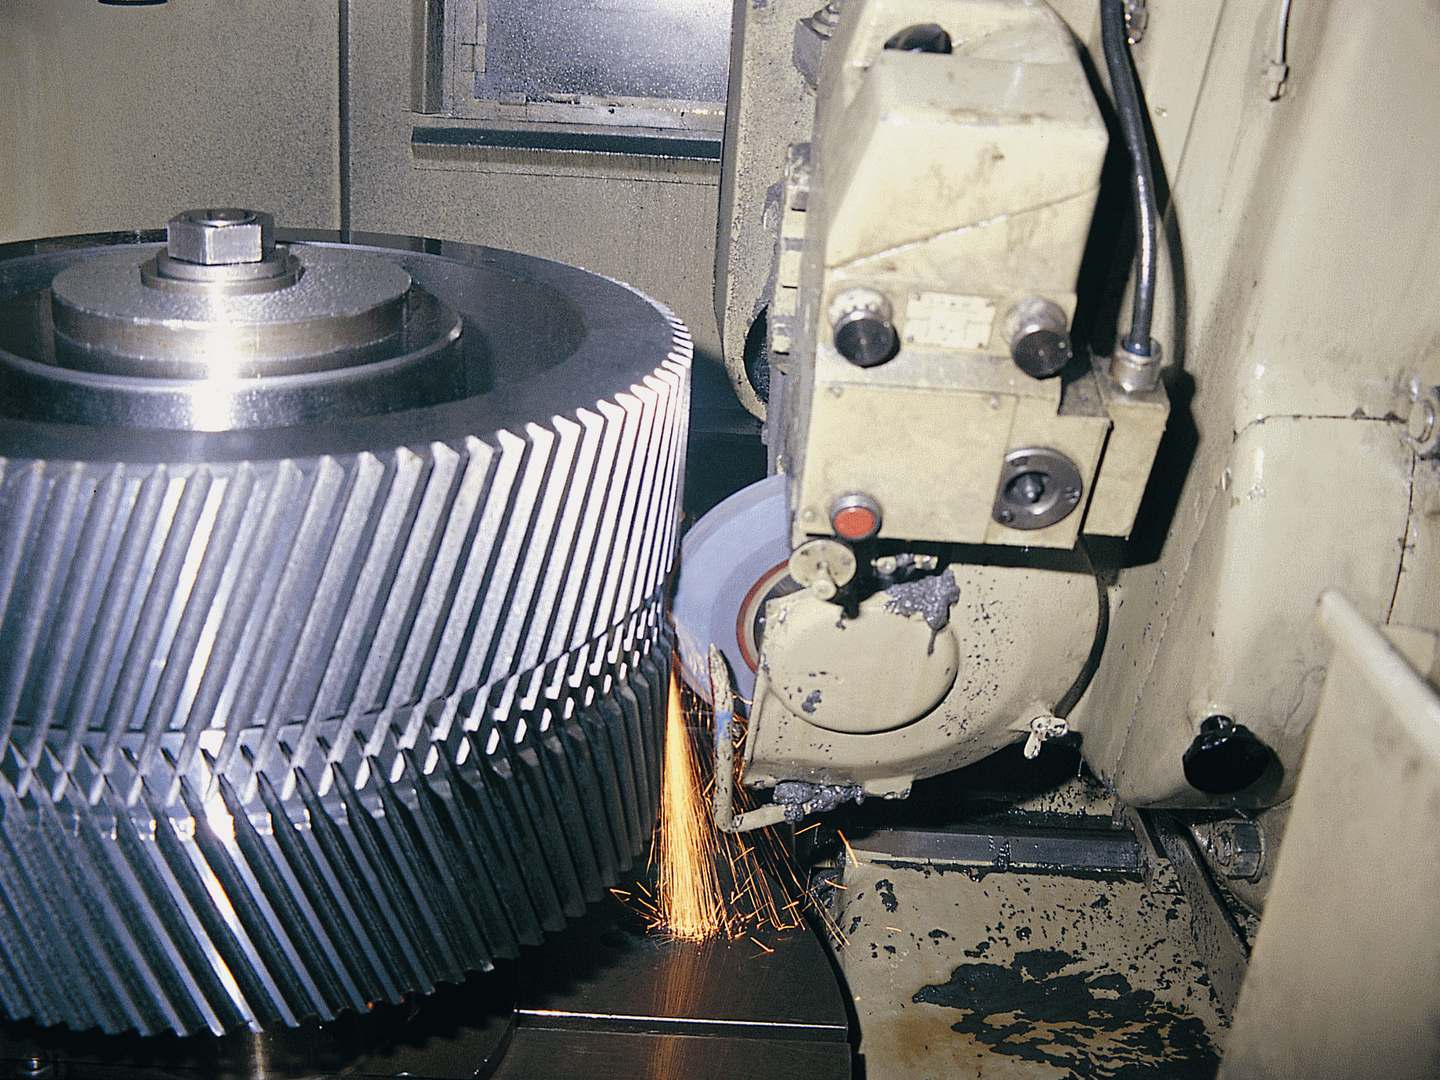
Rectification des flancs de denture d'un engrenage sur rectifieuse d'engrenages -
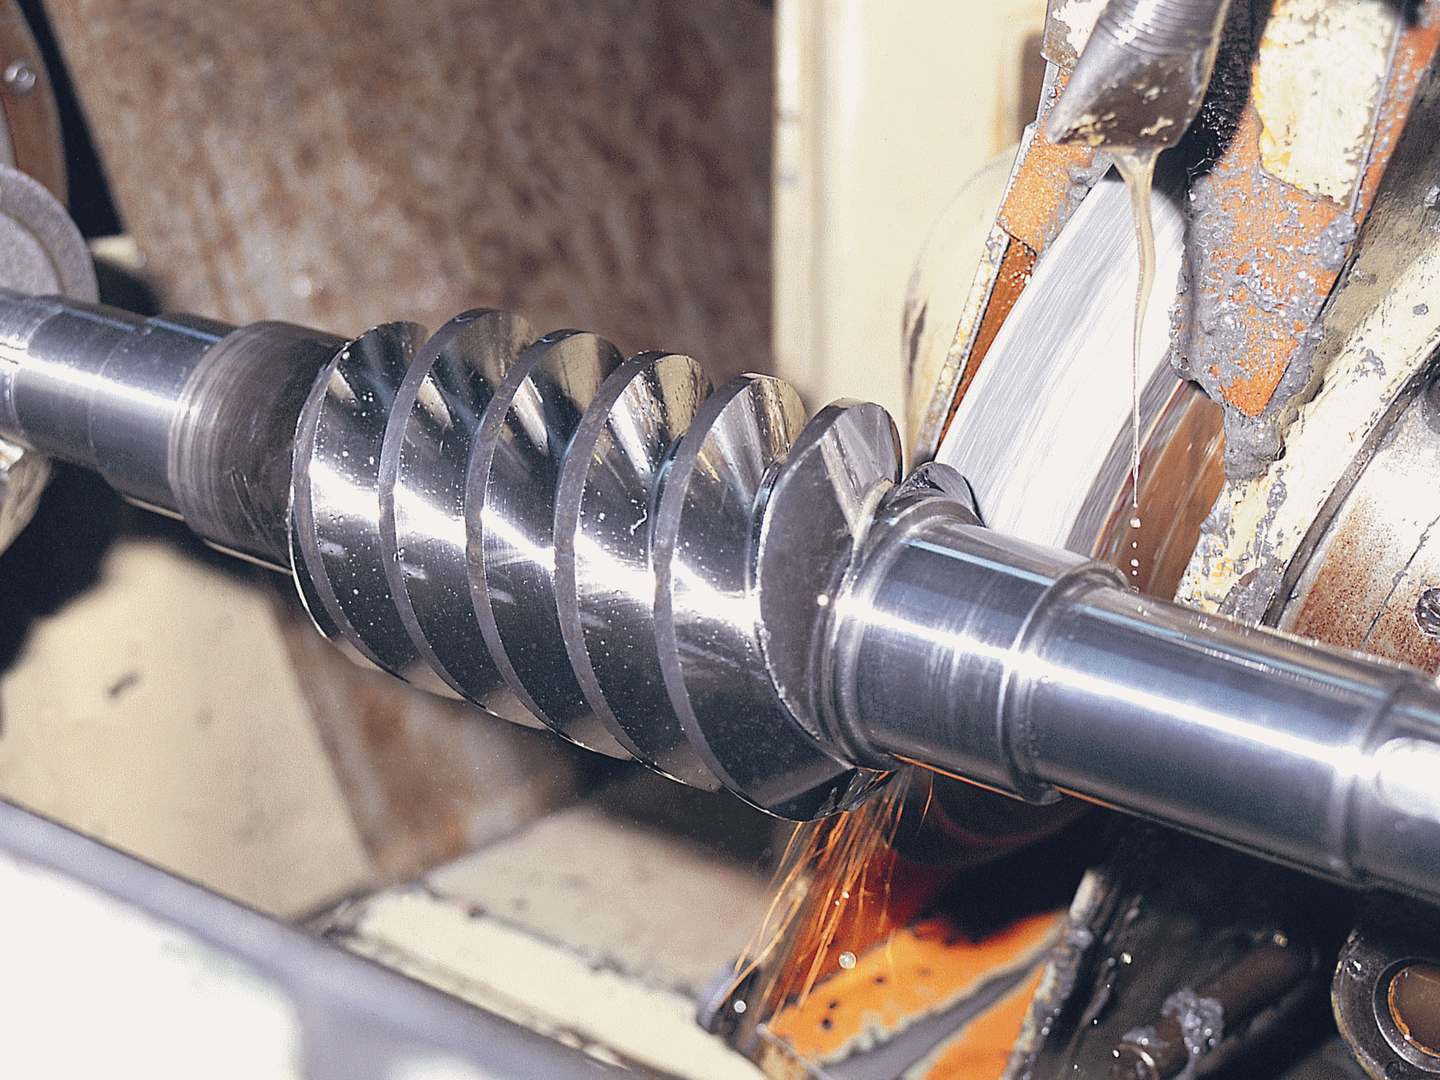
Rectification d'une vis sans fin sur rectifieuse de filets, avec arrosage et étincelles
Questions techniques
Pouvez-vous fabriquer un engrenage sans plan ?
Oui. Nous fabriquons d’après échantillon ou pièce usée : relevé de la pièce, détermination des paramètres de denture avec vous, vérification des données de l’engrenage conjugué, puis validation du matériau et du traitement thermique avant fabrication. Des photos et les dimensions principales suffisent pour engager l’étude.
Quelles normes utilisez-vous pour le calcul et la précision ?
Les engrenages sont calculés et vérifiés selon les méthodes ISO 6336, DIN 3990 et AGMA ; la classe de précision est spécifiée selon l’ISO 1328, la DIN 3962 ou l’AGMA, conformément à votre plan. Si votre plan cite une autre norme ou une édition plus ancienne, nous travaillons selon celle-ci.
Réalisez-vous la cémentation et la rectification des dentures ?
Oui. La cémentation gazeuse, la trempe et le revenu sont réalisés dans notre propre atelier de traitement thermique, puis les flancs de denture sont rectifiés. La nitruration, la nitrocarburation et la trempe par induction sont également possibles lorsque la conception le demande.
Quelle est la taille maximale d’engrenage que vous pouvez fabriquer ?
Les diamètres et modules maximaux dépendent du type d’engrenage et de la machine utilisée : jusqu’à Ø 4 m et module 1 à 20 pour les roues à chevrons, jusqu’à Ø 1 000 mm de diamètre extérieur et module 13 pour les engrenages spiro-coniques. Indiquez-nous les dimensions principales dans votre demande et nous confirmerons la faisabilité pour votre pièce.
Faut-il remplacer les deux engrenages d’un couple usé ?
Dans la plupart des cas, oui. Un engrenage neuf qui engrène avec un conjugué usé s’use rapidement et peut être bruyant, car les profils ne correspondent plus. Pour les couples coniques et spiro-coniques, la couronne et le pignon sont taillés et contrôlés ensemble, comme un couple appairé : ils se remplacent toujours ensemble.
Livrez-vous des engrenages à l’étranger ?
Oui, sur demande. Tous les engrenages sont fabriqués et contrôlés en Grèce ; l’emballage, le transport et les conditions de livraison (Incoterms) sont convenus à chaque commande. Nos exportations se font principalement vers l’Afrique du Nord et le bassin méditerranéen.
Pages associées
Demande de devis — Engrenages industriels sur mesure, sur plan ou d’après échantillon
Engrenages à denture droite, hélicoïdale, à chevrons, coniques, roue et vis sans fin, couronnes à denture intérieure, pignons arbrés et pièces spéciales, fabriqués sur plan ou d’après échantillon.
Veuillez joindre vos plans et spécifications techniques à votre e-mail.