
Qualité
Qualité et approche technique : contrôles, maîtrise des traitements thermiques et documentation
Chez TSIRIKOS, la qualité fait partie de la gamme de fabrication : nous analysons le plan avant de chiffrer, contrôlons la matière à réception, vérifions les pièces en cours d’usinage et après traitement thermique, puis réalisons un contrôle final avant expédition, avec les documents de contrôle prévus à la commande. Cette page présente nos contrôles, les normes que nous appliquons et notre façon de traiter les questions techniques.
Notre politique qualité
La politique qualité de l’entreprise part d’un principe simple : comprendre le besoin réel du client, puis l’informer et le conseiller lorsque le cahier des charges laisse des points ouverts. Une pièce doit allier précision dimensionnelle et fiabilité en service, et l’entreprise reste disponible pour le support technique ensuite. La sécurité des pièces que nous fabriquons relève de notre responsabilité : c’est pourquoi un système d’assurance qualité documenté et des contrôles systématiques sont prioritaires à l’atelier.
Concrètement : un seul site de la matière première à l’expédition, un contrôle à chaque étape critique, et des enregistrements qui permettent de retracer ce qui a été fait sur votre pièce. Voir nos capacités pour la gamme de fabrication.
Contrôles de la matière à l'expédition
Ces contrôles font partie de la gamme normale. L’étendue des contrôles et les documents sont définis avec chaque commande.
-
Contrôle matière à réception
Les matières livrées sont contrôlées par rapport à la commande avant le début de l’usinage.
-
Contrôle dimensionnel en cours de fabrication
Cotes usinées, concentricité, parallélisme et ovalisation sont vérifiés avec des instruments de mesure de précision.
-
Dureté après traitement thermique
La dureté superficielle est mesurée après cémentation, nitruration, nitrocarburation ou trempe par induction.
-
Recherche de fissures
Les surfaces sont examinées pour détecter les microfissures.
-
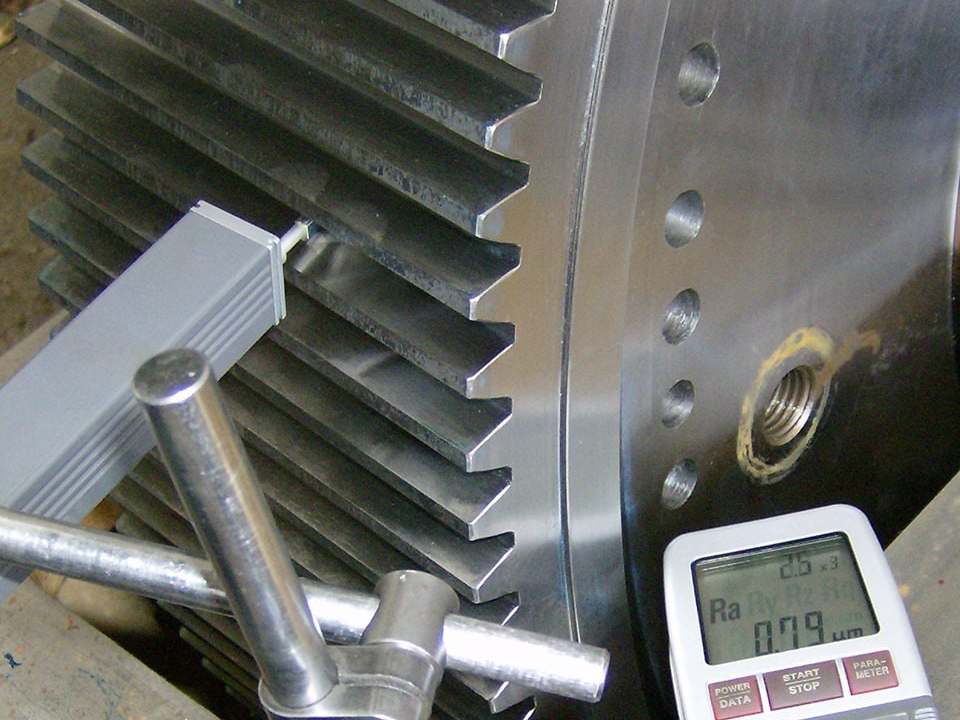
Rugosité et forme de denture
La rugosité est mesurée après usinage final et rectification ; la forme de denture est contrôlée.
-
Contrôle final et documents
Contrôle dimensionnel final avant expédition et émission des documents de contrôle prévus à la commande.
Maîtrise des traitements thermiques
Des traitements thermiques traçables
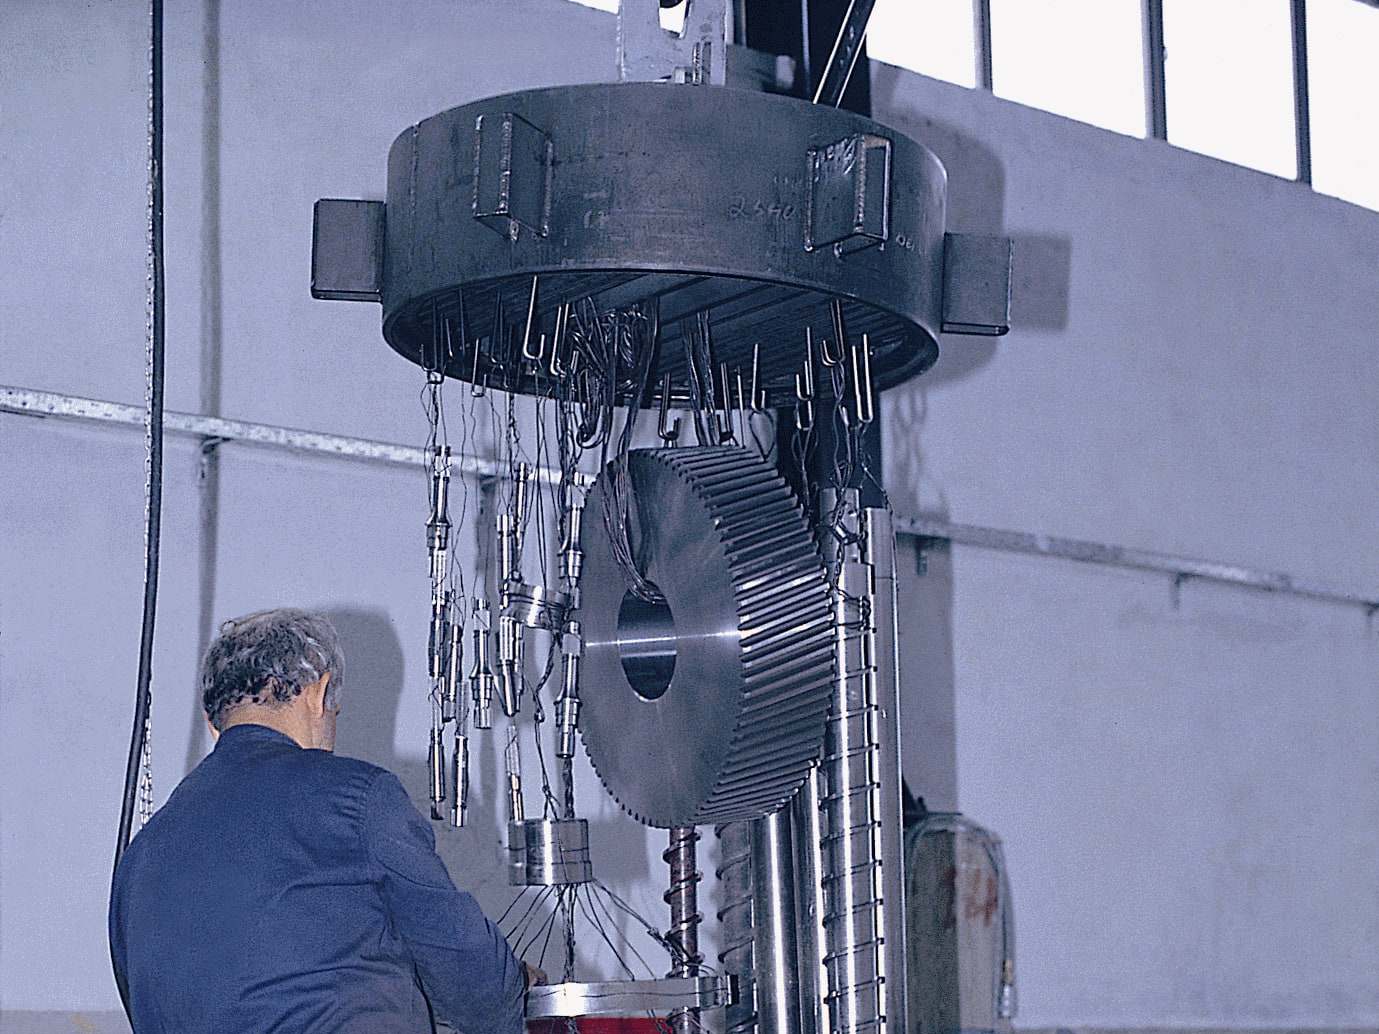
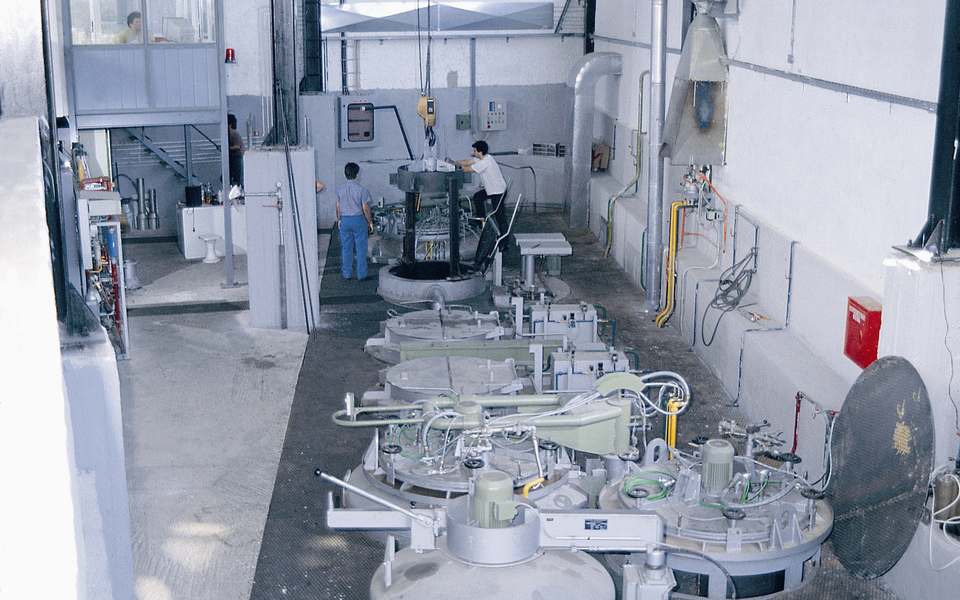
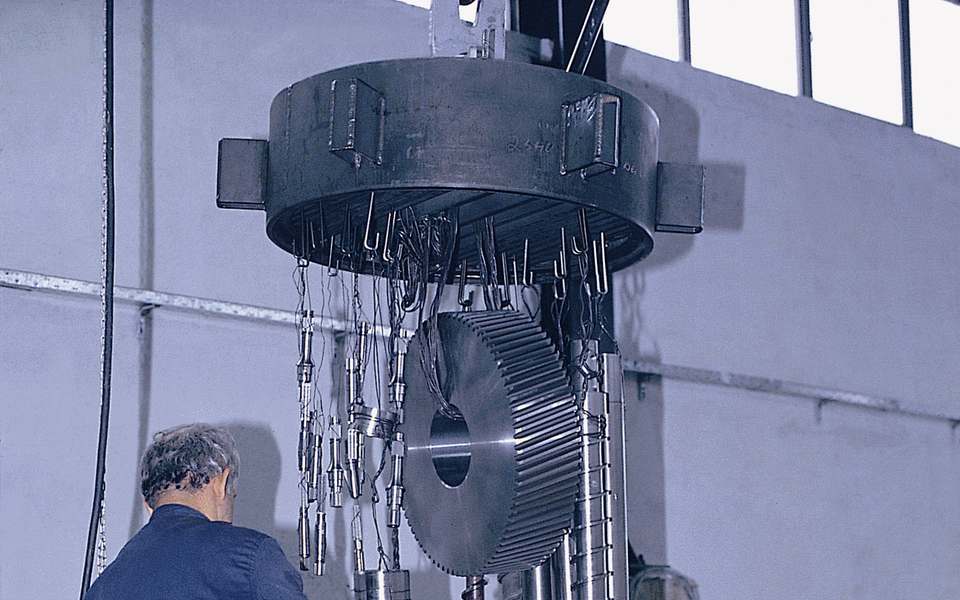
Les traitements thermiques étant réalisés dans notre propre installation, nous maîtrisons les paramètres qui conditionnent la durée de vie d’un engrenage. Les cycles de cémentation sont conçus avec un logiciel dédié qui simule le profil de carbone en fonction de la profondeur, pour la nuance d’acier et la profondeur de cémentation demandées. L’atmosphère du four (azote et méthanol, avec du propane pour régler le potentiel carbone) et les températures sont pilotées électroniquement et enregistrées en continu. Les enregistrements de traitement et les résultats de dureté peuvent accompagner les pièces. En savoir plus sur nos traitements thermiques.
- Cycle défini selon la nuance d'acier, la profondeur de cémentation et la dureté à cœur
- Enregistrement continu des conditions du procédé
- Contrôle de dureté après traitement
- Enregistrements de traitement fournis avec les pièces
Documents de contrôle selon EN 10204
La norme EN 10204 définit les types de documents de contrôle des produits métalliques. Indiquez le type souhaité dès la demande de devis : il détermine qui contrôle et ce qui est documenté.
-
Type 2.1 : attestation de conformité à la commande
Le fabricant déclare que les produits sont conformes à la commande, sans résultats d’essais.
-
Type 2.2 : relevé de contrôle
Le fabricant déclare la conformité et fournit des résultats de contrôle non spécifique.
-
Type 3.1 : certificat de réception
Résultats de contrôle spécifique, validés par le représentant autorisé du fabricant, indépendant de la production.
-
Type 3.2 : certificat de réception
Comme le 3.1, mais validé aussi par un inspecteur mandaté par l’acheteur ou désigné par la réglementation. Il n’est possible que si ce tiers participe au contrôle, ce qui doit être organisé avant la fabrication.
Normes de conception et de fabrication
Nous appliquons la norme et l’édition indiquées sur votre plan. Voici celles que l’on rencontre le plus souvent pour nos engrenages et réducteurs.
-
ISO 6336 et DIN 3990
Calcul de capacité de charge des engrenages droits et hélicoïdaux : pression superficielle (pitting) et flexion en pied de dent.
-
ISO 1328 et DIN 3962
Classes de précision et tolérances des engrenages cylindriques. Une qualité DIN portée sur un plan est appliquée telle quelle, sans conversion mécanique en classe ISO.
-
AGMA 2001 et AGMA 908
Calcul des engrenages droits et hélicoïdaux selon la pratique américaine, lorsque le plan ou l’équipement l’exige.
-
Engrenages coniques : DIN 3971, DIN 3991
Définitions et capacité de charge des engrenages coniques, avec les méthodes ISO et AGMA si elles sont spécifiées.
-
Roue et vis sans fin : DIN 3975, DIN 3996, ANSI/AGMA 6022 et 6034
Géométrie et capacité de charge des couples roue et vis sans fin.
-
Plans métriques ISO / DIN
Cotes, tolérances et ajustements sont normalement exprimés dans le système métrique ISO / DIN. Si votre plan utilise un autre système, précisez-le dans la demande.
Essais
Essais en charge des réducteurs réparés
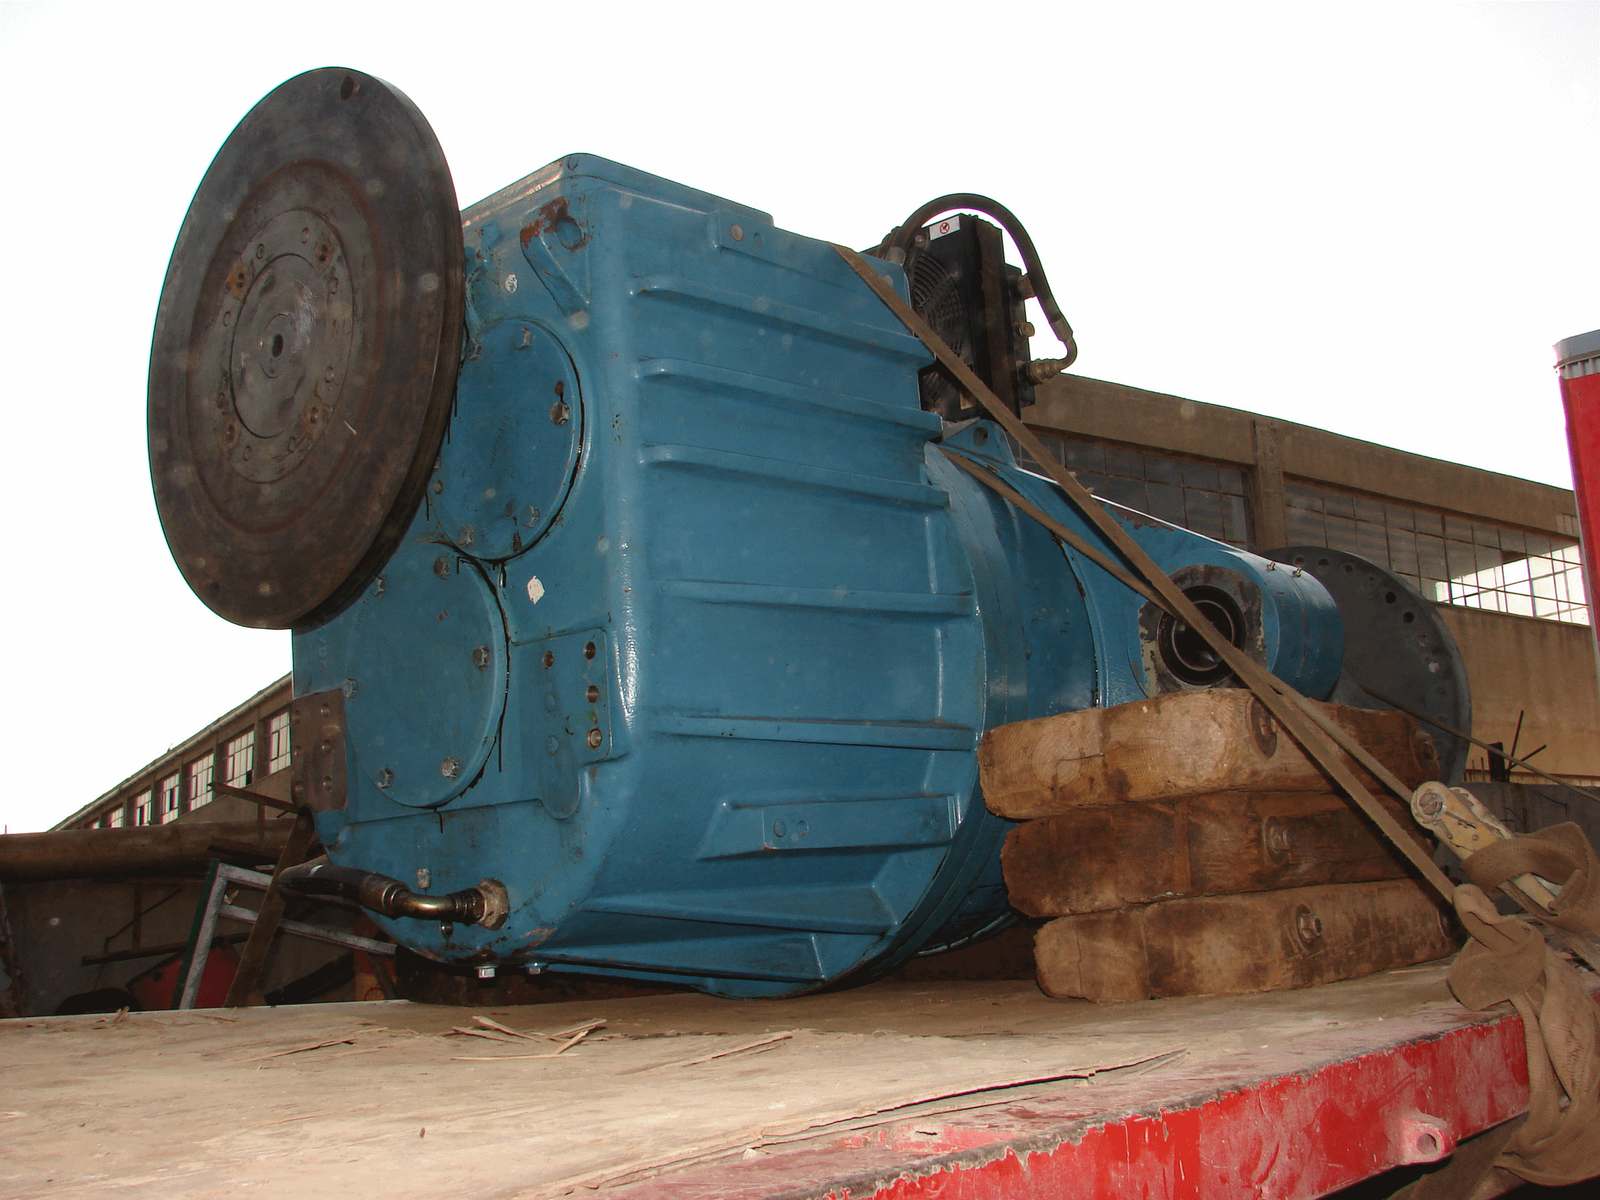
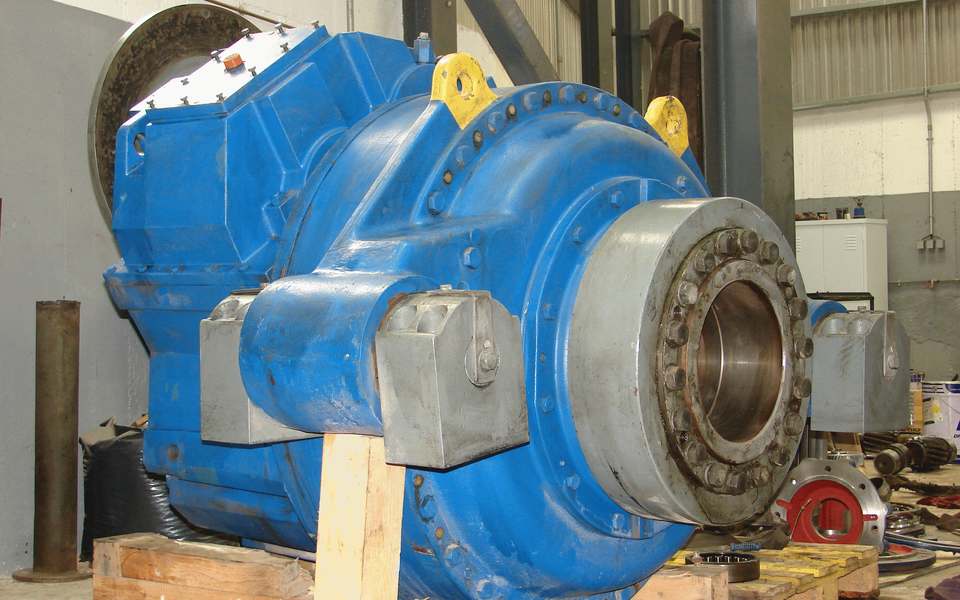
Lorsque le travail l’exige, un réducteur réparé est essayé en charge : la température de l’huile, la température des roulements côté entraînement et le bruit sont vérifiés avant expédition. Nous disposons également d’un banc d’essai de réducteurs en boucle fermée (dos à dos), d’une puissance d’essai jusqu’à 9 000 kW, couvrant une large plage de vitesses et de couples, avec analyse des vibrations, de la température et du bruit et suivi de la propreté de l’huile. Voir réparation de réducteurs.
- Températures de l'huile et des roulements
- Comportement vibratoire et acoustique
- Propreté du lubrifiant
Certification et capacité d’essai
Le système de management de la qualité de N. & G. TSIRIKOS S.A. est certifié DIN EN ISO 9001:2015. Télécharger le certificat (PDF).
- Système de management de la qualité ISO 9001:2015
- Certifié
- InterCert GmbH (groupe MTIC), certificat 16-Q-0411040-TIC, première émission le 13.10.2016, valable jusqu’au 12.10.2028
- Banc d'essai dos à dos
- Jusqu'à 9 000 kW
- Essais de réducteurs sur une large plage de vitesses et de couples
Approche technique : comment nous analysons votre plan
La plupart des difficultés sur un engrenage ou un arbre de remplacement viennent d’une spécification incomplète. Nous analysons chaque demande avant de chiffrer.
-
Vérification du dossier
Cotes et tolérances, matière, traitement thermique et profondeur de cémentation, caractéristiques et qualité de denture, état de surface, normes et éditions.
-
Nos questions
Nous listons les points ouverts et vous les posons en une seule fois, plutôt que de faire des hypothèses.
-
Choix de la matière
Nuance d’acier choisie selon les efforts et le traitement thermique ; des aciers de composition spéciale sont importés lorsque l’application l’exige.
-
Gamme de fabrication
Nous définissons l’enchaînement usinage, traitement thermique, rectification et contrôle, surépaisseurs de déformation comprises.
-
Documents et devis
Nous confirmons les documents de contrôle et vous adressons un devis écrit.
Les questions que nous posons le plus souvent
-
Conditions de service
Puissance, vitesse, pointes de couple, cycle de fonctionnement et chocs de la machine.
-
Pièces conjuguées
La roue conjuguée est-elle aussi remplacée ? Entraxe et jeu d’engrènement requis.
-
Définition de la profondeur de cémentation
Quelle dureté limite et quelle méthode définissent la profondeur (par exemple CHD à 550 HV) ?
-
Qualité de denture
Quelle norme et quelle classe s’appliquent, et faut-il rectifier la denture ?
-
Documents
Certificats matière, résultats de dureté, type EN 10204, inspection par un tiers.
-
Quantités et rechanges
Une pièce, un jeu complet ou des pièces de rechange pour plusieurs machines.
Questions sur la qualité
Quels documents de contrôle pouvez-vous fournir ?
Des documents de contrôle selon EN 10204, types 2.1, 2.2, 3.1 et 3.2, selon ce qui est convenu à la commande. Indiquez le type souhaité dans votre demande.
Pouvez-vous émettre un certificat EN 10204 3.2 ?
Un certificat 3.2 suppose qu’un inspecteur mandaté par vous ou désigné par la réglementation participe au contrôle. Il doit donc être organisé avant le début de la fabrication.
Comment contrôlez-vous un engrenage après traitement thermique ?
Nous mesurons la dureté superficielle, recherchons les fissures en surface, puis contrôlons la rugosité et la forme de denture après rectification. Les enregistrements de traitement thermique peuvent accompagner la pièce.
Quelles normes d'engrenages appliquez-vous ?
La norme et l’édition indiquées sur votre plan, en général ISO 6336, ISO 1328, DIN 3990, DIN 3962 ou AGMA. Si le plan n’indique pas de norme, nous en proposons une et la validons avec vous.
Les réducteurs réparés sont-ils essayés ?
Si nécessaire, les réducteurs réparés sont essayés en charge, avec contrôle des températures de l’huile et des roulements et du bruit, puis un contrôle final.
Quel est votre statut ISO 9001 ?
Notre système de management de la qualité est certifié DIN EN ISO 9001:2015 par InterCert GmbH (groupe MTIC), certificat n° 16-Q-0411040-TIC, valable jusqu’au 12 octobre 2028. Périmètre : conception, fabrication, réparation et maintenance d’engrenages, de réducteurs, de composants et systèmes mécaniques, et prestations de traitement thermique des aciers. Télécharger le certificat (PDF).
Pages associées
-
Nos capacités : bureau d'études, usinage, taillage d'engrenages, traitements thermiques, montage et réparation
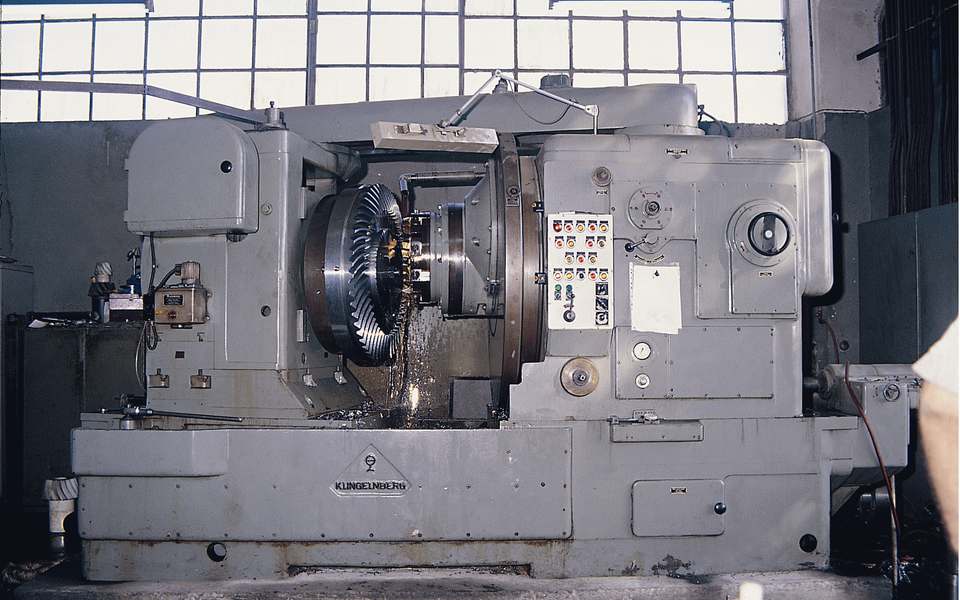
Bureau d'études, usinage, taillage et rectification d'engrenages, traitements thermiques internes, montage, contrôle et remise en état de réducteurs et de pièces mécaniques. -
Traitements thermiques : cémentation gazeuse, nitruration et trempe par induction
Cémentation gazeuse, carbonitruration, nitruration, nitrocarburation, trempe par induction, trempe et revenu, pour nos propres pièces et pour des pièces confiées par nos clients. -
Réparation et remise en état de réducteurs industriels
Expertise, démontage et remise en état de réducteurs industriels, avec roues et arbres refabriqués en interne et un rapport de maintenance pour chaque réducteur. -
Fabrication sur plan : engrenages, arbres et pièces mécaniques
Pièces mécaniques sur plan : analyse du plan, clarification des tolérances, matière, traitement thermique, usinage et contrôle d'engrenages, d'arbres et de pièces spéciales. -
Matériaux et traitements thermiques des engrenages : choisir et spécifier
Aciers de cémentation, d'amélioration et de nitruration ; cémentation, nitruration, nitrocarburation, trempe par induction, trempe et revenu ; CHD, SHD et NHD ; déformations, surépaisseur de rectification et indications sur plan. -
Comment demander un devis pour un engrenage sur mesure
Les données qui définissent un engrenage sur mesure, que faire sans plan, une check-list complète pour votre demande de devis et les erreurs les plus fréquentes.
Envoyez-nous vos plans pour analyse technique
Précisez la matière, le traitement thermique et les documents de contrôle dont vous avez besoin.
Veuillez joindre vos plans et spécifications techniques à votre e-mail.