
Produits
Vis et fourreaux d'extrusion
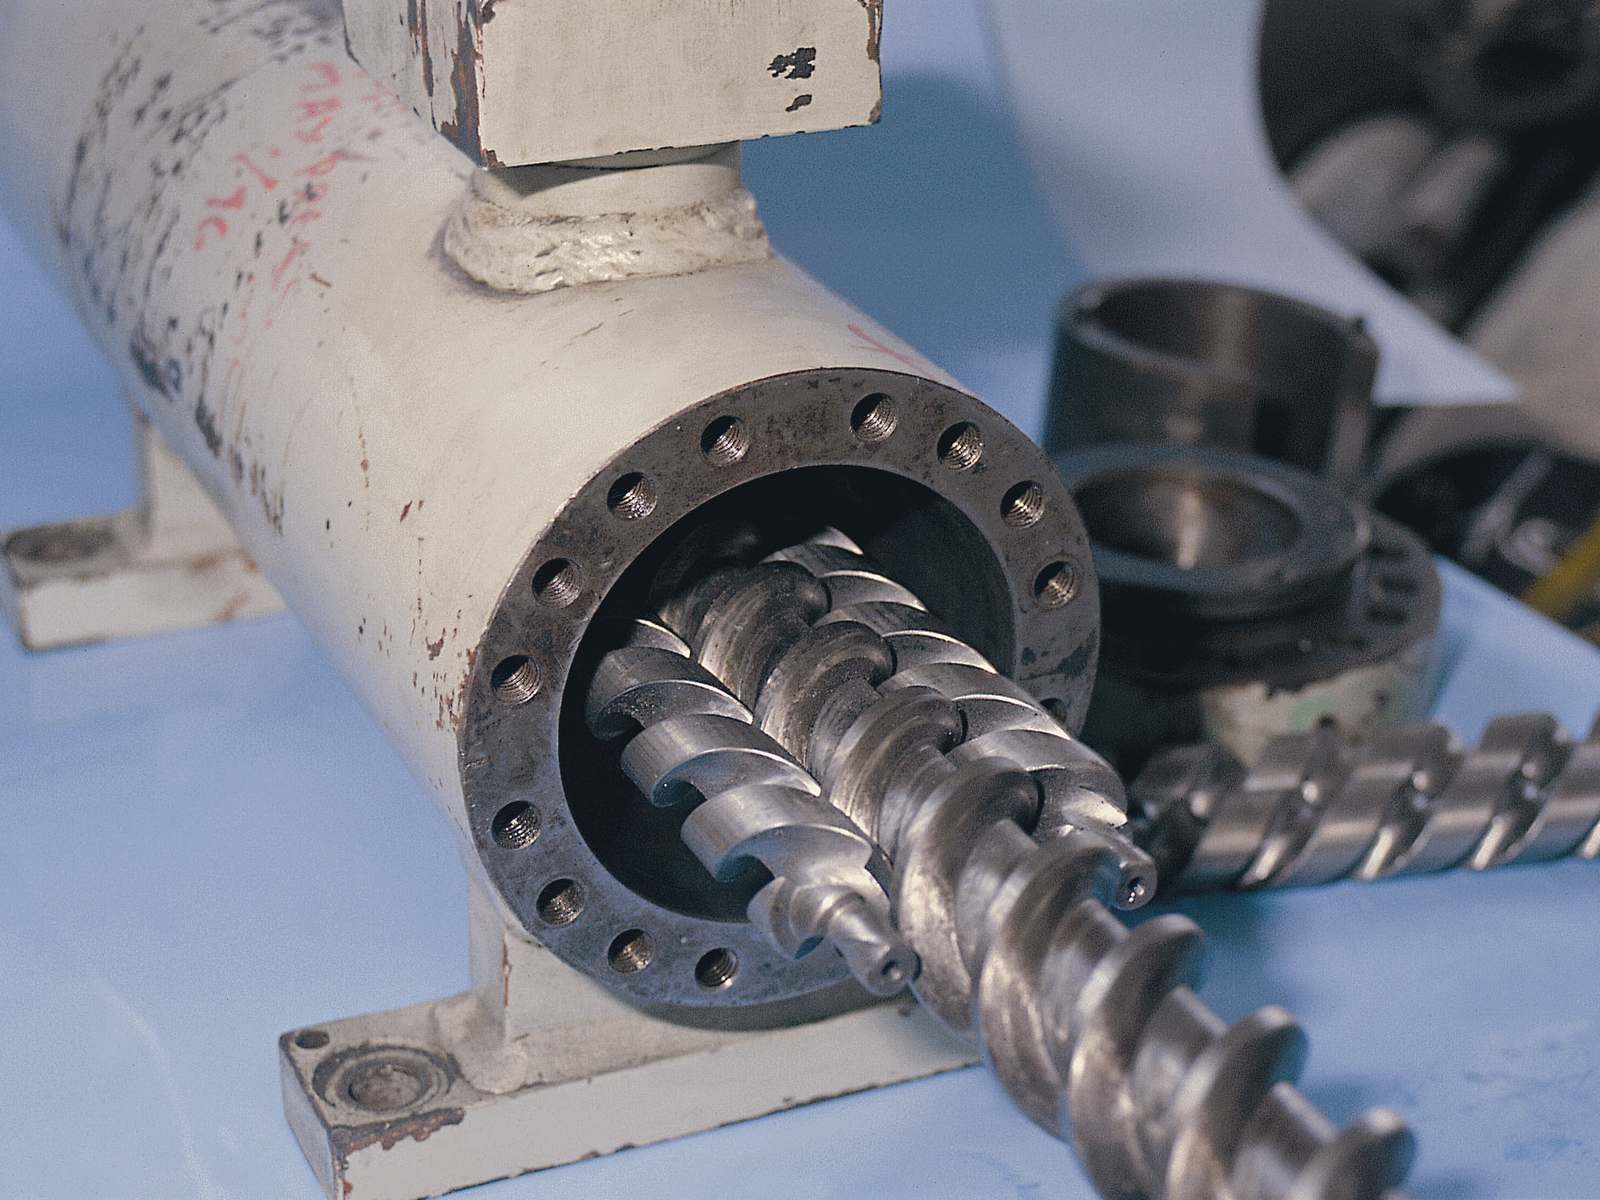
Depuis 1985, TSIRIKOS fabrique et remet en état des pièces de machines de plasturgie : vis d’extrusion, ensembles bi-vis, vis d’injection, fourreaux (cylindres) d’extrudeuses mono-vis et bi-vis, clapets et filières, nitrurés ou nitrocarburés dans notre propre atelier de traitements thermiques au Pirée, en Grèce.
Principales applications
-
Lignes d'extrusion
En savoir plus : Lignes d'extrusionVis et fourreaux d’extrudeuses mono-vis pour le film soufflé et d’autres produits extrudés.
-
Extrudeuses bi-vis
Ensembles bi-vis et fourreaux doubles pour l’extrusion bi-vis.
-
Presses à injecter
Vis d’injection, fourreaux et clapets pour unités d’injection.
-
Recyclage des polymères
En savoir plus : Recyclage des polymèresVis, fourreaux et filières pour lignes de régénération des polymères.
Pièces fabriquées
-
Vis d'extrusion mono-vis
Vis de plastification avec zones d’alimentation, de compression et de pompage, sections de mélange et queues d’entraînement clavetées ou cannelées.
-
Ensembles bi-vis
Paires de vis interpénétrées fabriquées sur plan ou d’après échantillon.
-
Vis d'injection
Vis de presses à injecter, avec leurs clapets.
-
Fourreaux (cylindres)
Fourreaux de machines mono-vis et bi-vis, avec brides et orifices d’alimentation selon le plan.
-
Clapets et filières
Clapets anti-retour de vis d’injection et filières d’extrusion et de régénération.
-
Éléments de vis segmentés et bi-vis coniques
Éléments de vis montés sur arbres cannelés et vis coniques.
-
Fourreaux bimétalliques et filets rechargés
Fourreaux chemisés anti-usure et vis à filets rechargés en alliage dur.
-
Chromage dur
Chromage dur de vis ou de fourreaux (en interne ou sous-traité).
-
Longueur et diamètre maximaux de vis
Vis et fourreaux fabriqués à la longueur et au diamètre requis par l’extrudeuse ; indiquez les dimensions principales dans votre demande.
Vis et fourreaux pour la plasturgie depuis 1985
Parallèlement aux engrenages et aux réducteurs, TSIRIKOS fabrique et répare depuis 1985 des pièces de machines de plasturgie : vis d’extrusion, ensembles bi-vis, vis d’injection, fourreaux de machines mono-vis et bi-vis, clapets et filières. Les pièces sont réalisées sur plan ou relevées sur la pièce usée, nitrurées ou nitrocarburées dans notre propre atelier de traitements thermiques, puis finies en rectification.
Le rôle de la vis et du fourreau
La vis transporte le polymère le long du fourreau, le comprime en chassant l’air et les matières volatiles, le fond par cisaillement et par chauffage extérieur, l’homogénéise et le délivre à la filière sous une pression stable. Ces fonctions se répartissent le long de la vis :
- la zone d’alimentation, à filets profonds, reçoit les granulés ou la poudre ;
- la zone de compression (de transition), où la profondeur de filet diminue, compacte et fond la matière ;
- la zone de pompage (dosage), à filets peu profonds, délivre une matière fondue homogène ; des sections de mélange peuvent être ajoutées près de la pointe.
Deux grandeurs caractérisent une vis au premier coup d’œil : le rapport L/D (longueur utile sur diamètre) et le taux de compression (rapport des profondeurs de filet, ou des volumes, entre alimentation et pompage). Le jeu entre le sommet des filets et l’alésage du fourreau est faible, et c’est lui que l’usure détruit en premier.
Ce que nous fabriquons
- Vis d’extrusion mono-vis avec sections de mélange et queues d’entraînement clavetées ou cannelées.
- Ensembles bi-vis sur plan ou d’après échantillon.
- Vis d’injection et leurs clapets.
- Fourreaux de machines mono-vis et bi-vis, avec brides et orifices d’alimentation selon le plan.
- Filières d’extrusion et de régénération des polymères.
Les vis longues sont tournées entre pointes avec lunettes et leurs filets usinés sur un tour de grande longueur. Le diamètre extérieur des filets est ensuite rectifié ; les fourreaux sont également rectifiés.
Protection des surfaces
La nitruration et la nitrocarburation sont réalisées dans notre propre atelier de traitements thermiques. Ces deux procédés donnent une surface dure et résistante à l’usure à une température relativement basse : les déformations des vis longues et élancées restent faibles. Les aciers de nitruration comme le 31CrMoV9 ou le 34CrAlNi7 sont des choix courants.
Pour les compounds très chargés ou corrosifs, la profession utilise aussi d’autres protections : chromage dur, rechargement des sommets de filets en alliage dur, fourreaux bimétalliques chemisés. Si votre application l’exige, précisez-le dans votre demande afin que nous en discutions.
Remise en état des vis et des fourreaux usés
Une vis usée n’est pas forcément à remplacer. Si le corps est sain, elle peut être remise en état :
- la matière endommagée est enlevée sur les filets usés ;
- de la matière neuve est rapportée sur les filets (rechargement) ;
- la vis est réusinée à ses cotes et à sa rugosité nominales ;
- elle est nitrurée ou nitrocarburée.
La remise en état est détaillée dans notre page réparation mécanique industrielle. Le choix entre remise en état et remplacement dépend de l’usure de la vis et du fourreau : la première étape consiste à mesurer le diamètre des filets et l’alésage du fourreau en plusieurs points.
Équipements associés
Les extrudeuses sont entraînées par des réducteurs dont les butées sont fortement chargées. Pour la partie entraînement, voir nos réducteurs industriels et notre page sectorielle plasturgie et extrusion.
Ce qu’il faut nous envoyer
Envoyez-nous le plan ou les données de la vis et du fourreau usés — diamètre, L/D, mono-vis ou bi-vis, géométrie des filets, bout d’entraînement, matière et traitement de surface, polymère transformé, quantité et lieu de livraison — via notre page Demande de devis.
Matériaux
-
Aciers de nitruration
Par exemple 31CrMoV9 (1.8519), 34CrAlNi7 (1.8550) et 41CrAlMo7 (1.8509), pour une surface nitrurée dure.
-
Aciers alliés et aciers à outils
Par exemple 42CrMo4 (1.7225) ou 40CrMnNiMo8-6-4 (1.2738), choisis selon le polymère et les efforts.
-
Aciers à haute résistance pour fourreaux
Fourreaux en aciers à haute résistance protégés de l’usure et de la corrosion par traitement de surface.
Indiquez-nous le polymère et les charges : fibre de verre, charges minérales ou additifs corrosifs modifient le choix de l’acier et du traitement de surface.
Démarche de fabrication
-
Étude du plan ou de l'échantillon
Géométrie de la vis, alésage du fourreau, bout d’entraînement et matière sont vérifiés ; sans plan, la vis usée est relevée.
-
Tournage et usinage des filets
Les vis longues sont tournées entre pointes avec lunettes et les filets usinés sur un tour de grande longueur.
-
Nitruration ou nitrocarburation
Nitruration gazeuse ou nitrocarburation dans notre propre atelier de traitements thermiques : surface dure et résistante à l’usure, faibles déformations.
-
Rectification
Rectification du diamètre extérieur des filets et de la queue des vis ; rectification des fourreaux.
-
Contrôle
Diamètre des filets, faux-rond, dureté et rugosité vérifiés avant expédition.
Points de contrôle qualité
-
Diamètre des filets et faux-rond
Diamètre extérieur des filets et concentricité contrôlés avec des instruments étalonnés.
-
Dureté superficielle
Dureté mesurée après nitruration ou nitrocarburation.
-
Rugosité
Rugosité des filets et du noyau mesurée au rugosimètre numérique étalonné.
-
Recherche de fissures
En savoir plus : Recherche de fissuresExamen des surfaces à la recherche de microfissures après rectification et traitement thermique.
Images représentatives
-
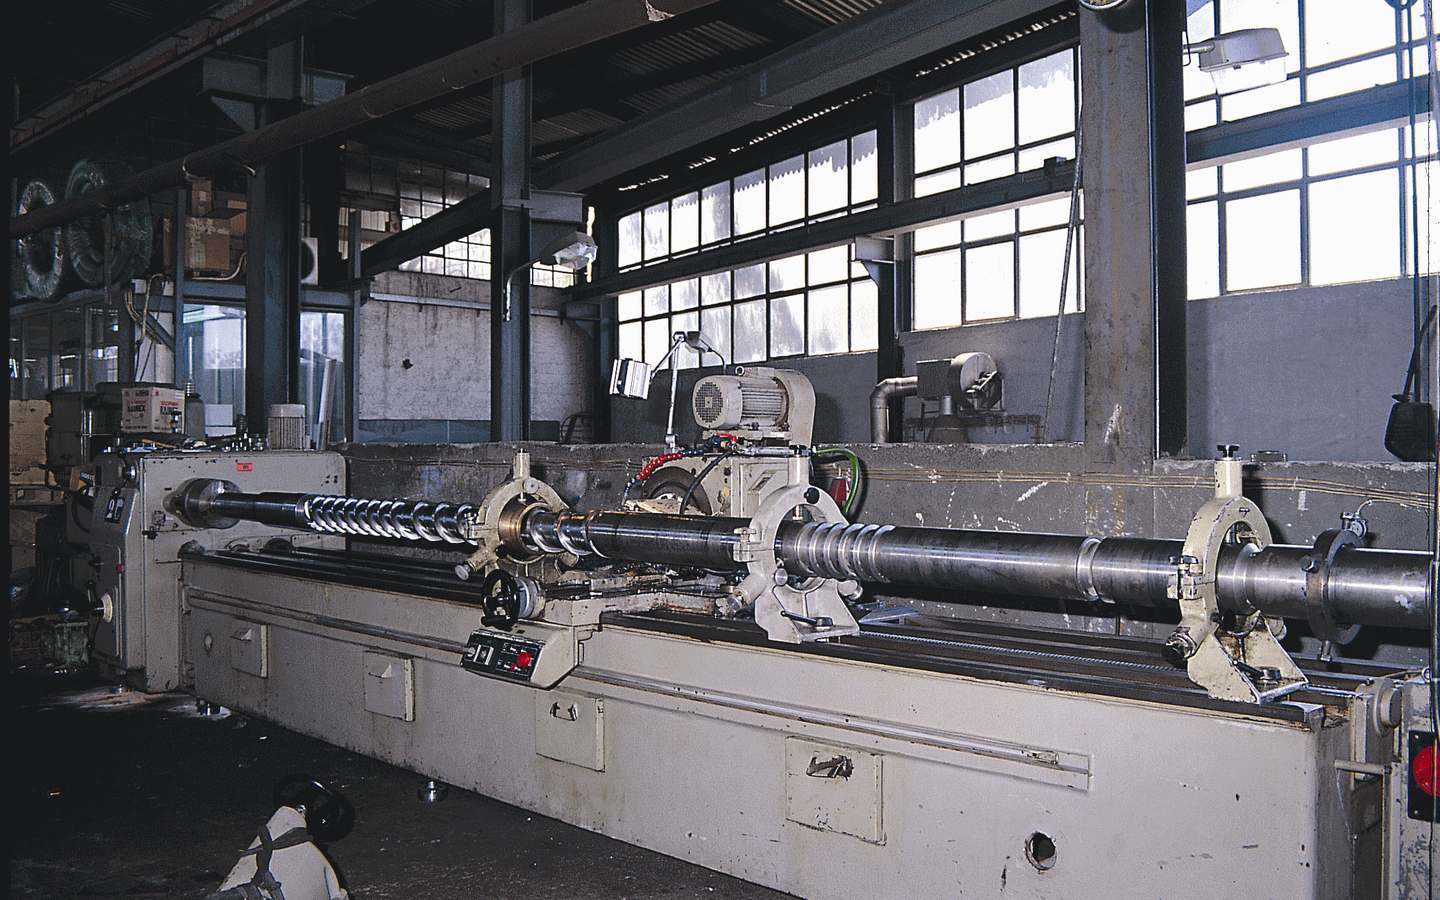
Usinage d'une longue vis d'extrudeuse sur tour de grande longueur avec lunettes -
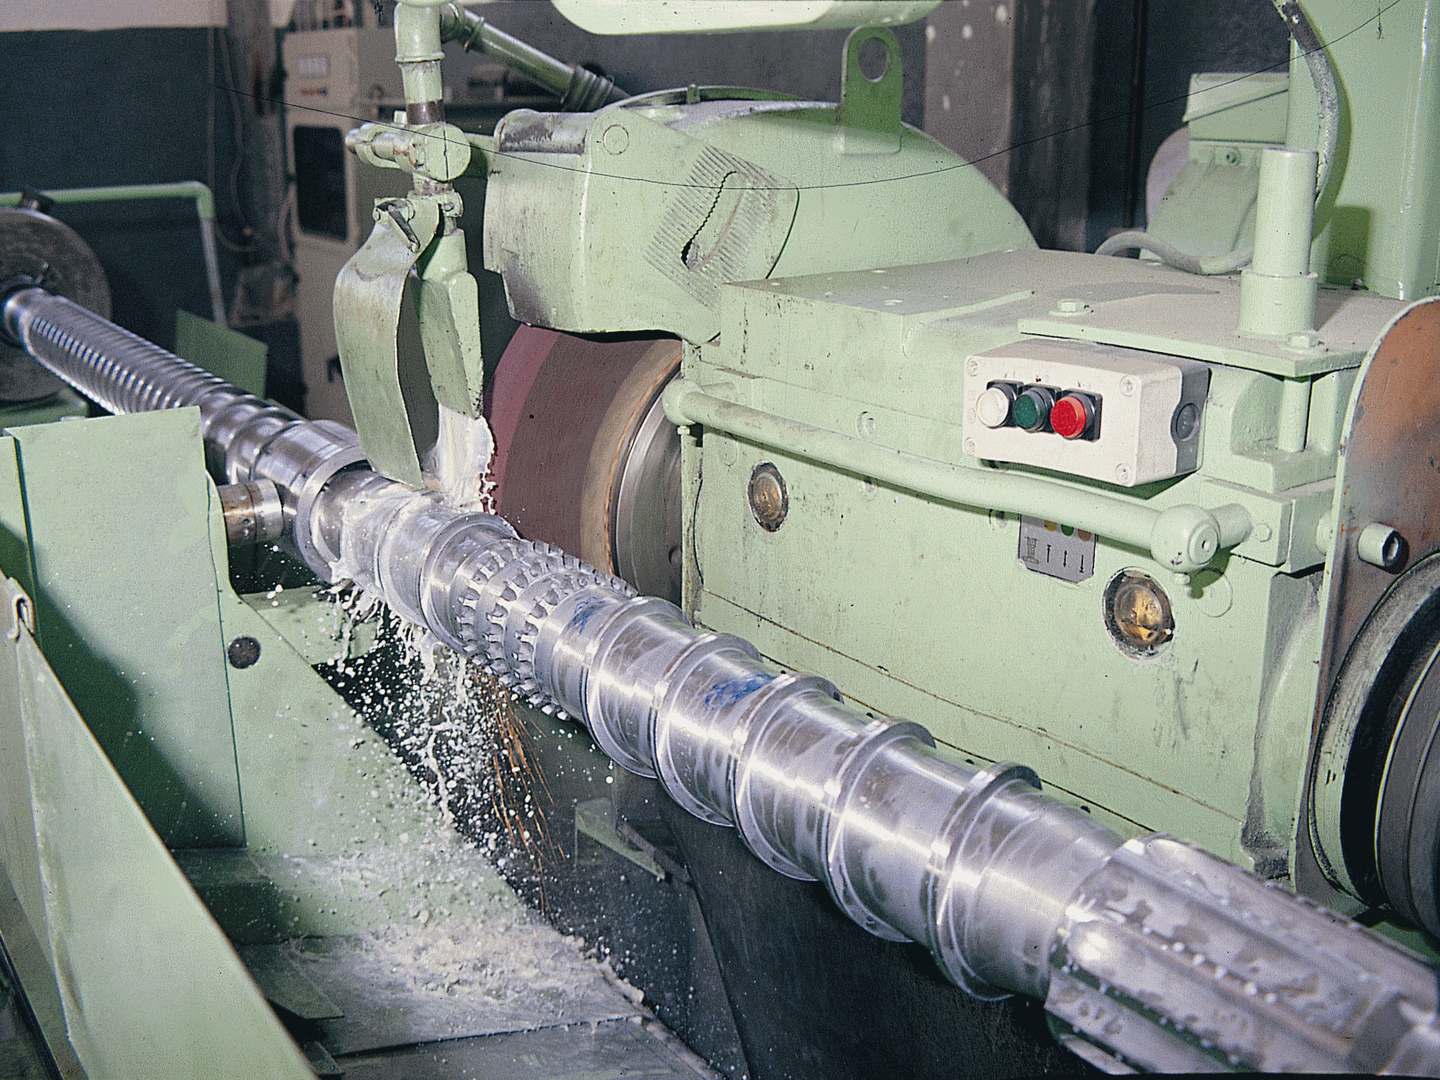
Rectification d'une vis d'extrudeuse sur rectifieuse cylindrique avec arrosage -
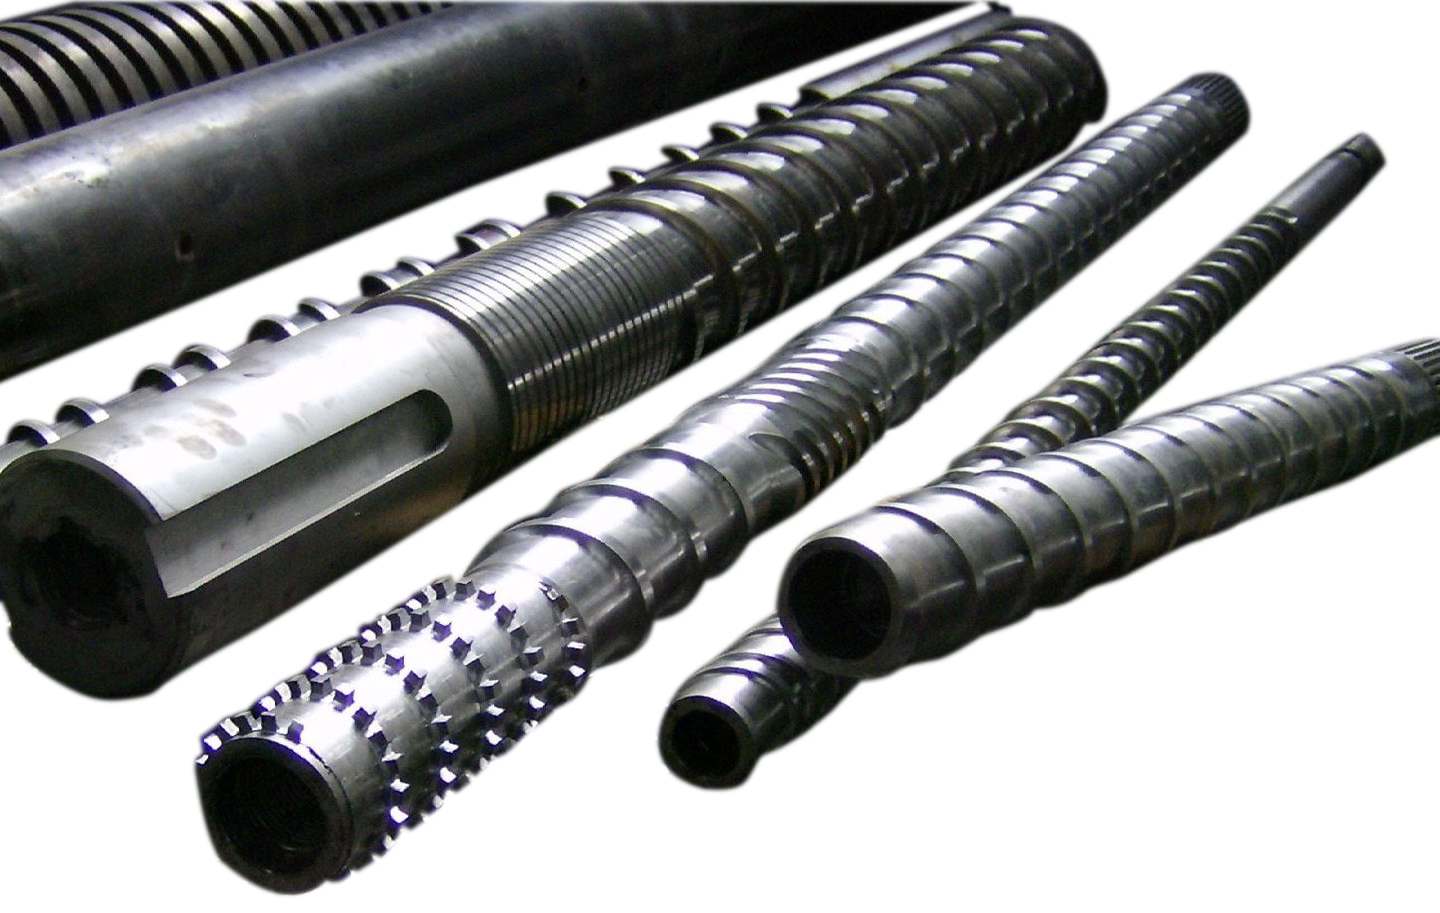
Vis d'extrudeuse avec section de mélange, queue d'entraînement clavetée et extrémités creuses -
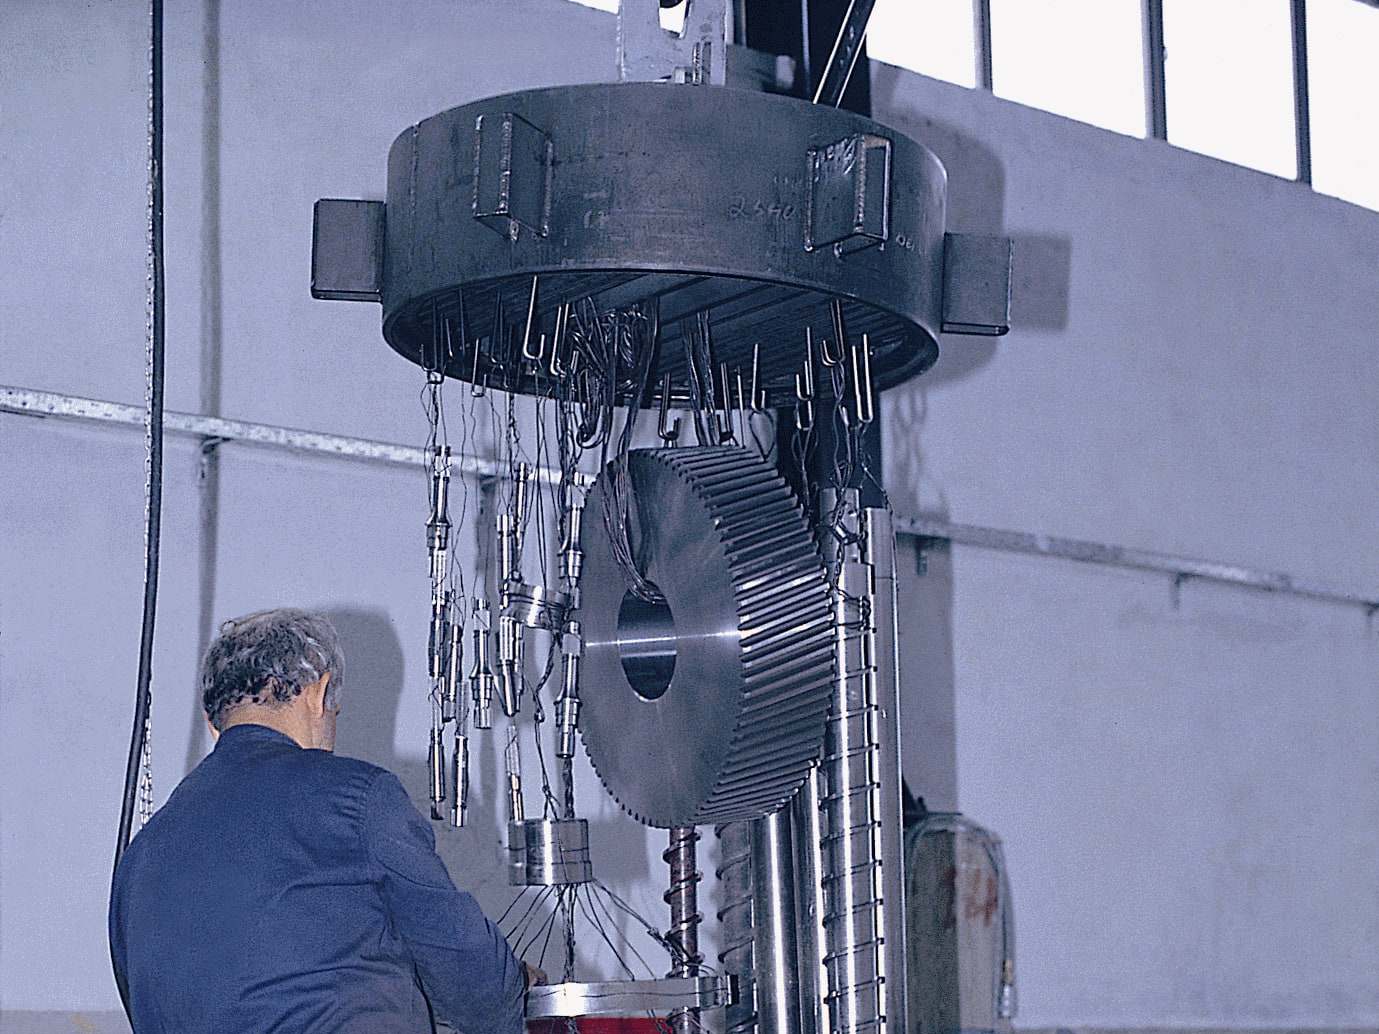
Vis d'extrudeuse, roue hélicoïdale et arbres suspendus à un montage au-dessus d'un four à cuve
Questions techniques
Pouvez-vous remettre en état une vis d'extrusion usée ?
Oui, si le corps de la vis est sain. La matière endommagée est enlevée, les filets sont rechargés, la vis est réusinée à ses cotes et à sa rugosité nominales, puis nitrurée ou nitrocarburée.
Comment savoir si c'est la vis ou le fourreau qui est usé ?
Mesurez le diamètre extérieur des filets le long de la vis et l’alésage du fourreau en plusieurs points. L’usure augmente le jeu entre filets et fourreau ; au-delà de la limite du constructeur, le reflux augmente, le débit baisse et la température matière devient plus difficile à maîtriser.
La nitruration suffit-elle pour des polymères chargés verre ou abrasifs ?
La nitruration donne une surface dure et résistante à l’usure, adaptée à de nombreux polymères. Pour des compounds très abrasifs ou corrosifs, on utilise couramment des filets rechargés ou des fourreaux bimétalliques. Indiquez-nous le polymère et les charges pour que la matière et le traitement soient choisis en conséquence.
Pouvez-vous fabriquer une vis sans plan ?
Oui. La vis usée est relevée — diamètre, pas, profondeurs de filet, longueurs de zones, sections de mélange et bout d’entraînement — et un plan vous est soumis pour validation. Les mesures d’alésage du fourreau nous aident à dimensionner la vis neuve.
Intervenez-vous aussi sur les extrudeuses bi-vis ?
Oui. Les ensembles bi-vis et les fourreaux doubles font partie de nos réalisations pour la plasturgie. Envoyez-nous le plan ou les pièces pour que nous confirmions la faisabilité pour votre conception.
Pages associées
Demande de devis — Vis et fourreaux d'extrusion
Vis d’extrusion et d’injection, fourreaux mono-vis et bi-vis, clapets et filières, sur plan ou d’après échantillon, nitrurés dans nos ateliers et remis en état en cas d’usure.
Veuillez joindre vos plans et spécifications techniques à votre e-mail.