
Services · Usinage
Usinage de précision : centres d'usinage CNC et usinage conventionnel
TSIRIKOS usine des pièces mécaniques industrielles sur plan ou d’après échantillon dans ses ateliers du Pirée, en Grèce : fraisage CNC sur centres d’usinage horizontaux et verticaux, complété par le tournage, le fraisage conventionnel, l’alésage, le filetage, le taillage de cannelures et la rectification. Usinage, taillage d’engrenages, traitement thermique et contrôle sont réalisés sur le même site.
Principales applications
-
Carters de réducteurs et corps de pompes
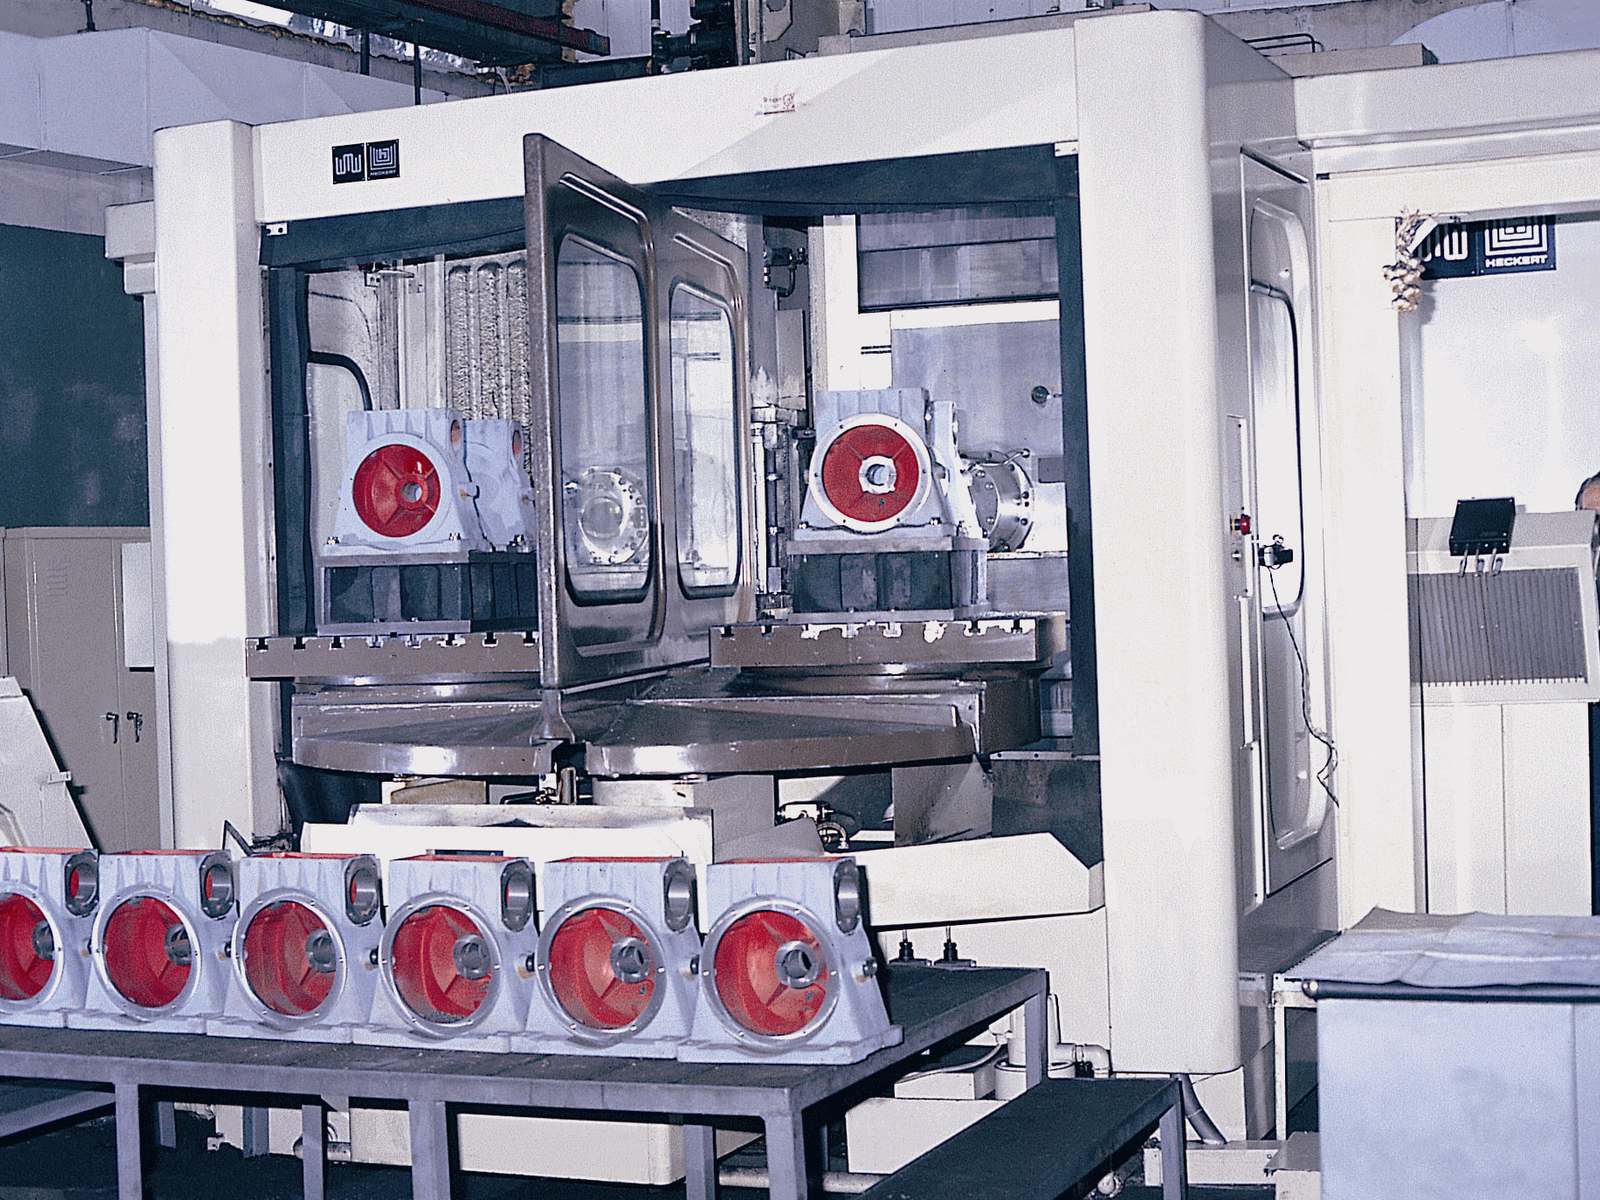
En savoir plus : Carters de réducteurs et corps de pompesAlésages de roulements, faces de joint, taraudages et canaux de lubrification usinés sur centre d’usinage horizontal, en une seule prise de pièce pour les cotes liées.
-
Arbres, pignons arbrés et arbres cannelés
En savoir plus : Arbres, pignons arbrés et arbres cannelésTournage, fraisage de rainures de clavette, taillage de cannelures et rectification des portées d’arbres de réducteurs, broyeurs, convoyeurs et pompes.
-
Bagues, brides, douilles et moyeux
En savoir plus : Bagues, brides, douilles et moyeuxTournage et dressage de pièces de grand diamètre, avec rectification des alésages et des faces lorsque le plan l’exige.
-
Grands carters, tambours et pièces mécanosoudées
En savoir plus : Grands carters, tambours et pièces mécanosoudéesAlésage et fraisage de moyeux, tambours, bâtis soudés et pièces navales telles que les brides de pales d’hélice.
-
Vis et fourreaux d'extrusion
En savoir plus : Vis et fourreaux d'extrusionTournage, usinage des filets et rectification de vis et de fourreaux pour machines de plasturgie, activité de l’entreprise depuis 1985.
Opérations d'usinage
-
Fraisage, perçage et taraudage CNC
Pièces prismatiques usinées sur centres d’usinage CNC horizontaux et verticaux ; fraiseuses universelles conventionnelles pour les pièces unitaires et la réparation.
-
Parc machines
Deux centres d’usinage CNC 4 axes, une fraiseuse verticale CNC 3 axes et plusieurs fraiseuses universelles conventionnelles.
-
Centre d'usinage horizontal 4 axes, 60 outils
Un centre d’usinage horizontal WMW à 4 axes, changeur automatique de 60 outils et double palette usine les carters de réducteurs et les corps de pompes.
-
Dimensions maximales de pièce 3,5 × 7 × 5 m
Volume de pièce admissible en fraisage. La machine et la mise en position sont choisies selon les dimensions et la masse de chaque pièce.
-
Tournage
Tournage d’arbres, de bagues, de disques et de pièces de grand diamètre sur tours conventionnels et tours en l’air.
-
Alésage sur aléseuse-fraiseuse horizontale
Alésage et surfaçage de carters, moyeux et ensembles mécanosoudés, lorsque l’alignement et l’entraxe des alésages sont déterminants.
-
Filetage et taillage de cannelures
Filetages et taraudages, cannelures intérieures et extérieures sur arbres, roues dentées et moyeux.
-
Rectification
Rectification cylindrique intérieure et extérieure, rectification plane, rectification d’arbres longs et de cylindres, de bagues de grand diamètre, de vis sans fin, de vis et fourreaux d’extrusion.
-
Taillage et rectification de denture
En savoir plus : Taillage et rectification de dentureLes dentures sont taillées et, si le plan l’exige, rectifiées dans nos ateliers : voir la page engrenages industriels pour les types de roues.
Ce que nous usinons
Notre atelier d’usinage travaille principalement sur des pièces de transmission de puissance et de machines industrielles : carters et couvercles de réducteurs, corps de pompes, arbres et pignons arbrés, bagues, brides, douilles, moyeux, tambours et ébauches d’engrenages. Tout est fabriqué sur plan ou d’après échantillon. Nous ne vendons pas de pièces catalogue : chaque affaire part de votre plan, de votre matière et de vos tolérances.
Les demandes viennent le plus souvent de services maintenance qui doivent remplacer une pièce sur une machine en service, de bureaux d’études qui ont besoin d’un prototype ou d’une petite série, et de constructeurs d’équipements qui veulent une pièce finie, traitée et contrôlée plutôt qu’un simple brut usiné.
CNC et conventionnel : chaque machine à sa place
Les centres d’usinage CNC sont l’outil adapté aux pièces prismatiques comportant de nombreuses cotes liées. Sur un centre d’usinage horizontal, les alésages de roulements, les faces, les taraudages et les canaux de lubrification d’un carter de réducteur sont réalisés dans la même prise de pièce, ce qui garantit l’alignement des alésages et l’entraxe.
Les machines conventionnelles restent indispensables dans un atelier de mécanique industrielle. Une pièce de rechange unitaire, une pièce très lourde ou la reprise d’une pièce usée se traitent souvent plus vite et plus sûrement sur un tour, une fraiseuse ou une aléseuse-fraiseuse conduite par un opérateur expérimenté.
Opérations courantes dans nos ateliers :
- tournage d’arbres, de bagues, de disques et de pièces de grand diamètre ;
- fraisage, perçage et taraudage sur centres d’usinage CNC horizontaux et verticaux ;
- alésage de carters, de moyeux et d’ensembles mécanosoudés ;
- filetage, taraudage et taillage de cannelures intérieures ou extérieures ;
- rectification cylindrique (intérieure et extérieure), plane, de vis sans fin et de vis d’extrusion.
Usinage et traitement thermique : une seule gamme
Pour une pièce traitée, l’ordre des opérations conditionne le résultat. Une roue ou un arbre cémenté se déforme à la trempe : on l’ébauche avec une surépaisseur, on le traite, puis on le finit par rectification. Une pièce nitrurée se déforme beaucoup moins, mais doit être usinée presque à la cote finale avant traitement, car la couche dure est mince.
Comme le traitement thermique, le taillage et la rectification se font sur le même site, nous définissons ensemble les surépaisseurs, le cycle thermique et les opérations de finition, sans faire circuler la pièce entre plusieurs sous-traitants.
Tolérances, rugosité et contrôle
Les tolérances et les états de surface sont ceux de votre plan. Indiquez-nous les cotes fonctionnelles (portées de roulements, diamètres d’étanchéité, alésages, entraxes) et celles qui sont libres : c’est souvent ce qui fait la différence entre un prix juste et une pièce surqualifiée. Avant expédition, les pièces sont contrôlées en dimensions, en rugosité et, après traitement thermique, en dureté.
Fabriqué en Grèce, livré à l’international
Les pièces sont usinées, traitées et contrôlées dans nos ateliers en Grèce, puis expédiées selon les conditions de livraison convenues à la commande. Nous n’avons pas d’implantation à l’étranger ; votre demande est étudiée à distance, sur plan, photos ou pièce d’origine.
Que joindre à votre demande ?
- Un plan coté (PDF) et, si possible, un fichier CAO (STEP, DWG ou DXF).
- La matière, le traitement thermique et le traitement de surface.
- La quantité et les documents de contrôle exigés.
- La machine ou l’application concernée.
Sans plan, nos services de fabrication sur plan et de rétro-ingénierie expliquent comment nous travaillons à partir d’une pièce d’origine. Voir aussi nos pièces mécaniques sur plan et nos arbres et pignons arbrés, ou passez directement à la demande de devis.
Matériaux
-
Aciers au carbone et aciers alliés
Aciers à bas, moyen et haut carbone ; aciers de cémentation, d’amélioration et de nitruration.
-
Aciers inoxydables et alliages de nickel
Pour les milieux corrosifs ou les températures élevées, selon le plan.
-
Métaux non ferreux et plastiques techniques
Pièces en aluminium, cuivre, laiton et PTFE (Téflon).
Matériaux que nous usinons couramment. Les aciers spéciaux sont sélectionnés et importés en fonction de l’application et des exigences de la pièce.
Notre démarche
-
Analyse du plan
Nous vérifions cotes, tolérances, matière, traitement thermique et état de surface, et posons nos questions avant de chiffrer si un point n’est pas clair.
-
Matière et brut
Barre, pièce forgée, moulée ou tôle selon le plan ; certificats matière demandés au fournisseur lorsque c’est exigé.
-
Ébauche
Les pièces à traiter sont ébauchées avec une surépaisseur qui absorbe les déformations de traitement et la finition.
-
Traitement thermique
Cémentation, nitruration, trempe par induction ou trempe et revenu dans notre propre atelier de traitement thermique, lorsque le plan l’exige.
-
Finition et rectification
Portées de roulements, alésages, faces et dentures sont finis aux tolérances et rugosités du plan.
-
Contrôle et expédition
Contrôles dimensionnels, de rugosité et de dureté avant emballage et expédition.
Points de contrôle qualité
-
Contrôle dimensionnel
Cotes contrôlées au micromètre étalonné ; concentricité, parallélisme, excentricité et ovalisation vérifiés avec des instruments de précision.
-
Rugosité
Rugosité mesurée après usinage de finition et rectification, au rugosimètre numérique étalonné.
-
Dureté et recherche de fissures
Dureté superficielle mesurée après traitement thermique et surfaces examinées pour détecter les microfissures.
-
Documents de contrôle
Documents de contrôle selon EN 10204 (types 2.1, 2.2, 3.1, et 3.2 avec intervention d’un inspecteur indépendant), à convenir à chaque commande.
Images représentatives
-
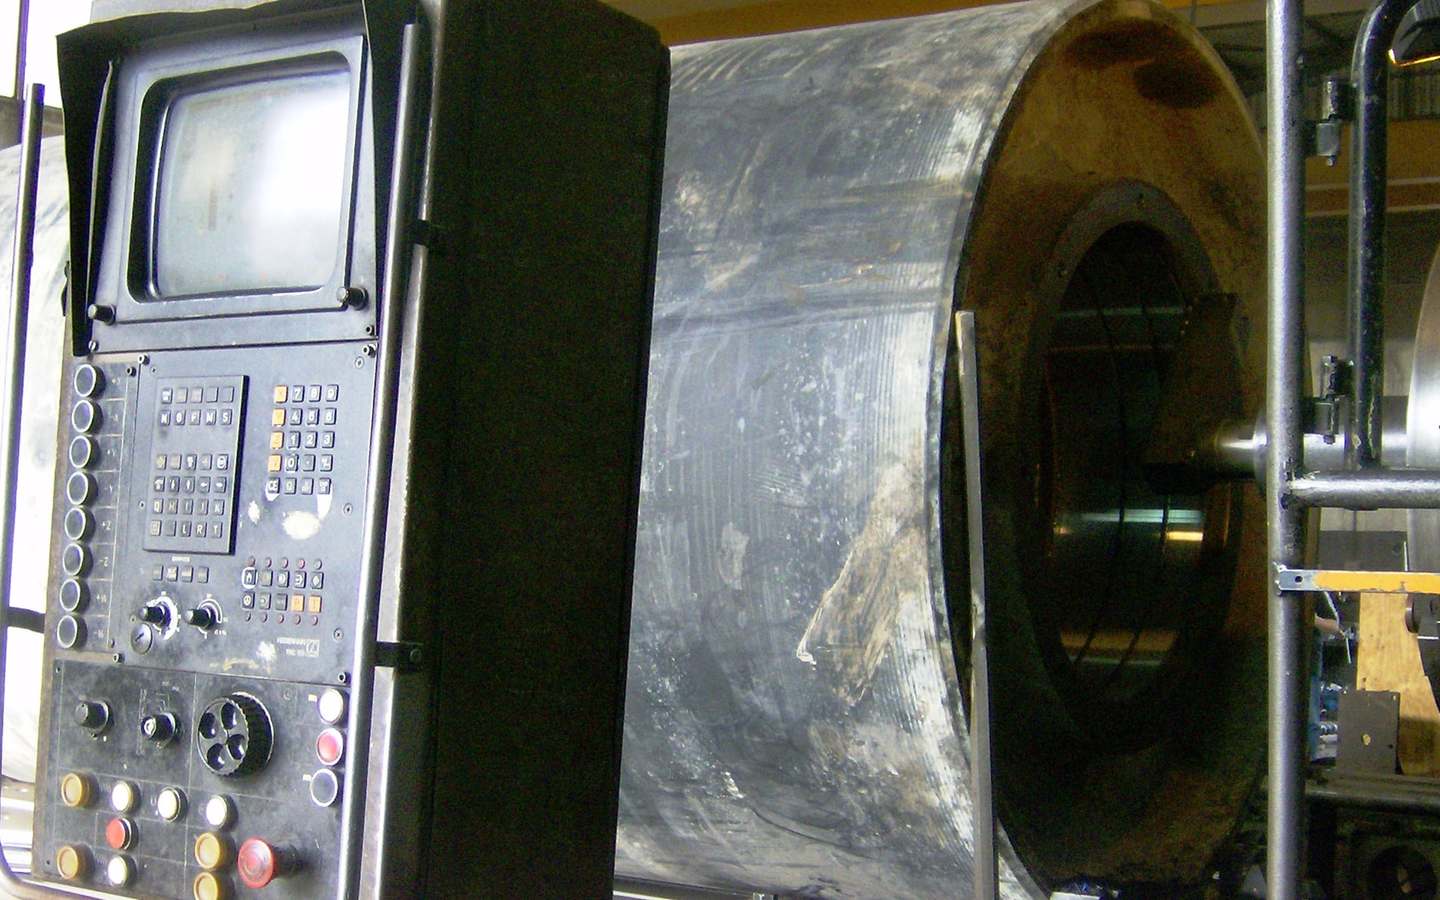
Grand tambour sur aléseuse horizontale avec commande numérique Heidenhain -
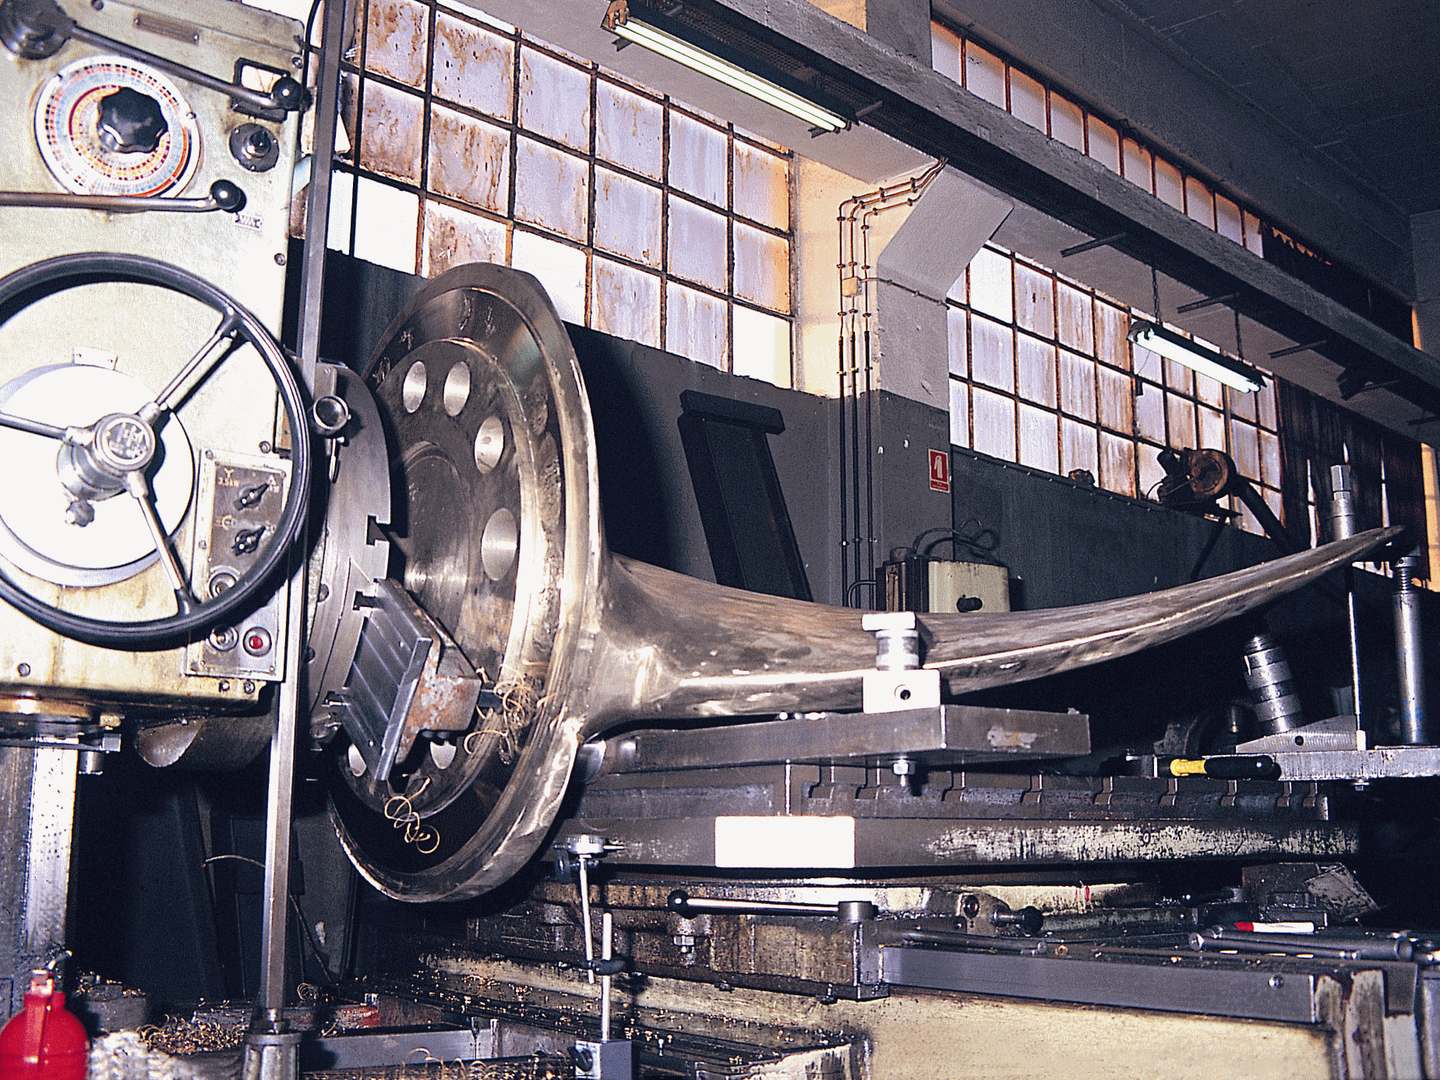
Usinage de la bride d'une pale d'hélice marine sur aléseuse-fraiseuse horizontale -
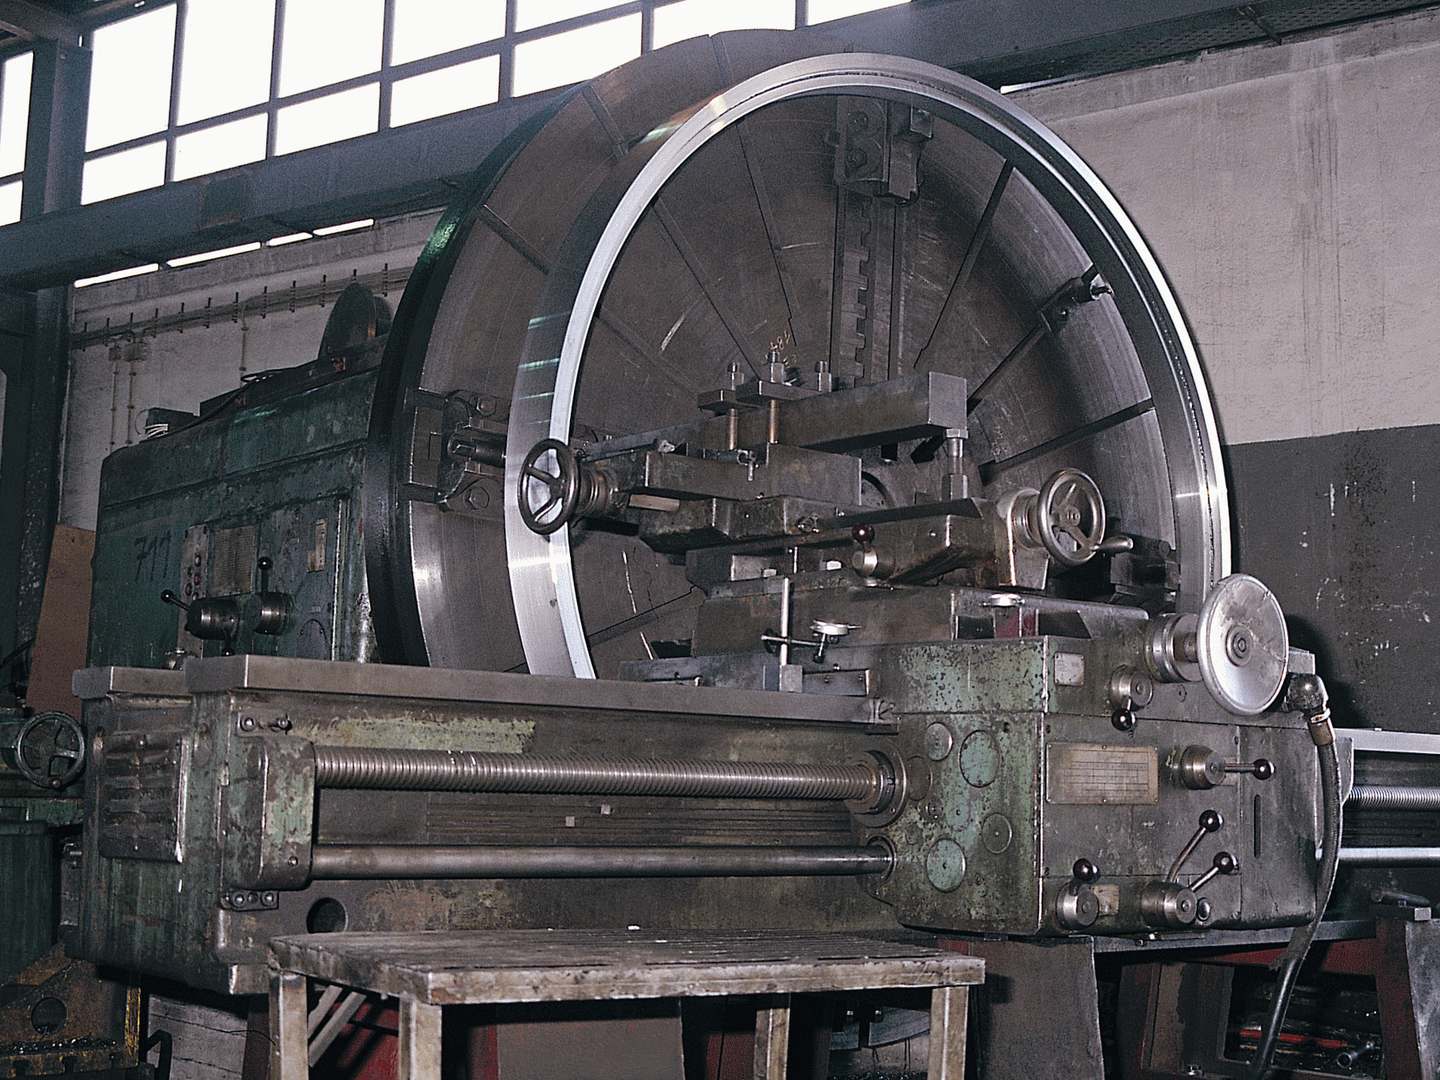
Grande bague en acier bridée sur le plateau d'un tour en l'air -
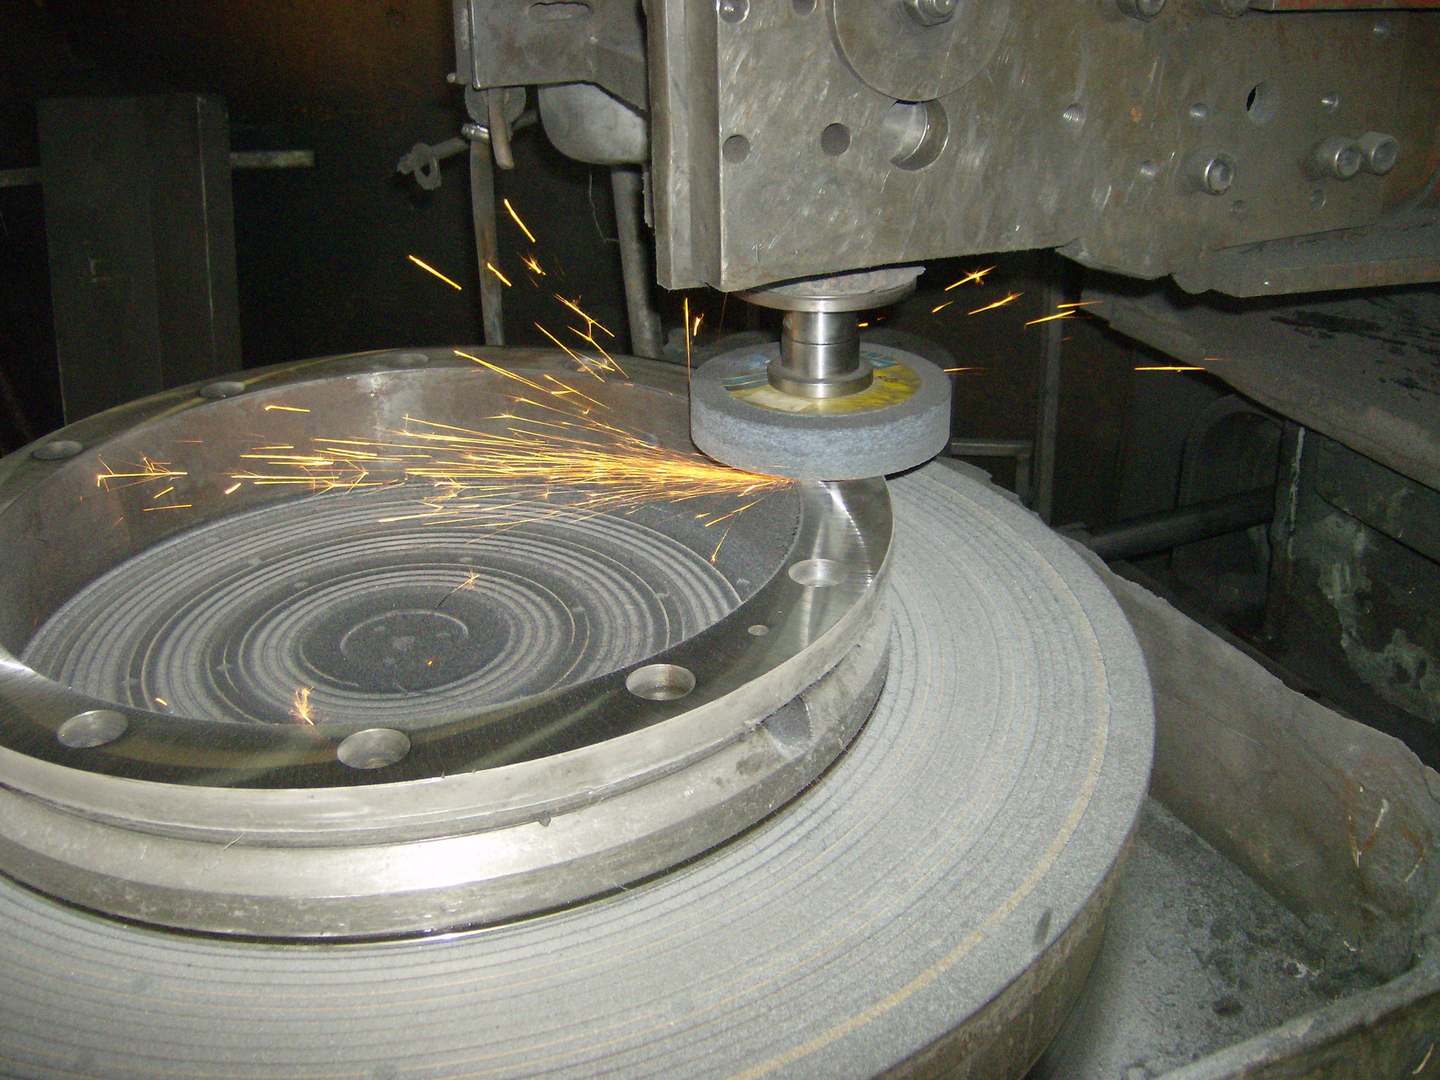
Rectification de la face d'une grande bride annulaire, gerbe d'étincelles
Questions techniques
Usinez-vous des pièces unitaires ou uniquement des séries ?
L’essentiel de notre activité porte sur des pièces unitaires et des petites séries fabriquées sur plan ou d’après échantillon, le plus souvent des pièces de rechange et des composants de machines industrielles. Les séries plus importantes sont étudiées au cas par cas.
Pouvez-vous usiner une pièce, puis la traiter thermiquement et la rectifier ?
Oui. Le traitement thermique et la rectification sont réalisés en interne : une pièce peut être ébauchée, cémentée, nitrurée ou trempée par induction, puis rectifiée sur le même site.
Quelle est la taille maximale des pièces que vous pouvez usiner ?
Nous fraisons des pièces jusqu’à un volume de 3,5 × 7 × 5 m. Envoyez-nous les dimensions et la masse de votre pièce, nous vous dirons sur quelle machine elle sera usinée.
Quels formats de fichiers acceptez-vous ?
Le plan coté en PDF reste le document de référence. Les fichiers CAO au format STEP, DWG ou DXF sont les bienvenus en complément, ainsi que les photos de la pièce existante.
Fournissez-vous des certificats matière et des procès-verbaux de contrôle ?
Oui. Nous fournissons des documents de contrôle selon EN 10204. Précisez dans votre demande le type de document exigé afin qu’il soit pris en compte dans le devis.
Pages associées
Demande de devis — Usinage de précision : centres d'usinage CNC et usinage conventionnel
Fraisage sur centres d’usinage CNC, tournage, alésage, filetage et rectification d’arbres, carters, bagues et ébauches d’engrenages, fabriqués sur plan en Grèce.
Veuillez joindre vos plans et spécifications techniques à votre e-mail.