
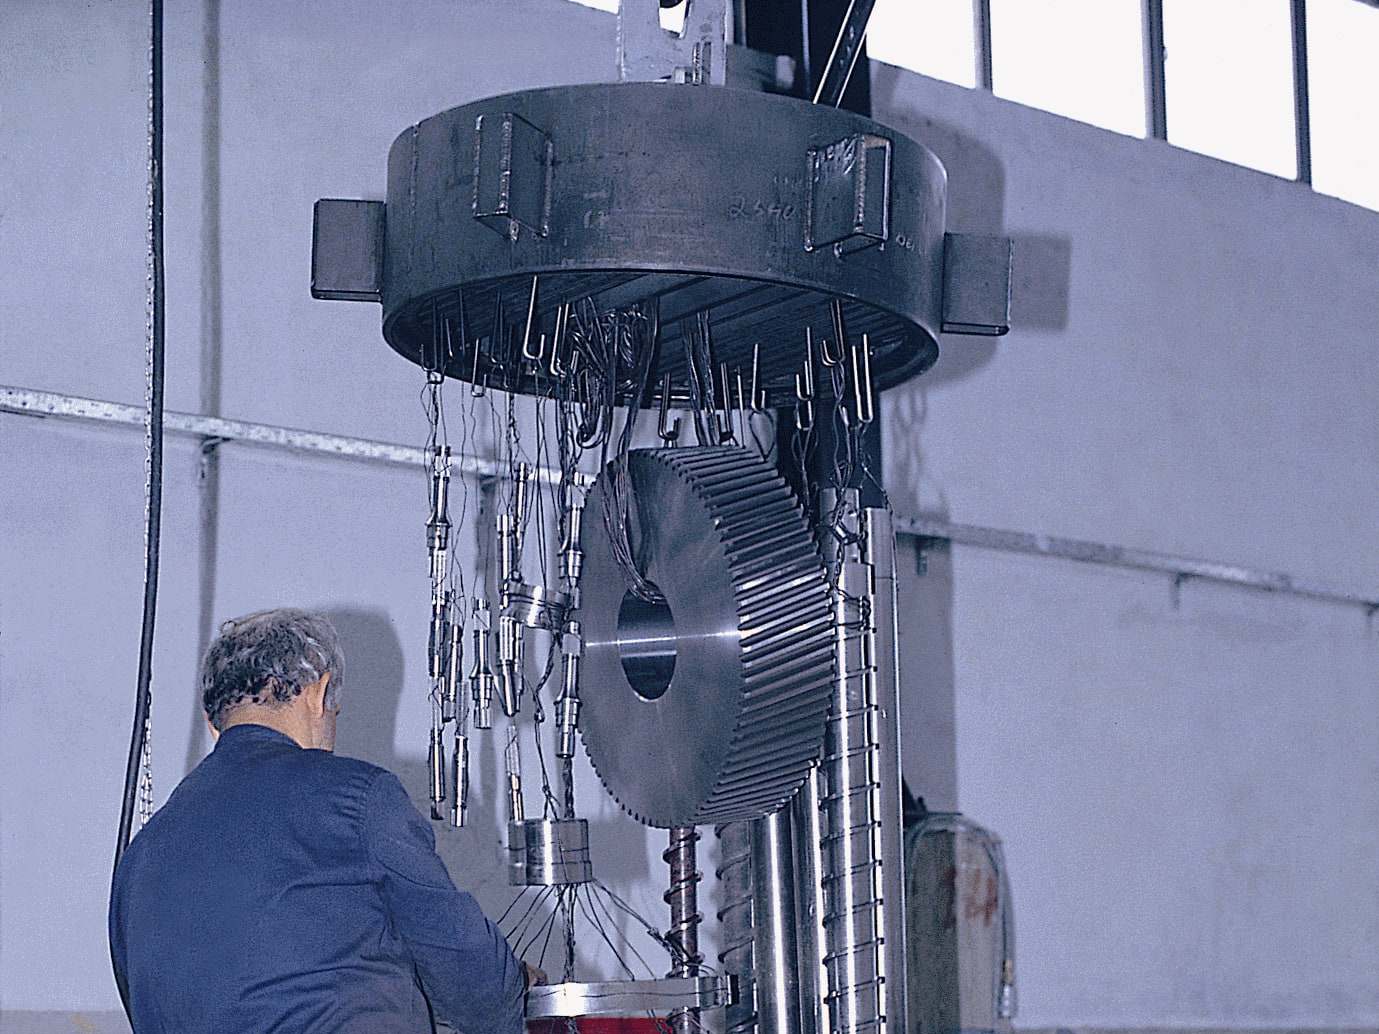
Συνοπτικά
- Υλικό και θερμική κατεργασία επιλέγονται μαζί: ο χάλυβας ενανθράκωσης προορίζεται για ενανθράκωση, ο χάλυβας εναζώτωσης για εναζώτωση, ενώ ο χάλυβας βαφής–επαναφοράς δέχεται και επαγωγική βαφή ή εναζώτωση.
- Τα ενανθρακωμένα και βαμμένα γρανάζια έχουν τη μεγαλύτερη φέρουσα ικανότητα, αλλά οι παραμορφώσεις απαιτούν συνήθως λείανση οδόντωσης μετά τη θερμική κατεργασία.
- Η εναζώτωση και η εναζωτοενανθράκωση γίνονται σε χαμηλότερη θερμοκρασία με ελάχιστες παραμορφώσεις, όμως η σκληρή στοιβάδα είναι πολύ λεπτότερη από την ενανθρακωμένη.
- Μια τιμή βάθους στοιβάδας δεν έχει νόημα χωρίς κριτήριο: CHD στα 550 HV, SHD στο 80 % της ελάχιστης επιφανειακής σκληρότητας, NHD στη σκληρότητα πυρήνα + 50 HV (ISO 18203).
- Ένα σωστό σχέδιο αναφέρει χάλυβα, μέθοδο, επιφανειακή σκληρότητα και σκληρότητα πυρήνα, βάθος με κριτήριο και θέση μέτρησης, περιοχές που μένουν μαλακές και τους απαιτούμενους ελέγχους.
Γιατί υλικό και θερμική κατεργασία αποφασίζονται μαζί
Το δόντι ενός γραναζιού δέχεται δύο διαφορετικές καταπονήσεις: την πίεση επαφής (κατά Hertz) στην παρειά, που προκαλεί τσιμπήματα (pitting), και την καμπτική τάση στη βάση, που προκαλεί θραύση δοντιού. Η σκληρή επιφάνεια αντέχει την πρώτη· ένας δύσθραυστος και ανθεκτικός πυρήνας, με σκληρυμένη βάση δοντιού, αντέχει τη δεύτερη. Κανένας χάλυβας δεν προσφέρει και τα δύο χωρίς θερμική κατεργασία, και κάθε μέθοδος λειτουργεί μόνο με κατάλληλους χάλυβες. Η επιλογή του χάλυβα πρώτα και της θερμικής κατεργασίας μετά, ή το αντίστροφο, είναι συχνή αιτία προβλημάτων.
Οι υπολογισμοί φέρουσας ικανότητας κατά ISO 6336 το αποτυπώνουν άμεσα: οι επιτρεπόμενες τάσεις επαφής και κάμψης του ISO 6336-5 εξαρτώνται από την οικογένεια υλικού, τη θερμική κατεργασία και την κλάση ποιότητας υλικού (ML, MQ, ME), που καλύπτει καθαρότητα, βαθμό σφυρηλάτησης και έλεγχο της διεργασίας.
Συνήθεις χάλυβες γραναζιών
Χάλυβες ενανθράκωσης
Κραματωμένοι χάλυβες χαμηλού άνθρακα (περίπου 0,15–0,22 % C) που ενανθρακώνονται, βάφονται και επαναφέρονται. Ο πυρήνας παραμένει δύσθραυστος ενώ η στοιβάδα γίνεται σκληρή.
- 16MnCr5 (1.7131): μικρά και μεσαία γρανάζια και πηνία· περιορισμένη βαφικότητα, η σκληρότητα πυρήνα πέφτει στις μεγάλες διατομές.
- 20MnCr5 (1.7147): λίγο μεγαλύτερη βαφικότητα, συνήθης επιλογή για μεσαία γρανάζια.
- 18CrNiMo7-6 (1.6587): χάλυβας νικελίου–χρωμίου–μολυβδαινίου για μεγάλα module, μεγάλες διατομές και βαριά φορτιζόμενα βιομηχανικά γρανάζια· καλή αντοχή και δυσθραυστότητα πυρήνα μετά τη βαφή.
- 20NiCrMo2-2 (1.6523): το ευρωπαϊκό αντίστοιχο του SAE 8620, συχνό σε σχέδια αμερικανικής προέλευσης.
Χάλυβες βαφής–επαναφοράς
Κραματωμένοι χάλυβες μέσου άνθρακα που βάφονται και επαναφέρονται σε όλη τη μάζα, συνήθως πριν από την οδοντοκοπή.
- 42CrMo4 (1.7225): ο βασικός χάλυβας βαφής–επαναφοράς για γρανάζια, άξονες και αξονογρανάζια· δέχεται επίσης επαγωγική βαφή και εναζώτωση.
- 34CrNiMo6 (1.6582): μεγαλύτερη βαφικότητα και δυσθραυστότητα για μεγάλες διατομές και βαρείς άξονες.
Η αντοχή μετά τη βαφή–επαναφορά εξαρτάται έντονα από τη διατομή· η σκληρότητα ή η αντοχή σε εφελκυσμό πρέπει να προδιαγράφεται για την πραγματική διάμετρο του εξαρτήματος.
Χάλυβες εναζώτωσης
- 31CrMoV9 (1.8519): χάλυβας χρωμίου–μολυβδαινίου–βαναδίου, καλή αντοχή πυρήνα και σκληρή εναζωτωμένη στοιβάδα.
- 34CrAlNi7 (1.8550): χάλυβας με αλουμίνιο που φτάνει πολύ υψηλή επιφανειακή σκληρότητα εναζώτωσης· η στοιβάδα είναι σκληρότερη αλλά λιγότερο όλκιμη.
Και οι χάλυβες βαφής–επαναφοράς, όπως ο 42CrMo4 και ο 34CrNiMo6, εναζωτώνονται, με χαμηλότερη επιφανειακή σκληρότητα από τους χάλυβες με αλουμίνιο.
Σφυρήλατα, έλατα και χυτά ακατέργαστα
Για βαριά φορτιζόμενα γρανάζια προτιμάται σφυρήλατο ακατέργαστο με επαρκή βαθμό σφυρηλάτησης: δίνει καλύτερη υγεία υλικού και ροή ινών από ένα κομμάτι κομμένο από χοντρή ράβδο. Οι μεγάλες στεφάνες είναι συχνά σφυρήλατες ή κυλινδρικής έλασης· τα πολύ μεγάλα γρανάζια μπορεί να έχουν στεφάνη από χυτοχάλυβα ή συγκολλητό σώμα με σφυρήλατη στεφάνη, οπότε απαιτούνται υπερηχητικός έλεγχος και διαδικασίες συγκόλλησης κατάλληλες για τον χάλυβα. Ο χυτοσίδηρος (EN-GJL, EN-GJS) ταιριάζει σε ελαφρά φορτιζόμενα ή αργόστροφα γρανάζια. Οι κορώνες ατέρμονα έχουν κατά κανόνα μπρούντζινη στεφάνη, π.χ. από κασσιτερούχο μπρούντζο, σε πλήμνη από χάλυβα ή χυτοσίδηρο.
Θερμικές κατεργασίες γραναζιών
Ενανθράκωση, βαφή και επαναφορά
Το εξάρτημα θερμαίνεται περίπου στους 900–950 °C σε ατμόσφαιρα πλούσια σε άνθρακα, ώσπου ο άνθρακας να διαχυθεί στο απαιτούμενο βάθος, και στη συνέχεια βάφεται (συχνά σε λάδι) και επαναφέρεται σε χαμηλή θερμοκρασία, συνήθως 150–200 °C. Προκύπτει σκληρή, ανθεκτική στη φθορά στοιβάδα πάνω σε δύσθραυστο πυρήνα, με ευνοϊκές θλιπτικές παραμένουσες τάσεις στη βάση του δοντιού. Τα ενανθρακωμένα γρανάζια έχουν τη μεγαλύτερη φέρουσα ικανότητα, αλλά η βαφή προκαλεί παραμορφώσεις· γι’ αυτό τα γρανάζια ακριβείας λειαίνονται μετά τη θερμική κατεργασία.
Η ενανθρακοαζώτωση είναι παραλλαγή με προσθήκη αζώτου στην ατμόσφαιρα και χρησιμοποιείται κυρίως σε μικρότερα εξαρτήματα με μικρό βάθος στοιβάδας.
Εναζώτωση
Η αέρια εναζώτωση διαχέει άζωτο στην επιφάνεια περίπου στους 500–570 °C, κάτω από τη θερμοκρασία μετασχηματισμού του χάλυβα και χωρίς βαφή. Οι παραμορφώσεις είναι ελάχιστες, οπότε το εξάρτημα μπορεί να κατεργαστεί στις τελικές διαστάσεις πριν από την κατεργασία. Οι κύκλοι είναι μακροί και το σκληρυμένο βάθος μικρό, συνήθως μερικά δέκατα του χιλιοστού. Στην επιφάνεια σχηματίζεται λεπτή στοιβάδα ενώσεων («λευκή ζώνη»)· στα γρανάζια συχνά περιορίζεται ή αφαιρείται, επειδή μπορεί να αποφλοιωθεί υπό υψηλή πίεση επαφής.
Εναζωτοενανθράκωση
Η φερριτική εναζωτοενανθράκωση προσθέτει άζωτο και άνθρακα περίπου στους 560–590 °C, σε μικρότερους κύκλους. Δημιουργεί καλά ορισμένη στοιβάδα ενώσεων με καλή αντοχή σε φθορά, συγκόλληση επιφανειών (scuffing) και διάβρωση, και ρηχή ζώνη διάχυσης. Ταιριάζει περισσότερο σε άξονες, γρανάζια χρονισμού, μήτρες και εξαρτήματα extruder παρά σε βαριά φορτιζόμενα γρανάζια μετάδοσης ισχύος. Δεν πρέπει να συγχέεται με την ενανθρακοαζώτωση.
Επαγωγική βαφή
Θερμαίνεται μόνο η επιφανειακή στοιβάδα με επαγωγέα και βάφεται αμέσως. Τα μικρά γρανάζια μπορούν να βαφτούν ολόκληρα με περιστροφή· τα μεγάλα βάφονται οδόντα προς οδόντα, είτε μόνο στις παρειές είτε σε όλο το περίγραμμα μαζί με τη βάση. Η σκλήρυνση της βάσης έχει σημασία για την αντοχή σε κάμψη: η βαφή μόνο των παρειών αφήνει τη βάση άβαφη. Συνήθεις χάλυβες: 42CrMo4, 34CrNiMo6, C45.
Βαφή–επαναφορά
Βαφή ακολουθούμενη από επαναφορά σε υψηλότερη θερμοκρασία δίνει ομοιόμορφη αντοχή σε όλη τη διατομή με μέτρια σκληρότητα. Είναι η τελική κατάσταση πολλών μεγάλων γραναζιών, αξόνων και αξονογραναζιών, και η προκαταρκτική κατάσταση πριν από επαγωγική βαφή ή εναζώτωση.
Σύγκριση μεθόδων
| Μέθοδος | Συνήθεις χάλυβες | Τυπική επιφανειακή σκληρότητα | Σκληρυμένο βάθος (τάξη μεγέθους) | Παραμορφώσεις | Συνήθης τελική κατεργασία |
|---|---|---|---|---|---|
| Ενανθράκωση + βαφή + επαναφορά | 16MnCr5, 20MnCr5, 18CrNiMo7-6 | 58–62 HRC | CHD περίπου 0,3–3 mm ανάλογα με το module | Σημαντικές | Λείανση οδόντωσης |
| Αέρια εναζώτωση | 31CrMoV9, 34CrAlNi7, 42CrMo4 | Περίπου 600 έως πάνω από 900 HV ανάλογα με τον χάλυβα | NHD περίπου 0,2–0,8 mm | Ελάχιστες | Καμία ή ελαφρά |
| Εναζωτοενανθράκωση | 42CrMo4, 34CrNiMo6 και πολλοί άλλοι | Στοιβάδα ενώσεων υψηλής σκληρότητας | Στοιβάδα λίγων εκατοστών του χιλιοστού και ρηχή ζώνη διάχυσης | Ελάχιστες | Καμία |
| Επαγωγική βαφή | 42CrMo4, 34CrNiMo6, C45 | Περίπου 50–58 HRC | SHD περίπου 1–5 mm ανάλογα με τη μέθοδο | Μέτριες, τοπικές | Λείανση αν το απαιτεί η ακρίβεια |
| Βαφή–επαναφορά | 42CrMo4, 34CrNiMo6 | Περίπου 250–350 HB | Σε όλη τη μάζα (ανάλογα με τη διατομή) | Καμία μετά την οδοντοκοπή | Οδοντοκοπή μετά τη θερμική κατεργασία |
Οι τιμές είναι τυπικά βιομηχανικά εύρη για προσανατολισμό και όχι προδιαγραφές. Οι πραγματικές τιμές εξαρτώνται από τον χάλυβα, τη διατομή και τη διεργασία.
Ορισμοί βάθους στοιβάδας
Το βάθος στοιβάδας προσδιορίζεται από προφίλ σκληρότητας Vickers σε τομή, από την επιφάνεια προς τον πυρήνα: είναι η απόσταση στην οποία η σκληρότητα πέφτει σε ορισμένη οριακή τιμή. Το ISO 18203 καλύπτει σήμερα και τις τρεις οικογένειες σκληρυμένων στοιβάδων· αντικατέστησε τα ISO 2639 (ενανθρακωμένες στοιβάδες) και ISO 3754 (βαφή με φλόγα ή επαγωγή), ενώ το κριτήριο εναζώτωσης συμπίπτει με εκείνο του DIN 50190-3. Παλαιότερα σχέδια αναφέρουν συχνά ακόμη αυτά τα πρότυπα.
- CHD – βάθος ενανθράκωσης (γερμανικά Eht): βάθος στο οποίο η σκληρότητα φτάνει τα 550 HV, για ενανθρακωμένα ή ενανθρακοαζωτωμένα και βαμμένα εξαρτήματα.
- SHD – βάθος επιφανειακής βαφής (γερμανικά Rht): βάθος στο οποίο η σκληρότητα φτάνει το 80 % της ελάχιστης προδιαγεγραμμένης επιφανειακής σκληρότητας, για επαγωγική βαφή ή βαφή με φλόγα.
- NHD – βάθος εναζώτωσης (γερμανικά Nht): βάθος στο οποίο η σκληρότητα φτάνει τη σκληρότητα πυρήνα + 50 HV, για εναζωτωμένα και εναζωτοενανθρακωμένα εξαρτήματα.
Το φορτίο μέτρησης, η θέση μέτρησης (π.χ. στο μέσο ύψος της παρειάς και χωριστά στη βάση) και το αν η τιμή ισχύει πριν ή μετά τη λείανση πρέπει να δηλώνονται, γιατί το καθένα αλλάζει το αποτέλεσμα.
Παραμορφώσεις και περιθώριο λείανσης
Η βαφή μετά την ενανθράκωση μεταβάλλει τη γεωμετρία: οι οπές διαστέλλονται ή συστέλλονται, οι λεπτές στεφάνες οβαλοποιούνται, η γωνία έλικας μπορεί να μεταβληθεί ελαφρά και αυξάνεται η ακτινική απόκλιση. Τα γρανάζια ακριβείας κόβονται λοιπόν με περιθώριο λείανσης σε κάθε παρειά, συνήθως μερικά δέκατα του χιλιοστού ανάλογα με το module, το μέγεθος και την αναμενόμενη παραμόρφωση, και λειαίνονται μετά τη θερμική κατεργασία.
Αυτό έχει δύο συνέπειες. Πρώτον, το προδιαγεγραμμένο CHD πρέπει να παραμένει μετά τη λείανση, άρα η στοιβάδα δημιουργείται βαθύτερη ώστε να καλύπτει το υλικό που αφαιρείται. Δεύτερον, ανομοιόμορφη αφαίρεση ή επιθετική λείανση μπορεί να μειώσει τοπικά τη στοιβάδα ή να προκαλέσει εγκαύματα λείανσης· ο έλεγχος με χημική προσβολή κατά ISO 14104 είναι ο συνήθης έλεγχος. Οι περιοχές που πρέπει να μείνουν μαλακές (σπειρώματα, οπές για μεταγενέστερη κατεργασία, σφηνόδρομοι) προστατεύονται πριν από την ενανθράκωση ή κατεργάζονται μεταξύ ενανθράκωσης και βαφής.
Πώς προδιαγράφονται υλικό και θερμική κατεργασία σε σχέδιο
Μια σαφής σημείωση στο σχέδιο αποτρέπει παρερμηνείες. Περιλάβετε:
- Χάλυβα με ονομασία και αριθμό υλικού EN, και τη μορφή του ακατέργαστου (σφυρήλατο, ράβδος, χυτό) αν έχει σημασία.
- Μέθοδο: ενανθράκωση, βαφή και επαναφορά· αέρια εναζώτωση· επαγωγική βαφή (παρειές ή περίγραμμα)· βαφή–επαναφορά.
- Επιφανειακή σκληρότητα με κλίμακα και εύρος, π.χ. 58–62 HRC.
- Σκληρότητα ή αντοχή πυρήνα για ενανθρακωμένα και βαμμένα–επαναφερμένα εξαρτήματα, σε ορισμένη θέση.
- Βάθος στοιβάδας με κριτήριο, θέση και κατάσταση, π.χ. «CHD 550 HV1 = 1,2–1,6 mm στο μέσο της παρειάς, μετά τη λείανση».
- Περιοχές που μένουν μαλακές και, στην εναζώτωση, την επιτρεπόμενη στοιβάδα ενώσεων.
- Ελέγχους και έγγραφα: προφίλ σκληρότητας στο εξάρτημα ή σε αντιπροσωπευτικό δοκίμιο από τον ίδιο χάλυβα και ίδια διατομή, και τύπο πιστοποιητικού υλικού (π.χ. EN 10204 3.1).
Κατά προσέγγιση αντιστοιχίες χαλύβων
| Ονομασία EN | Αριθμός υλικού | AISI/SAE (κατά προσέγγιση) | Παλαιά AFNOR (κατά προσέγγιση) |
|---|---|---|---|
| 16MnCr5 | 1.7131 | 5115 | 16MC5 |
| 20MnCr5 | 1.7147 | 5120 | 20MC5 |
| 18CrNiMo7-6 | 1.6587 | Χωρίς άμεσο αντίστοιχο | 18NCD6 |
| 20NiCrMo2-2 | 1.6523 | 8620 | 20NCD2 |
| 42CrMo4 | 1.7225 | 4140 / 4142 | 42CD4 |
| 34CrNiMo6 | 1.6582 | 4340 (κοντινό) | 35NCD6 |
| 31CrMoV9 | 1.8519 | Χωρίς άμεσο αντίστοιχο | – |
| 34CrAlNi7 | 1.8550 | Χωρίς άμεσο αντίστοιχο | – |
| C45 | 1.0503 | 1045 | XC45 / C45 |
Οι αντιστοιχίες είναι προσεγγιστικές: τα εύρη χημικής σύστασης και βαφικότητας δεν ταυτίζονται. Όταν ένα σχέδιο αναφέρει ξένο ή καταργημένο χάλυβα, ελέγξτε τη σύσταση και τις απαιτούμενες ιδιότητες πριν από οποιαδήποτε αντικατάσταση.
Πώς μπορεί να βοηθήσει η TSIRIKOS
Η TSIRIKOS διαθέτει δικό της τμήμα θερμικών κατεργασιών δίπλα στα μηχανουργεία της στον Άγιο Ιωάννη Ρέντη, ώστε γρανάζια και άξονες να κόβονται, να κατεργάζονται θερμικά και να λειαίνονται σε μία αλληλουχία. Οι μέθοδοι περιλαμβάνουν αέρια ενανθράκωση με βαφή σε λάδι και επαναφορά, αέρια εναζώτωση, εναζωτοενανθράκωση, επαγωγική βαφή και βαφή–επαναφορά, με επιλογή χάλυβα ανάλογα με την εφαρμογή. Δείτε τις θερμικές κατεργασίες, τα βιομηχανικά γρανάζια και τους άξονες και τα αξονογρανάζια, διαβάστε τον οδηγό για τις αιτίες αστοχίας βιομηχανικών γραναζιών ή στείλτε μας το σχέδιό σας με τις απαιτήσεις υλικού και θερμικής κατεργασίας.
Τεχνικές ερωτήσεις
Ποια επιφανειακή σκληρότητα και ποιο βάθος στοιβάδας επιτυγχάνει η TSIRIKOS;
Η αέρια ενανθράκωση με βαφή σε λάδι και επαναφορά επιτυγχάνει επιφανειακή σκληρότητα 55–65 HRC ανάλογα με το πρόγραμμα ενανθράκωσης και βάθος στοιβάδας (CHD) έως 2,5 mm· η αέρια εναζωτοενανθράκωση επιτυγχάνει 55–62 HRC ανάλογα με το υλικό. Κάθε φορτίο προσαρμόζεται στις ωφέλιμες διαστάσεις και τη φέρουσα ικανότητα των καμίνων· στείλτε διαστάσεις και βάρος τεμαχίου με το αίτημά σας.
Αναλαμβάνει η TSIRIKOS θερμική κατεργασία εξαρτημάτων που κατασκευάστηκαν αλλού;
Ναι. Η θερμική κατεργασία προσφέρεται και ως αυτοτελής υπηρεσία, για παράδειγμα για τη σκλήρυνση μητρών διέλασης αλουμινίου. Στείλτε το σχέδιο, τον χάλυβα και την απαιτούμενη σκληρότητα και βάθος για εξέταση.
Μπορεί να ενανθρακωθεί ο 42CrMo4;
Δεν προορίζεται γι’ αυτό. Ο 42CrMo4 περιέχει ήδη περίπου 0,4 % άνθρακα· η ενανθράκωση θα έκανε τη στοιβάδα ψαθυρή και τον πυρήνα υπερβολικά σκληρό. Για τον χάλυβα αυτό οι συνήθεις επιλογές είναι η βαφή–επαναφορά, η επαγωγική βαφή ή η εναζώτωση. Για ενανθρακωμένο γρανάζι επιλέξτε χάλυβα ενανθράκωσης χαμηλού άνθρακα, όπως 18CrNiMo7-6 ή 20MnCr5.
Είναι η ενανθράκωση πάντα καλύτερη από την εναζώτωση;
Όχι. Η ενανθράκωση δίνει βαθύτερη στοιβάδα και τη μεγαλύτερη αντοχή σε πίεση επαφής και κάμψη για βαριά φορτιζόμενα γρανάζια, με κόστος τις παραμορφώσεις και τη λείανση. Η εναζώτωση παραμορφώνει ελάχιστα και αντέχει καλά στη φθορά: ταιριάζει σε τελικά κατεργασμένα εξαρτήματα, σε μέτρια φορτία, σε εσωτερικές οδοντώσεις που λειαίνονται δύσκολα και σε εξαρτήματα φθοράς όπως κοχλίες και κύλινδροι extruder.
Ποιο βάθος ενανθράκωσης να αναγράψω στο σχέδιο;
Εξαρτάται από το module, το φορτίο και το μέγεθος του γραναζιού. Για ενανθρακωμένα γρανάζια, ένα συνηθισμένο σημείο εκκίνησης είναι περίπου 0,1 έως 0,2 φορές το κάθετο module, με επαλήθευση από υπολογισμό φέρουσας ικανότητας κατά ISO 6336. Αναφέρετε πάντα κριτήριο, θέση μέτρησης και αν η τιμή ισχύει μετά τη λείανση.